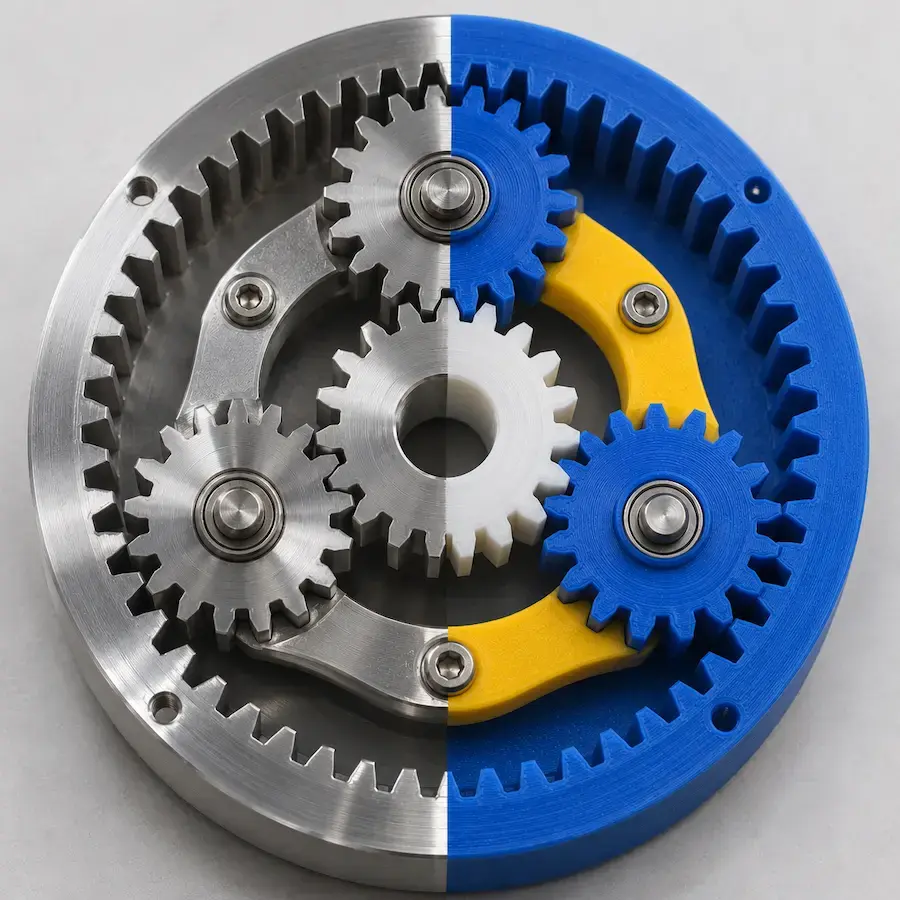
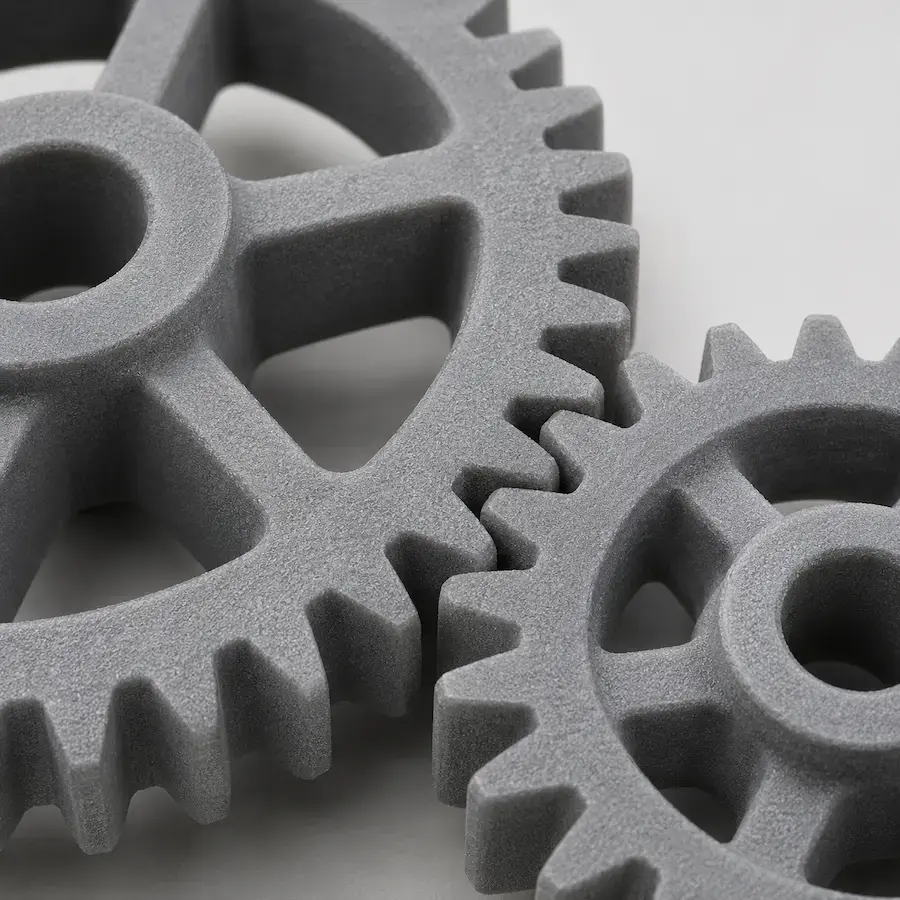
Les engrenages imprimés en 3D constituent aujourd’hui une solution concrète pour réaliser des prototypes fonctionnels, des petites séries, des pièces de rechange personnalisées et des composants pour la robotique et l’automatisation. Cette technologie permet de produire des engrenages et des trains d’engrenages entiers en quelques jours, sans moules et avec des géométries difficiles à obtenir par les usinages traditionnels.
Pour fonctionner correctement, un engrenage doit transmettre le couple, garantir un accouplement précis et résister à l’usure. Sa fiabilité dépend donc du choix des matériaux, des tolérances et des critères de conception. Dans ce guide, nous verrons quels matériaux utiliser, quelles tolérances considérer, comment gérer le backlash et quelles précautions adopter pour obtenir des résultats fiables.
Quand est-il avantageux d’imprimer un engrenage en 3D
L’impression 3D ne remplace pas les technologies traditionnelles dans la production d’engrenages destinés à transmettre des couples élevés ou à fonctionner à grande vitesse. Elle représente toutefois une solution particulièrement avantageuse dans de nombreux domaines :
- Prototypes fonctionnels de transmissions et de trains d’engrenages, pour vérifier les rapports de transmission, l’assemblage et le fonctionnement avant la production définitive ;
- Engrenages pour charges modérées, utilisés dans l’automatisation, la robotique, l’électroménager et d’autres dispositifs mécaniques ;
- Production de petites séries, lorsque les volumes ne justifient pas les coûts du moulage par injection ;
- Pièces de rechange sur mesure pour des machines hors production, dont les composants d’origine ne sont plus disponibles ;
- Engrenages en matériaux plastiques à faible niveau sonore ou autolubrifiants, indiqués pour les applications où il est important de réduire le bruit et les besoins de lubrification ;
- Géométries complexes, y compris les dentures intégrées directement dans des composants de plus grandes dimensions.
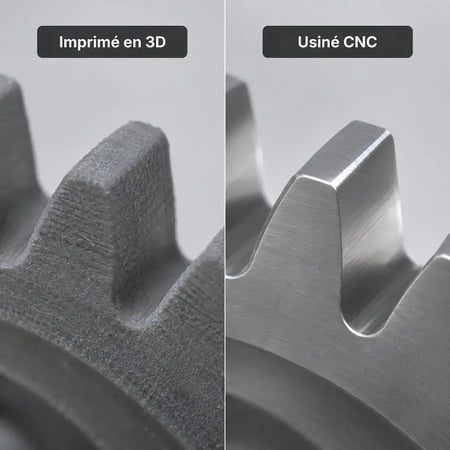
Pour les applications exigeant des couples élevés, des tolérances dimensionnelles particulièrement serrées ou une longue durée de service à grande vitesse, les engrenages réalisés par usinage CNC, en métal ou en plastiques tels que le POM, restent généralement préférables. Même dans ces cas, l’impression 3D peut être employée efficacement dans la phase de prototypage.
Les matériaux pour les engrenages imprimés en 3D
Le choix du matériau est essentiel pour garantir les performances et la durabilité des engrenages imprimés en 3D. Les propriétés les plus importantes sont la résistance à l’usure et à la fatigue, le faible frottement, la ténacité et la stabilité dimensionnelle. Parmi les matériaux disponibles dans le catalogue Weerg, certaines solutions se distinguent par leurs caractéristiques spécifiques.
Nylon PA12 : polyvalence et fiabilité
Le Nylon PA12, imprimé avec la technologie MJF, est l’un des matériaux les plus indiqués pour les engrenages fonctionnels. Il combine une bonne résistance à l’usure et à la fatigue, un faible frottement et de la ténacité, avec des propriétés mécaniques relativement uniformes dans les différentes directions. La faible absorption d’humidité favorise en outre la stabilité dimensionnelle. Il représente un excellent compromis entre performances et coût pour les transmissions à couple faible à moyen.
Nylon PA11 Gen 2 : ténacité et résistance aux sollicitations
Le Nylon PA11 Gen 2 (MJF) se distingue par sa grande ductilité, avec un allongement à la rupture de 27,5 %. Il est particulièrement indiqué pour les engrenages soumis à des chocs, à des charges cycliques et à de fréquents démarrages et arrêts, grâce à sa capacité à absorber les sollicitations sans se fracturer.
Nylon PA12 GB : rigidité et stabilité dimensionnelle
Le Nylon PA12 GB, renforcé de microsphères de verre, offre une rigidité et une résistance aux déformations accrues. La géométrie sphérique du renfort favorise des propriétés mécaniques uniformes dans les différentes directions, ce qui le rend adapté aux engrenages qui doivent conserver leur géométrie sous charge.
PEEK et ULTEM : hautes performances et résistance thermique
Le PEEK semi-cristallin, imprimable avec la technologie FDM, offre une résistance mécanique et chimique élevée. Il présente une température de fléchissement sous charge (HDT) de 144 °C à 1,8 MPa (ISO 75), ce qui le rend particulièrement indiqué pour les engrenages destinés à des environnements thermiquement exigeants, sous réserve de la vérification des conditions de service.
L’ULTEM 9085, en revanche, est adapté aux applications où la résistance thermique et les propriétés d’ignifugation sont prioritaires.
Polypropylène : pour engrenages légers
Le polypropylène (PP) MJF combine une bonne résistance à la fatigue en flexion et aux agents chimiques avec un frottement réduit. Il est indiqué pour les engrenages légers et peu sollicités, tandis que sa résistance mécanique limitée en déconseille l’emploi avec des charges élevées.
Les tolérances dans les engrenages imprimés en 3D
Les engrenages imprimés en 3D présentent des tolérances dimensionnelles plus larges que ceux usinés CNC, un aspect à considérer dès la conception pour garantir le bon engrènement des dents.
Tolérances dimensionnelles et précision
L’impression 3D MJF offre des tolérances indicatives de ±0,30 mm < 100 mm ; ±0,3 % > 100 mm, contre des valeurs de l’ordre de ±0,05 mm que l’on peut obtenir par usinage CNC. Cette différence influe principalement sur trois aspects :
- Profil des dents : une moindre précision peut compromettre la régularité de la transmission et augmenter le bruit, surtout à grande vitesse.
- Entraxe et jeu : ils doivent être dimensionnés en tenant compte des variations géométriques possibles dues à l’impression.
- Répétabilité : les dimensions peuvent varier entre des composants produits avec le même procédé.
C’est pourquoi les engrenages imprimés en 3D sont généralement plus indiqués pour les transmissions à couples et vitesses faibles à moyens.
Backlash : le jeu entre les dents
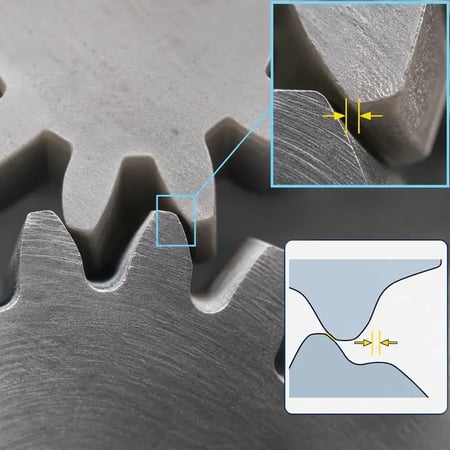
Le backlash, c’est-à-dire le jeu entre les flancs des dents de deux engrenages accouplés, est un paramètre fondamental. S’il est insuffisant, il peut provoquer un frottement excessif ou des blocages ; s’il est trop élevé, il génère du bruit, des vibrations et des imprécisions dans la transmission.
En impression 3D, il convient donc de prévoir un jeu adapté aux tolérances du procédé, généralement supérieur à celui requis pour les engrenages usinés CNC. La valeur dépend du module, du matériau et de la technologie, et devrait être vérifiée au moyen d’un prototype fonctionnel.
Orientation d'impression
Dans la technologie MJF, l’orientation influe surtout sur la précision dimensionnelle et la finition de surface. Disposer l’engrenage avec l’axe vertical, en maintenant les dents dans le plan XY, peut favoriser une meilleure définition du profil.
Dans l’impression FDM, en revanche, l’orientation est particulièrement importante aussi pour la résistance mécanique, car l’adhésion entre les couches peut représenter un point faible. La disposition du composant doit donc être évaluée en fonction des sollicitations prévues.
Conseils de conception pour les engrenages imprimés en 3D
Outre le choix du matériau et la gestion des tolérances, quelques précautions de conception permettent d’améliorer la résistance, la précision et la durabilité des engrenages imprimés en 3D.
1. Choisissez un module adapté
Le module détermine les dimensions des dents : des valeurs trop faibles produisent des dentures fines, difficiles à reproduire avec précision et plus sujettes à la rupture. Lorsque cela est possible, choisir un module supérieur au minimum nécessaire améliore la robustesse et la fiabilité de l’engrenage.
2. Prévoyez un backlash suffisant
Le jeu entre les dents doit tenir compte des tolérances d’impression, généralement plus larges que celles des usinages CNC. Un backlash adapté évite les interférences et les frottements excessifs, en garantissant un engrènement régulier.
3. Renforcez le moyeu et les bras
La liaison entre la denture et l’arbre doit supporter les sollicitations transmises pendant le fonctionnement. Des moyeux et des bras correctement dimensionnés, avec des congés généreux et sans arêtes vives, réduisent les concentrations de contraintes et le risque de rupture.
4. Raccordez le pied de la dent
Un congé adapté à la base de la dent permet de mieux répartir les sollicitations et de réduire le risque de défaillance par fatigue, particulièrement important dans les composants soumis à des charges répétées.
5. Dimensionnez correctement le trou pour l’arbre
L’accouplement trou-arbre doit être conçu en tenant compte des tolérances du procédé. Pour les montages exigeant une plus grande précision, il est possible de prévoir des inserts métalliques ou un usinage CNC ultérieur du trou.
6. Vérifiez l’accouplement avec un prototype
Avant la production définitive, il est conseillé d’imprimer et d’assembler les engrenages accouplés, en vérifiant le jeu entre les dents, la régularité de l’engrènement et le fonctionnement sous charge. Cela permet de corriger d’éventuels problèmes sans compromettre toute la série.
7. Choisissez la denture la plus adaptée
Les engrenages à denture droite sont généralement plus simples à réaliser et représentent la solution la plus immédiate pour l’impression 3D. Les dentures hélicoïdales offrent un fonctionnement plus progressif et silencieux, mais exigent une plus grande attention à la précision géométrique et à la gestion des poussées axiales.
Engrenages imprimés en 3D vs usinés CNC
|
Caractéristique
|
Engrenages imprimés en 3D
|
Engrenages usinés par CNC
|
|
Tolérances
|
±0,30 mm < 100 mm ; ±0,3 % > 100 mm (MJF)
|
de ±0,05 à ±0,10 mm selon le matériau et la dimension (ISO 2768-1)
|
|
Précision du profil
|
Moyenne
|
Élevée
|
|
Couple / vitesse
|
Moyenne-faible
|
Élevée
|
|
Matériaux
|
PA12, PA11, PA12 GB, PEEK
|
POM-C, Nylon 6 + MoS₂, aciers, laiton
|
|
Géométries complexes
|
Libres
|
Limitées par l'outil
|
|
Coût du prototype / petite série
|
Faible
|
Plus élevé
|
|
Délais
|
Rapides
|
Plus longs
|
|
Utilisation idéale
|
Prototypes, petites séries, couples modérés
|
Production, couple élevé, précision
|
Les deux technologies peuvent être complémentaires : l’impression 3D permet de vérifier rapidement la géométrie et le fonctionnement, tandis que l’usinage CNC permet de réaliser des engrenages définitifs lorsqu’une plus grande précision, résistance et durabilité sont requises.
Conclusion
Les engrenages imprimés en 3D représentent une solution efficace pour les prototypes fonctionnels, les petites séries, les pièces de rechange sur mesure et les transmissions à couple faible à moyen. Pour obtenir des composants fiables, il est essentiel de choisir le matériau le plus adapté, de considérer les tolérances d’impression et d’adopter des précautions de conception appropriées, en vérifiant le résultat avec un prototype fonctionnel.
L’impression 3D offre une flexibilité de conception, des délais rapides et des coûts compétitifs, surtout pour les productions limitées. Lorsque, en revanche, une précision élevée et des performances mécaniques supérieures sont requises, elle peut être associée à l’usinage CNC.
Vous devez réaliser des engrenages imprimés en 3D ?
Téléversez votre fichier et obtenez un devis
Questions fréquentes sur les engrenages imprimés en 3D

 Weerg staff: nov. 18, 2026