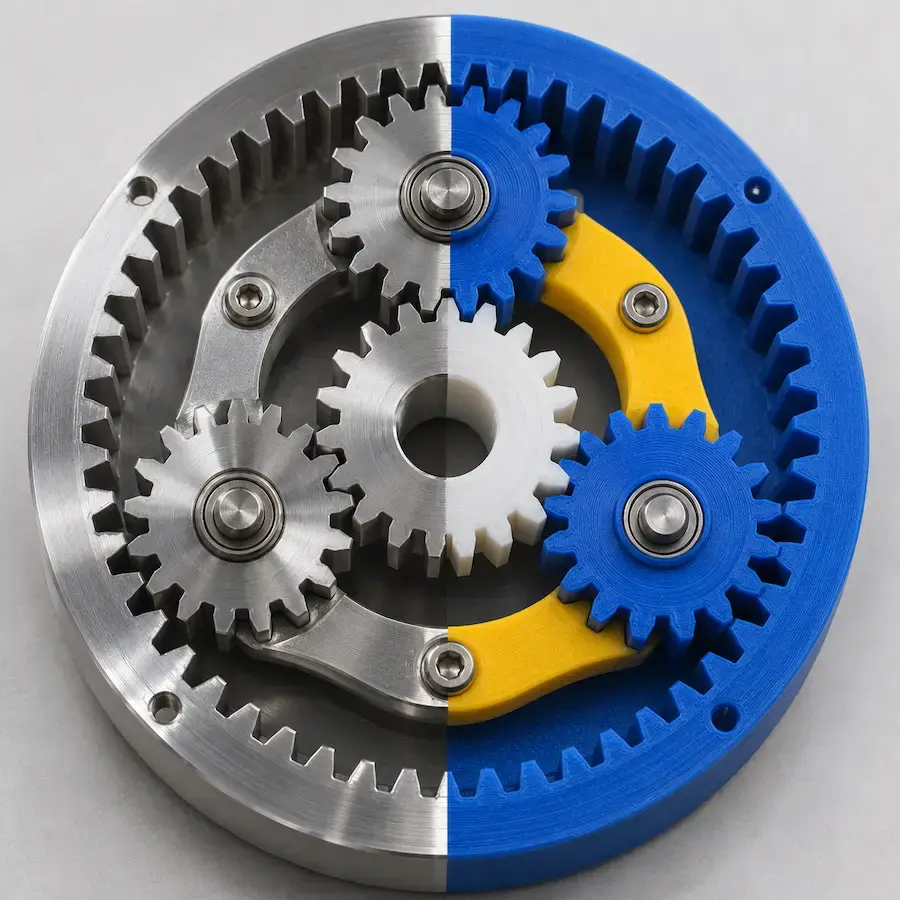
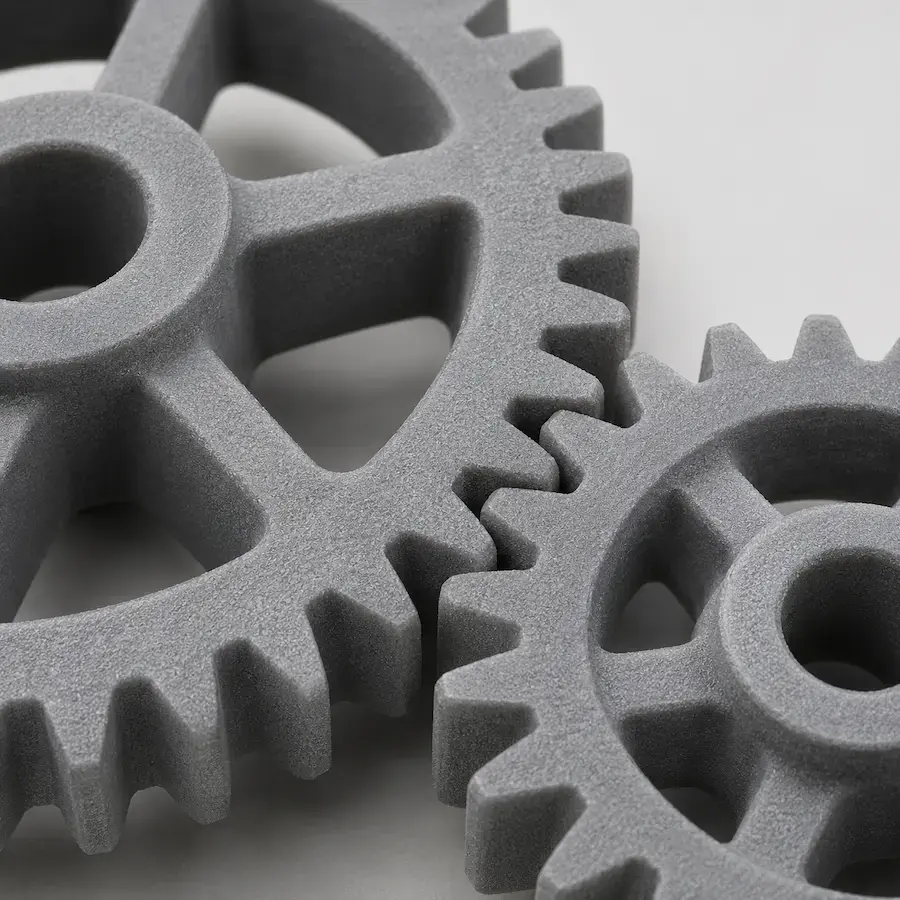
Los engranajes impresos en 3D son hoy una solución concreta para realizar prototipos funcionales, series cortas, recambios personalizados y componentes para robótica y automatización. Esta tecnología permite producir engranajes y trenes de engranajes completos en pocos días, sin moldes y con geometrías difíciles de obtener con los mecanizados tradicionales.
Para funcionar correctamente, un engranaje debe transmitir par, garantizar un acoplamiento preciso y resistir al desgaste. Su fiabilidad depende, por tanto, de la elección de materiales, tolerancias y criterios de diseño. En esta guía veremos qué materiales utilizar, qué tolerancias considerar, cómo gestionar el backlash y qué precauciones adoptar para obtener resultados fiables.
Cuándo conviene imprimir un engranaje en 3D
La impresión 3D no sustituye a las tecnologías tradicionales en la producción de engranajes destinados a transmitir pares elevados o a operar a altas velocidades. No obstante, representa una solución especialmente ventajosa en numerosos ámbitos:
- Prototipos funcionales de transmisiones y trenes de engranajes, para verificar las relaciones de transmisión, el ensamblaje y el funcionamiento antes de la producción definitiva;
- Engranajes para cargas moderadas, empleados en la automatización, la robótica, los electrodomésticos y otros dispositivos mecánicos;
- Producción de series cortas, cuando los volúmenes no justifican los costes del moldeo por inyección;
- Recambios a medida para maquinaria fuera de producción, cuyos componentes originales ya no están disponibles;
- Engranajes en materiales plásticos de bajo nivel de ruido o autolubricantes, indicados para aplicaciones en las que es importante reducir el ruido y las necesidades de lubricación;
- Geometrías complejas, incluidos los dentados integrados directamente en componentes de mayores dimensiones.
Para aplicaciones que requieren pares elevados, tolerancias dimensionales especialmente estrechas o una larga vida útil a altas velocidades, siguen siendo generalmente preferibles los engranajes realizados mediante mecanizado CNC, en metal o plásticos como el POM. Incluso en estos casos, la impresión 3D puede emplearse eficazmente en la fase de prototipado.
Los materiales para los engranajes impresos en 3D
La elección del material es fundamental para garantizar las prestaciones y la durabilidad de los engranajes impresos en 3D. Las propiedades más importantes son la resistencia al desgaste y a la fatiga, el bajo rozamiento, la tenacidad y la estabilidad dimensional. Entre los materiales disponibles en el catálogo de Weerg, algunas soluciones destacan por sus características específicas.
Nylon PA12: versatilidad y fiabilidad
El Nylon PA12, impreso con tecnología MJF, es uno de los materiales más indicados para los engranajes funcionales. Combina buena resistencia al desgaste y a la fatiga, bajo rozamiento y tenacidad, con propiedades mecánicas relativamente uniformes en las distintas direcciones. La reducida absorción de humedad favorece además la estabilidad dimensional. Representa un excelente compromiso entre prestaciones y coste para transmisiones de par medio-bajo.
Nylon PA11 Gen 2: tenacidad y resistencia a las solicitaciones
El Nylon PA11 Gen 2 (MJF) destaca por su elevada ductilidad, con un alargamiento a la rotura del 27,5%. Es especialmente indicado para engranajes sometidos a impactos, cargas cíclicas y frecuentes arranques y paradas, gracias a su capacidad de absorber las solicitaciones sin fracturarse.
Nylon PA12 GB: rigidez y estabilidad dimensional
El Nylon PA12 GB, reforzado con microesferas de vidrio, ofrece mayor rigidez y resistencia a las deformaciones. La geometría esférica del refuerzo favorece unas propiedades mecánicas uniformes en las distintas direcciones, lo que lo hace adecuado para engranajes que deben mantener su geometría bajo carga.
PEEK y ULTEM: altas prestaciones y resistencia térmica
El PEEK semicristalino, imprimible con tecnología FDM, ofrece una elevada resistencia mecánica y química. Presenta una temperatura de deflexión bajo carga (HDT) de 144 °C a 1,8 MPa (ISO 75), lo que lo hace especialmente indicado para engranajes destinados a entornos térmicamente exigentes, previa verificación de las condiciones de servicio.
El ULTEM 9085, en cambio, es adecuado para aplicaciones en las que son prioritarias la resistencia térmica y las propiedades de retardo de llama.
Polipropileno: para engranajes ligeros
El polipropileno (PP) MJF combina una buena resistencia a la fatiga por flexión y a los agentes químicos con un rozamiento reducido. Es indicado para engranajes ligeros y poco solicitados, mientras que su limitada resistencia mecánica desaconseja su empleo con cargas elevadas.
Las tolerancias en los engranajes impresos en 3D
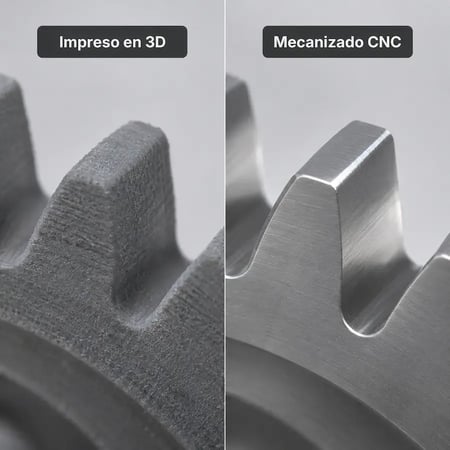
Los engranajes impresos en 3D presentan tolerancias dimensionales más amplias que los mecanizados CNC, un aspecto que se debe considerar desde el diseño para garantizar el correcto acoplamiento de los dientes.
Tolerancias dimensionales y precisión
La impresión 3D MJF ofrece tolerancias indicativas de ±0,30 mm < 100 mm; ±0,3% > 100 mm, frente a valores del orden de ±0,05 mm que se pueden obtener con mecanizados CNC. Esta diferencia influye principalmente en tres aspectos:
- Perfil de los dientes: una menor precisión puede comprometer la regularidad de la transmisión y aumentar el ruido, sobre todo a altas velocidades.
- Distancia entre centros y juego: deben dimensionarse teniendo en cuenta las posibles variaciones geométricas debidas a la impresión.
- Repetibilidad: las dimensiones pueden variar entre componentes producidos con el mismo proceso.
Por ello, los engranajes impresos en 3D son generalmente más indicados para transmisiones con pares y velocidades medio-bajos.
Backlash: el juego entre los dientes
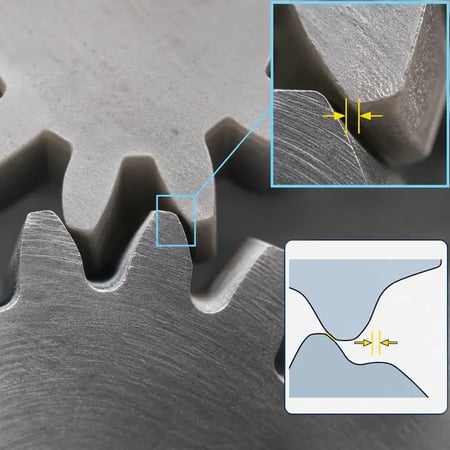
El backlash, es decir, el juego entre los flancos de los dientes de dos engranajes acoplados, es un parámetro fundamental. Si es insuficiente, puede provocar un rozamiento excesivo o bloqueos; si es demasiado elevado, genera ruido, vibraciones e imprecisiones en la transmisión.
En la impresión 3D es, por tanto, oportuno prever un juego adecuado a las tolerancias del proceso, generalmente superior al requerido para engranajes mecanizados CNC. El valor depende del módulo, el material y la tecnología, y debería verificarse mediante un prototipo funcional.
Orientación de impresión
En la tecnología MJF, la orientación influye sobre todo en la precisión dimensional y en el acabado superficial. Disponer el engranaje con el eje vertical, manteniendo los dientes en el plano XY, puede favorecer una mejor definición del perfil.
En la impresión FDM, en cambio, la orientación es especialmente importante también para la resistencia mecánica, ya que la adhesión entre las capas puede representar un punto débil. La disposición del componente debe, por tanto, valorarse en función de las solicitaciones previstas.
Consejos de diseño para engranajes impresos en 3D
Además de la elección del material y de la gestión de las tolerancias, algunas precauciones de diseño permiten mejorar la resistencia, la precisión y la durabilidad de los engranajes impresos en 3D.
1. Elige un módulo adecuado
El módulo determina las dimensiones de los dientes: valores demasiado bajos producen dentados finos, difíciles de reproducir con precisión y más propensos a la rotura. Cuando sea posible, elegir un módulo mayor que el mínimo necesario mejora la robustez y la fiabilidad del engranaje.
2. Prevé un backlash suficiente
El juego entre los dientes debe tener en cuenta las tolerancias de impresión, generalmente más amplias que las de los mecanizados CNC. Un backlash adecuado evita interferencias y rozamientos excesivos, garantizando un engrane regular.
3. Refuerza el cubo y los radios
La unión entre el dentado y el eje debe soportar las solicitaciones transmitidas durante el funcionamiento. Unos cubos y radios adecuadamente dimensionados, con amplios acuerdos y sin aristas vivas, reducen las concentraciones de tensión y el riesgo de rotura.
4. Redondea el pie del diente
Un acuerdo adecuado en la base del diente permite distribuir mejor las solicitaciones y reducir el riesgo de fallo por fatiga, algo especialmente importante en los componentes sometidos a cargas repetidas.
5. Dimensiona correctamente el orificio para el eje
El acoplamiento orificio-eje debe diseñarse teniendo en cuenta las tolerancias del proceso. Para montajes que requieran mayor precisión, es posible prever insertos metálicos o un mecanizado CNC posterior del orificio.
6. Verifica el acoplamiento con un prototipo
Antes de la producción definitiva, es aconsejable imprimir y ensamblar los engranajes acoplados, verificando el juego entre los dientes, la regularidad del engrane y el funcionamiento bajo carga. Esto permite corregir posibles problemas sin comprometer toda la serie.
7. Elige el dentado más adecuado
Los engranajes de dientes rectos son generalmente más sencillos de realizar y representan la solución más inmediata para la impresión 3D. Los dentados helicoidales ofrecen un funcionamiento más progresivo y silencioso, pero requieren una mayor atención a la precisión geométrica y a la gestión de los empujes axiales.
Engranajes impresos en 3D vs mecanizados CNC
|
Característica
|
Engranajes impresos en 3D
|
Engranajes mecanizados con CNC
|
|
Tolerancias
|
±0,30 mm < 100 mm; ±0,3 % > 100 mm (MJF)
|
de ±0,05 a ±0,10 mm según el material y las dimensiones (ISO 2768-1)
|
|
Precisión del perfil
|
Media
|
Alta
|
|
Par / velocidad
|
Media-baja
|
Alta
|
|
Materiales
|
PA12, PA11, PA12 GB, PEEK
|
POM-C, Nailon 6 + MoS₂, aceros, latón
|
|
Geometrías complejas
|
Libres
|
Limitadas por la herramienta
|
|
Coste del prototipo / serie pequeña
|
Bajo
|
Más elevado
|
|
Plazos
|
Rápidos
|
Más largos
|
|
Uso ideal
|
Prototipos, series pequeñas, pares moderados
|
Producción, par elevado, precisión
|
Las dos tecnologías pueden ser complementarias: la impresión 3D permite verificar rápidamente la geometría y el funcionamiento, mientras que el mecanizado CNC permite realizar engranajes definitivos cuando se requieren mayor precisión, resistencia y durabilidad.
Conclusión
Los engranajes impresos en 3D representan una solución eficaz para prototipos funcionales, series cortas, recambios a medida y transmisiones de par medio-bajo. Para obtener componentes fiables es fundamental elegir el material más adecuado, considerar las tolerancias de impresión y adoptar precauciones de diseño apropiadas, verificando el resultado con un prototipo funcional.
La impresión 3D ofrece flexibilidad de diseño, plazos rápidos y costes competitivos, sobre todo para producciones limitadas. Cuando, en cambio, se requieren una precisión elevada y prestaciones mecánicas superiores, puede complementarse con el mecanizado CNC.
¿Necesitas realizar engranajes impresos en 3D?
Sube tu archivo y obtén un presupuesto
Preguntas frecuentes sobre los engranajes impresos en 3D

 Weerg staff: nov 18, 2026