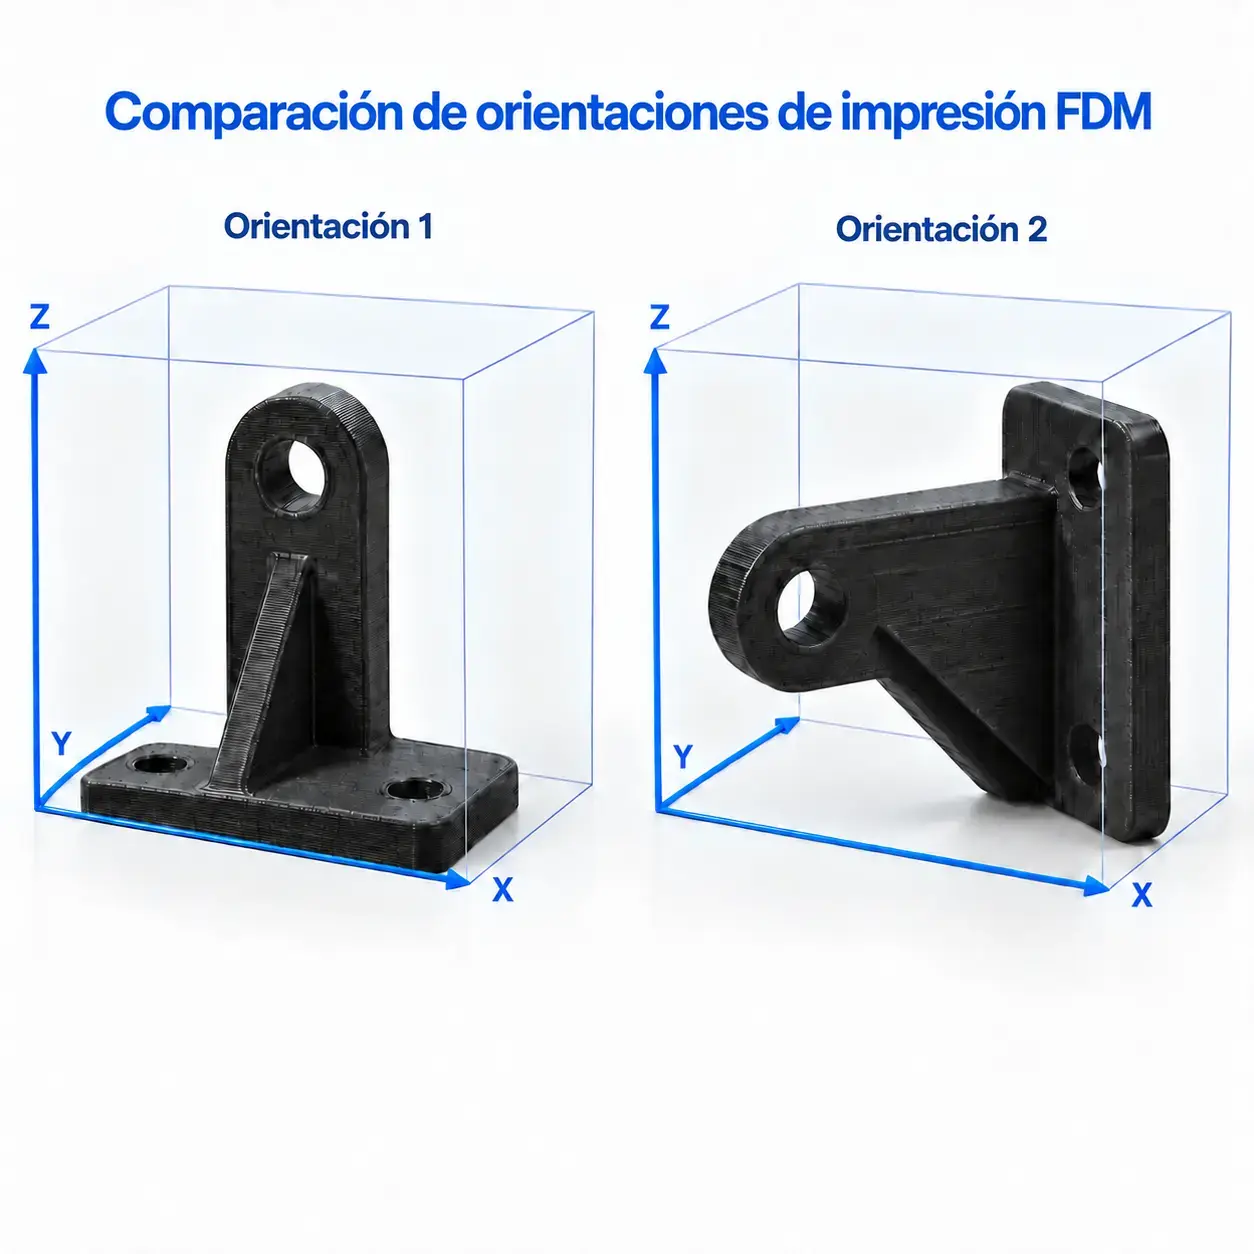
En la impresión 3D FDM (Fused Deposition Modeling), la misma pieza, realizada con el mismo material y en la misma máquina, puede ser resistente o frágil, lisa o rugosa, económica o costosa en función de su orientación en el volumen de impresión. La orientación no es por tanto un simple parámetro de proceso, sino una elección de diseño que influye en la resistencia mecánica, en la calidad de las superficies, en la cantidad de soportes requerida y, en consecuencia, en los tiempos y los costes de producción.
Esta guía muestra cómo la orientación de impresión incide en cuatro aspectos fundamentales: resistencia, acabado, soportes y coste, y cómo identificar la solución más adecuada para cada pieza.
Por qué la orientación cuenta: la anisotropía de la FDM
La FDM deposita el filamento fundido capa tras capa. Cada capa se adhiere a la anterior a través de la fusión parcial del polímero en la zona de contacto. Este enlace entre capas (adhesión interlayer) es más débil respecto a la continuidad del material dentro de la misma capa.
De ello deriva un comportamiento anisótropo:
- en la dirección XY, sobre el plano de las capas, la resistencia es cercana a la del material macizo porque el filamento es continuo;
- en la dirección Z, perpendicular a las capas, la resistencia depende en cambio de su adhesión y puede alcanzar solo el 30% hasta el 70% de la resistencia en XY, en función del material, de los parámetros de impresión y de la temperatura de la cámara.
En la práctica, una pieza FDM sometida a tracción a lo largo de las capas resiste mejor, mientras que el mismo componente solicitado perpendicularmente a las capas puede romperse a cargas muy inferiores, separándose a lo largo de los planos de deposición.
De aquí deriva la regla fundamental para elegir la orientación: la carga crítica no debería actuar perpendicularmente a las capas.
Orientación y resistencia mecánica
La regla fundamental de la orientación FDM se refiere a la resistencia: la pieza debe orientarse de modo que los esfuerzos principales actúen en el plano de las capas (XY), no a través de ellas (Z).
Cómo identificar la dirección crítica
Antes de elegir la orientación, hay que entender cómo será solicitada la pieza durante el uso:
- tracción o flexión → el plano de fractura más probable es perpendicular al esfuerzo. Las capas deben ser paralelas a la dirección de tracción u orientadas de modo que la zona sometida a flexión no delamine;
- snap-fit y partes flexibles → la flexión del gancho debe producirse en el plano XY, nunca a través de las capas. Un gancho mal orientado puede delaminar ya durante el primer montaje;
- agujeros y pernos bajo carga → el eje del agujero y la dirección de la carga determinan la mejor orientación para evitar que la solicitación separe las capas;
- componentes sujetos a fatiga → las cargas cíclicas amplifican la debilidad interlayer, haciendo aún más importante orientar las solicitaciones principales en el plano XY.
El papel del material
La entidad de la anisotropía varía en función del material:
- los materiales con buena adhesión interlayer, sobre todo si se imprimen en cámara calentada, como PEEK y ULTEM, presentan una anisotropía más contenida;
- los materiales flexibles, como el TPU, toleran mejor las solicitaciones interlayer gracias a su elasticidad.
En cualquier caso, ningún material FDM elimina completamente la anisotropía: orientar las cargas principales en el plano XY sigue siendo una regla fundamental.
Orientación y acabado superficial
La orientación determina qué superficies de la pieza resultarán más lisas y cuáles más rugosas.
Las superficies y su calidad
- superficies superiores e inferiores (paralelas al plano de impresión) → las más lisas porque están formadas por capas plenas. La superficie inferior (en contacto con el plano) puede resultar particularmente uniforme;
- superficies verticales (paredes perpendiculares al plano) → muestran las líneas de las capas, con una rugosidad ligada a la layer height;
- superficies inclinadas y curvas → presentan el típico efecto staircase. Cuanto más se acerca la superficie a la horizontal, más visibles se vuelven los escalones; en las superficies casi verticales el efecto es en cambio mínimo;
- superficies con soportes → las zonas en contacto con los soportes tienden a permanecer más rugosas e irregulares tras la retirada.
Cómo orientar para el acabado
Si una superficie debe tener un buen acabado por exigencias estéticas, de acoplamiento o de estanqueidad:
- oriéntala paralelamente al plano de impresión, como superficie superior o inferior, para obtener la máxima uniformidad;
- alternativamente, oriéntala verticalmente, aceptando líneas de las capas regulares y a menudo compatibles con la aplicación;
- evita bajas inclinaciones que acentúan el staircase y, cuando sea posible, las superficies orientadas hacia abajo que requieren soportes.
A menudo existe un compromiso entre acabado y resistencia. Cuando los dos requisitos entran en conflicto, se privilegia en general la prestación mecánica y se mejora la superficie con el post-proceso.
Orientación y soportes
Los soportes son estructuras temporales que sostienen las partes de la pieza que de otro modo se imprimirían en el vacío. En la FDM, en efecto, el filamento debe depositarse sobre material ya presente y los voladizos más allá de cierta inclinación requieren un soporte.
La regla de los 45°
En FDM, las superficies inclinadas hasta aproximadamente 45° desde la vertical pueden generalmente imprimirse sin soportes, porque cada capa está sostenida lo suficiente por la anterior. Más allá de este umbral, el voladizo se vuelve más crítico y puede requerir soportes.
La orientación determina por tanto la cantidad de soportes necesaria:
- una orientación que crea numerosos voladizos más allá de los 45° requiere más soportes;
- una orientación que mantiene las superficies críticas dentro de los 45° o en vertical puede reducirlos o eliminarlos.
Por qué los soportes aumentan los costes
Los soportes inciden directamente en los tiempos y los costes de producción:
- material adicional: el filamento utilizado para los soportes se consume sin convertirse en parte de la pieza;
- tiempo de impresión: su realización aumenta la duración del ciclo;
- post-proceso: los soportes deben retirarse, añadiendo una fase de mecanizado;
- calidad superficial: las zonas de contacto tienden a permanecer más rugosas e irregulares;
- riesgo de daño: la retirada de los soportes de geometrías finas o delicadas puede comprometer la pieza.
Cómo orientar para reducir los soportes
Las principales estrategias son:
- orientar la geometría más compleja hacia arriba, apoyando sobre el plano de impresión una superficie amplia y estable;
- aprovechar la regla de los 45°, girando la pieza de modo que los voladizos críticos permanezcan dentro de una inclinación autoportante;
- valorar la subdivisión de la pieza en varias partes imprimibles sin soportes, a ensamblar posteriormente con encajes o insertos;
- usar los soportes solo donde sea necesario, privilegiando las superficies no funcionales y protegiendo aquellas en las que acabado y precisión son más importantes.
Orientación y coste
El coste de una pieza FDM depende sobre todo del tiempo de impresión y del material consumido, incluidos los soportes. Ambos están influenciados por la orientación.
Altura de impresión
El tiempo de impresión depende de modo significativo del número de capas, que a su vez varía con la altura de la pieza a lo largo del eje Z. A igualdad de volumen, un componente impreso bajo y ancho requiere menos capas respecto a la misma pieza orientada alta y estrecha y puede por tanto producirse más rápidamente.
Regla práctica: orienta la pieza para minimizar la altura Z, compatiblemente con los requisitos de resistencia y acabado. Menos capas = menos tiempo = menos coste.
Volumen de los soportes
Los soportes requieren material adicional y aumentan el tiempo de impresión y de post-proceso. Una orientación que reduce su cantidad contribuye por tanto a contener el coste global.
El compromiso
Resistencia, acabado y coste no siempre llevan a la misma elección:
- la orientación más resistente puede requerir más soportes;
- la orientación más económica puede exponer la dirección débil a la carga crítica;
- la orientación que mejora el acabado de una superficie puede empeorar el de otra.
No existe una orientación “perfecta” universal: existe la orientación óptima para las prioridades de esa pieza específica. La jerarquía típica para un componente funcional es: resistencia en la dirección crítica → acabado en las superficies funcionales → minimización de soportes y coste.
La jerarquía decisional para orientar una pieza FDM
Un método práctico consiste en valorar la orientación siguiendo un preciso orden de prioridad:
- Identifica la dirección de la carga crítica. Valora cómo será solicitada la pieza durante el uso y oriéntala de modo que el esfuerzo principal actúe en el plano XY, evitando que atraviese las capas.
- Identifica las superficies funcionales. Acoplamientos, estanqueidades y superficies estéticas deben tener un buen acabado. Cuando sea posible, oriéntalas paralelamente al plano de impresión o en vertical, evitando bajas inclinaciones con staircase marcado y superficies orientadas hacia abajo que requieren soportes.
- Verifica los elementos flexibles. Snap-fit, bisagras y lengüetas deben flexionarse en el plano XY. Este requisito puede determinar directamente la orientación de la pieza.
- Reduce los soportes. Entre las configuraciones que respetan los primeros tres criterios, elige la que requiere menos soportes, sobre todo en las superficies críticas.
- Reduce la altura Z. A igualdad de los demás requisitos, una orientación más baja requiere menos capas, reduciendo tiempos y costes de impresión.
En caso de conflicto, los criterios precedentes tienen prioridad: la resistencia funcional viene antes del acabado, que a su vez viene antes del coste. Reducir los costes no tiene valor si compromete la funcionalidad de la pieza.
Orientación en FDM vs MJF
La FDM es fuertemente anisótropa, por lo que la orientación representa una elección de diseño crítica. La resistencia a lo largo de Z puede en efecto ser sensiblemente inferior respecto a la del plano XY.
La MJF (Multi Jet Fusion), en cambio, presenta un comportamiento más isótropo, porque la fusión del polvo no depende de la deposición direccional de un filamento. Las propiedades mecánicas resultan por tanto más uniformes en las diferentes direcciones y la orientación incide menos en la resistencia. En MJF asume mayor importancia para tolerancias, acabado y packing, es decir, para optimizar la disposición de las piezas en el volumen de impresión. Puedes profundizar en el tema en nuestra guía cómo orientar un objeto para la impresión 3D Multi Jet Fusion.
Implicación práctica: cuando un componente está sujeto a cargas complejas y multidireccionales, o no puede orientarse manteniendo las solicitaciones críticas en el plano XY, la MJF puede representar una solución más adecuada gracias a la menor anisotropía. La FDM sigue siendo en cambio particularmente indicada cuando se necesitan superpolímeros.
Conclusión
La orientación de impresión es una de las elecciones de diseño más importantes en la FDM, porque influye directamente en cuatro aspectos fundamentales: resistencia mecánica, acabado superficial, soportes y coste. El principio guía sigue siendo simple: la carga crítica no debería actuar perpendicularmente a las capas. De este criterio derivan las otras prioridades y la elección de la orientación más adecuada para el componente individual.
Comprender la anisotropía de la FDM ayuda también a entender cuándo es más conveniente cambiar de tecnología. Si una pieza está sujeta a cargas multidireccionales que no pueden mantenerse en el plano XY, la MJF puede representar una solución más adecuada gracias a la mayor uniformidad de las propiedades mecánicas. Saber orientar correctamente una pieza significa por tanto no solo optimizar la impresión FDM, sino también elegir el proceso más adecuado a la aplicación.
¿Tienes una pieza que producir en FDM o MJF?
Carga tu archivo y obtén un presupuesto
Preguntas frecuentes sobre la orientación en la impresión 3D FDM

 Weerg staff: oct 14, 2026