La logistique autonome est l'un des secteurs industriels à la croissance la plus rapide : AGV, AMR, robots pour le dernier kilomètre et drones requièrent de nombreux composants techniques personnalisés difficiles à trouver au catalogue, comme des compartiments de charge, des carénages, des supports de capteur et des châssis structurels optimisés.
L'impression 3D industrielle permet de les développer rapidement, en utilisant des matériaux légers et résistants et en produisant d'une seule pièce à des milliers d'unités sans moules.
Ce guide approfondit les composants les plus courants, le rapport entre poids et capacité de charge, les matériaux les plus adaptés et le processus de production pour les systèmes de logistique autonome.
Logistique et mobilité autonome : les scénarios
Le marché de la mobilité autonome appliquée à la logistique s'articule en quatre scénarios principaux, chacun avec des besoins spécifiques en composants.
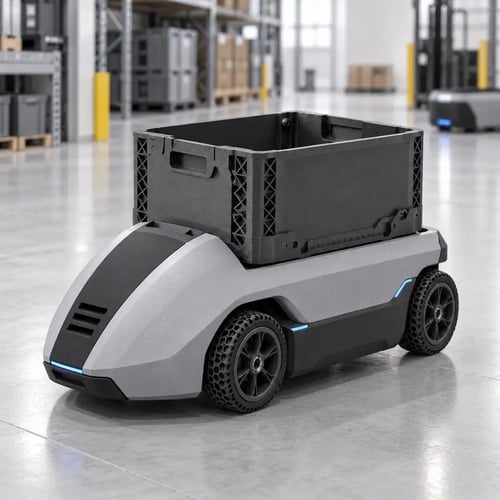
Intralogistique : AGV et AMR
Les véhicules à guidage automatique (AGV) et les robots mobiles autonomes (AMR) opèrent dans des entrepôts, des sites de production et des centres de distribution. Les AGV suivent des parcours prédéfinis, tandis que les AMR naviguent de manière autonome grâce à des capteurs et à l'IA, transportant des marchandises entre postes de travail, rayonnages et zones d'expédition. Les volumes croissent rapidement : un seul entrepôt peut héberger des dizaines ou des centaines d'unités.
Livraison du dernier kilomètre : robots sur roues
Les robots de livraison autonome parcourent les trottoirs et les zones piétonnes pour livrer des colis, de la nourriture et des médicaments. Ils opèrent dans des contextes urbains avec des contraintes strictes de poids, d'encombrement, de résistance aux agents atmosphériques et de sécurité.
Drone delivery
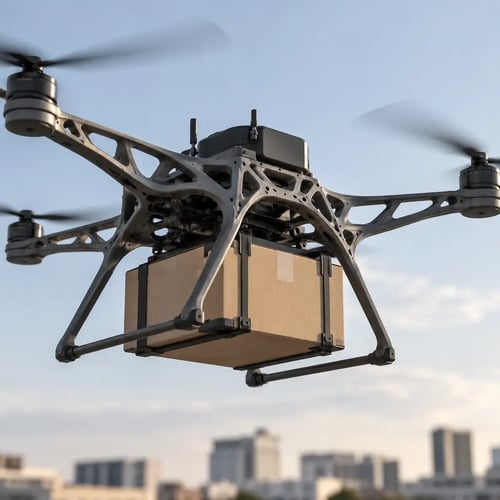
Les drones pour la livraison aérienne transportent des charges de quelques hectogrammes à plusieurs kilos sur des distances de quelques centaines de mètres à des dizaines de kilomètres. Chaque gramme soustrait à la charge utile réduit l'autonomie : le rapport entre poids et capacité est donc la principale contrainte de conception.
Logistique industrielle spécialisée
Systèmes autonomes pour environnements spécifiques : entrepôts frigorifiques (températures jusqu'à −30 °C), salles blanches pharmaceutiques, environnements ATEX, lignes d'assemblage automobile. Chaque environnement impose des exigences supplémentaires de température, d'hygiène ou de sécurité aux composants du véhicule.
Les composants critiques à personnaliser
Compartiments de charge et structures porteuses
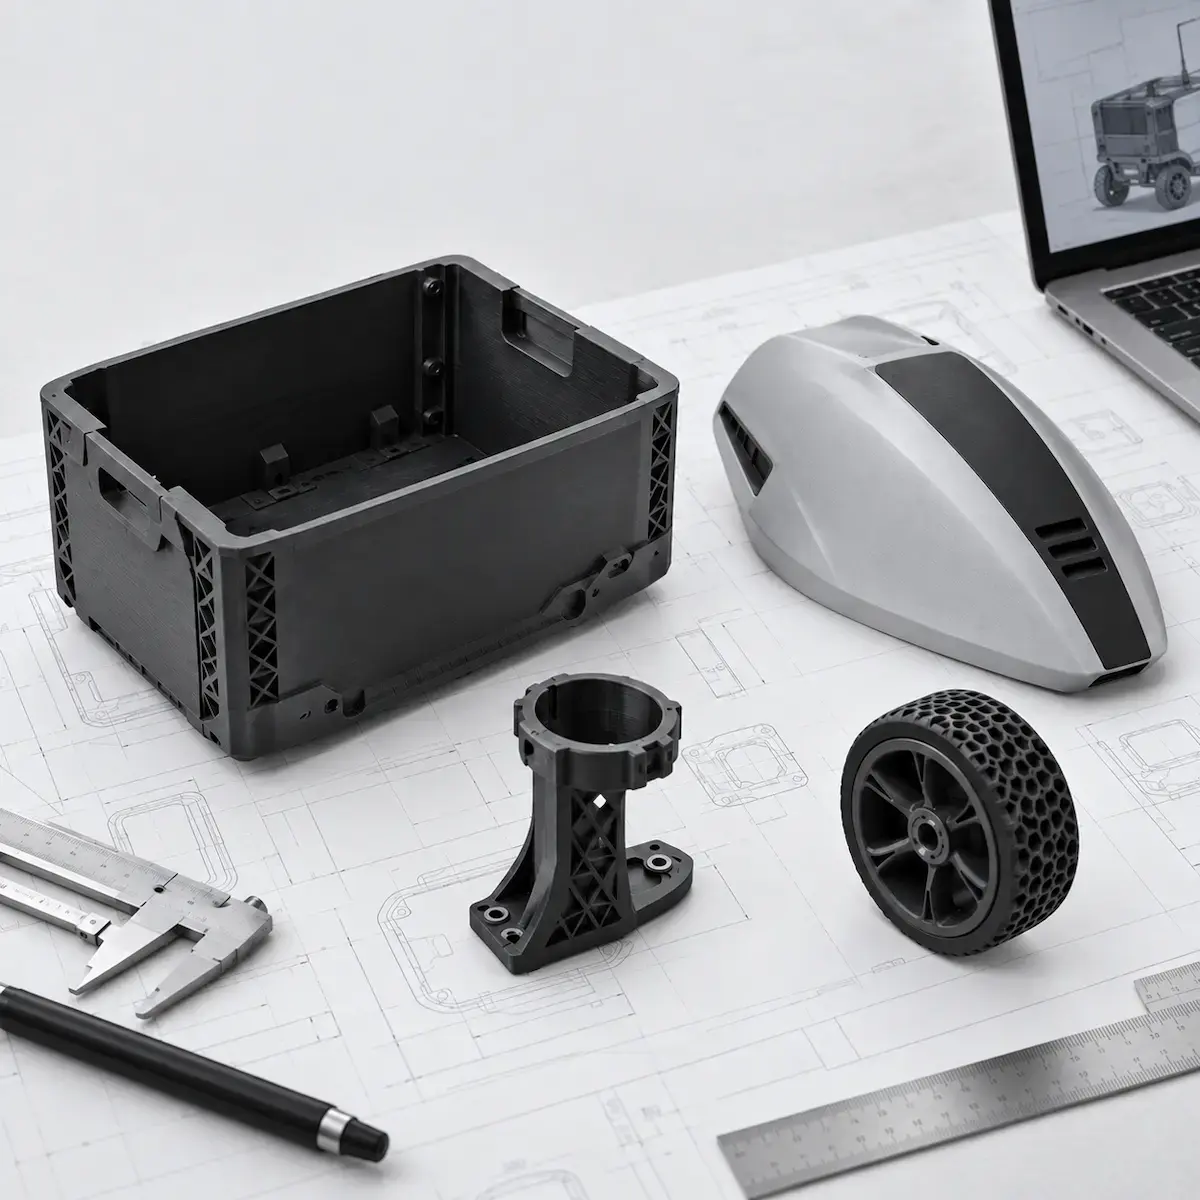
Le compartiment de charge est le cœur fonctionnel de chaque système logistique : il doit contenir et protéger la charge utile, s'intégrer au châssis et peser le moins possible. L'impression 3D permet de réaliser :
- des compartiments de charge dimensionnés sur le payload spécifique, pour boîtes, colis, composants et plateaux pharmaceutiques ;
- des structures porteuses optimisées topologiquement, comme des châssis et sous-châssis allégés tout en maintenant la rigidité requise ;
- des systèmes d'accrochage et de libération rapide, comme des crochets, des pinces et des plateaux extractibles ;
- des séparateurs internes et des logements modulaires pour charges multiples ;
- des protections anti-choc et des pare-chocs en matériaux tenaces ou flexibles ;
- des structures lattice d'absorption pour protéger les charges fragiles durant le transport.
Carénages et covers
Les carénages externes définissent l'identité du véhicule et influencent son aérodynamique, dans les drones, et sa protection contre les agents atmosphériques, dans les robots terrestres. Parmi les principaux composants :
- carénages aérodynamiques pour drones delivery optimisés via CFD ;
- covers protecteurs pour robots sur roues résistants à la pluie, à la poussière, aux UV et aux chocs ;
- panneaux OEM personnalisés pour le branding et l'identité visuelle ;
- couvertures pour les capteurs, comme les dômes LiDAR, les protections pour caméras et les radômes pour antennes ;
- prises d'air et systèmes de ventilation pour le refroidissement de l'électronique et des batteries.
Mounts et supports pour capteurs
Les capteurs permettent au véhicule de naviguer de manière autonome et comprennent LiDAR, caméras stéréo, radar, ultrasons, GPS RTK et IMU. Chaque capteur requiert un support mécanique spécifique :
- mounts LiDAR calibrés avec orientation et entraxes précis ;
- supports multicaméra pour vision stéréoscopique et surround view ;
- supports pour radar et ultrasons intégrés au carénage ;
- logements GPS et GNSS protégés et blindés ;
- supports antivibratoires en TPU pour IMU sensibles aux vibrations.
Composants électroniques et de système
L'électronique de bord, des ordinateurs de navigation aux BMS, contrôleurs de moteurs et modules radio, requiert des logements dédiés :
- cases pour ordinateurs de navigation avec refroidissement passif ou actif ;
- logements BMS avec évent de sécurité pour batteries lithium-ion ;
- goulottes et passe-câbles personnalisés pour le câblage ;
- housings pour contrôleurs de moteurs avec dissipation thermique ;
- logements pour modules de communication 4G, 5G, LoRa et WiFi.
Roues, chenilles et composants de mobilité
Dans les robots terrestres, les composants de mobilité aussi sont souvent personnalisés :
- roues en TPU au profil et à la dureté adaptés à la surface opérationnelle, du sol industriel au trottoir et aux environnements extérieurs ;
- chenilles et bandes pour terrains irréguliers ;
- suspensions et amortisseurs imprimés en matériaux flexibles ;
- supports moteur et supports pour réducteurs ;
- roues codeuses et disques de positionnement.
Le rapport entre poids et capacité : pourquoi chaque gramme compte
Dans la mobilité autonome, le poids du véhicule est une contrainte de conception fondamentale.
Dans les drones delivery
Un drone delivery a un poids maximal au décollage, ou MTOW, défini par la propulsion et l'autonomie requise. Chaque gramme destiné à la structure est soustrait à la charge utile ou à l'autonomie.
Un drone de 5 kg de MTOW avec structure et carénages de 2 kg dispose de 3 kg de charge utile. En réduisant la structure à 1,5 kg grâce à l'optimisation topologique et aux matériaux légers, la charge utile monte à 3,5 kg, avec une augmentation de 17% de la capacité de charge sans modifier moteurs, batteries ou électronique. Alternativement, les 500 g économisés peuvent se traduire par une plus grande autonomie, augmentant le rayon opérationnel et le nombre de livraisons par cycle.
Dans les AGV et AMR
Pour les véhicules terrestres, le rapport entre poids et performances prend des formes différentes :
- un AGV plus léger consomme moins d'énergie, augmentant les cycles par charge et la productivité par équipe ;
- un AMR plus léger est plus agile, accélère et freine en moins d'espace et réduit les temps de cycle ;
- des composants plus légers réduisent les inerties et améliorent la précision de positionnement.
Comment l'impression 3D optimise le poids
L'impression 3D offre trois outils particulièrement efficaces :
- optimisation topologique, qui réduit le matériau là où il n'est pas nécessaire tout en maintenant la rigidité dans les zones critiques, avec des réductions de poids de 30 à 60% à performances structurelles égales ;
- structures lattice, treillis internes qui remplacent le matériau plein en réduisant la masse et en maintenant la résistance à la compression et la capacité d'absorption de l'énergie ;
- épaisseurs variables, avec des parois plus épaisses là où une plus grande résistance est nécessaire et plus minces dans les zones moins sollicitées.
Matériaux pour la mobilité autonome
Le choix du matériau suit une hiérarchie précise : poids, résistance, environnement, coût. Les matériaux les plus adaptés offrent le meilleur rapport entre rigidité et densité compatible avec les conditions opérationnelles.
| Matériau |
Technologie |
Densité (g/cm³) |
Point fort |
Application dans la mobilité autonome |
| Nylon PA12 |
MJF |
1,01 |
Le plus léger, isotrope, USP Class VI, batching efficace |
Compartiments de charge, carénages, logements électronique, structures porteuses standard |
| Nylon PA11 Gen 2 |
MJF |
1,04 |
Allongement 27,5%, résistance à la fatigue et aux vibrations |
Composants sous vibration continue, snap-fits répétés, pièces flexibles |
| PEEK CF |
FDM |
1,34 |
Rigidité spécifique maximale, hautes températures |
Structures porteuses critiques, châssis drone, metal replacement |
| PEEK GF |
FDM |
1,35 |
Isolation électrique, rigidité, températures |
Composants proches de moteurs et batteries, isolateurs |
| TPU |
MJF |
~1,15-1,25 |
Élasticité, absorption des chocs et des vibrations, UV |
Roues, protections, rembourrages, isolateurs antivibratoires, joints |
Itération rapide du design
Les systèmes de logistique autonome se développent avec des cycles très rapides. Une startup qui développe des AGV peut traverser de 5 à 10 révisions du design en un an, tandis qu'un drone delivery peut requérir un nouveau carénage chaque mois. L'impression 3D permet de soutenir ce rythme sans réaliser de nouveaux moules à chaque modification.
Cycle typique d'itération avec impression 3D :
- Lundi : l'équipe d'engineering met à jour le CAO du compartiment de charge après les tests de la semaine précédente.
- Mardi matin : le fichier est chargé sur la plateforme de production et le devis est généré.
- Jeudi : les pièces arrivent imprimées en PA12 MJF, prêtes pour le montage.
- Vendredi : le composant est testé sur le véhicule et le feedback alimente l'itération suivante.
Avec l'injection traditionnelle, le même cycle requiert de 8 à 12 semaines entre conception du moule, production, échantillonnage et modifications. En phase de développement, la rapidité d'itération devient donc un avantage concurrentiel.
De la prototypage à la production sans changer de processus : quand le design est stabilisé, la même technologie MJF utilisée pour les prototypes peut produire la série, de 10 à des milliers de pièces. Il ne faut pas de nouveaux moules ou outillages et il n'est pas nécessaire de changer de technologie de production.
Un cas concret : startup AMR pour entrepôts e-commerce
Une startup développe des AMR pour la manutention autonome dans des entrepôts e-commerce. Le robot transporte des rayonnages mobiles de 200 kg sur des sols industriels lisses, en naviguant avec LiDAR et caméras stéréo. Durant le développement, l'équipe met à jour tous les 3 ou 4 semaines carénages, compartiment de charge et supports pour capteurs.
Avec l'impression 3D en PA12 MJF sont réalisés des carénages latéraux optimisés topologiquement, avec une réduction du poids de 40% par rapport à la première version en ABS thermoformé ; un compartiment de charge avec séparateurs modulaires intégrés, réduisant l'ensemble de 12 composants à 3 pièces imprimées ; un mount LiDAR calibré et un support antivibratoire en TPU pour l'IMU.
Chaque itération arrive en 3 ou 4 jours ouvrables, avec un coût par pièce compatible avec la production de 50 unités pilotes. Quand la série atteindra 500 unités, le même processus MJF pourra produire les composants en batch sans changer de technologie.
Production en série pour flottes
La logistique autonome est un marché de flottes. Un entrepôt peut héberger de 50 à 200 AMR identiques, un service de drone delivery peut opérer avec 20 ou 100 drones du même modèle et un opérateur du dernier kilomètre peut déployer des centaines de robots dans une ville.
L'impression 3D MJF s'adapte à ce modèle grâce au batching, qui permet de produire des centaines de composants dans le même cycle. Le coût par pièce diminue avec l'augmentation des volumes, tandis que les délais de livraison restent de l'ordre des jours.
Pour des productions supérieures à 500 000 pièces du même design, l'injection traditionnelle devient plus compétitive sur le coût unitaire, à condition que le projet soit stable, le moule amortissable et les délais de démarrage acceptables. Pour de nombreuses startups de la mobilité autonome, l'impression 3D reste avantageuse même à hauts volumes car le design continue d'évoluer et rend plus difficile d'amortir un moule.
Conclusion
AGV, AMR, robots du dernier kilomètre, drones et systèmes industriels spécialisés requièrent de nombreux composants personnalisés, des compartiments de charge aux carénages, des supports pour capteurs aux logements électroniques. L'impression 3D industrielle permet de concevoir, itérer et produire en série ces composants avec des matériaux légers et résistants, sans les délais et les coûts liés aux moules traditionnels.
PA12 MJF répond aux besoins de structures légères et de productions efficaces, PEEK CF aux composants structurels critiques, TPU aux protections et systèmes d'amortissement. Avec des délais de livraison de 1 à 3 jours ouvrables, le passage du CAO au véhicule peut se produire en quelques jours.
Vous concevez un système de logistique autonome et vous avez besoin de composants techniques légers, résistants et produits en série ?
Téléchargez votre fichier et obtenez un devis
Questions fréquentes

 Weerg staff: sept. 16, 2026