El corte láser es una de las tecnologías de producción más difundidas y eficientes para transformar una chapa metálica en un componente acabado. Un haz de luz concentrado corta el metal con precisión y velocidad, sin contacto mecánico, siguiendo los perfiles definidos en un archivo digital.
Para diseñadores y técnicos, comprender cómo funciona el corte láser, qué factores influyen en su coste, qué materiales y espesores se pueden trabajar y cuándo preferirlo a otras tecnologías es fundamental para elegir el proceso más adecuado. Esta guía ilustra el funcionamiento del corte láser, los factores que determinan su coste, los materiales disponibles para el corte láser online en Weerg y las diferencias respecto al mecanizado CNC.
Qué es el corte láser
El corte láser es un proceso bidimensional que trabaja chapas planas, obteniendo perfiles perfilados sin modificar su espesor. A diferencia del mecanizado CNC, no permite realizar geometrías tridimensionales como cajeras, relieves o agujeros roscados, pero ofrece velocidades elevadas y costes contenidos en la producción de componentes planos.
Las principales ventajas del corte láser son:
- Elevada precisión: realiza perfiles complejos con tolerancias estrictas.
- Ausencia de contacto mecánico: el haz no ejerce fuerzas sobre la pieza, reduciendo el riesgo de deformaciones mecánicas incluso en las chapas finas.
- Velocidad: corta metros de perfil por minuto y permite obtener cientos de piezas de una sola lámina.
- Versatilidad geométrica: permite obtener cualquier perfil 2D, desde las formas simples hasta los calados decorativos.
- Ningún desgaste de las herramientas: el haz láser no se consume como una fresa o una broca.
- Bordes limpios: con gas y parámetros de corte adecuados, los bordes a menudo no requieren ulteriores acabados.
Cómo funciona el proceso de corte láser
El proceso de corte láser se articula en cuatro fases principales.
1. Generación y focalización del haz
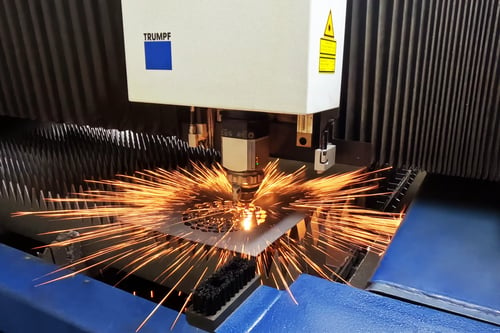
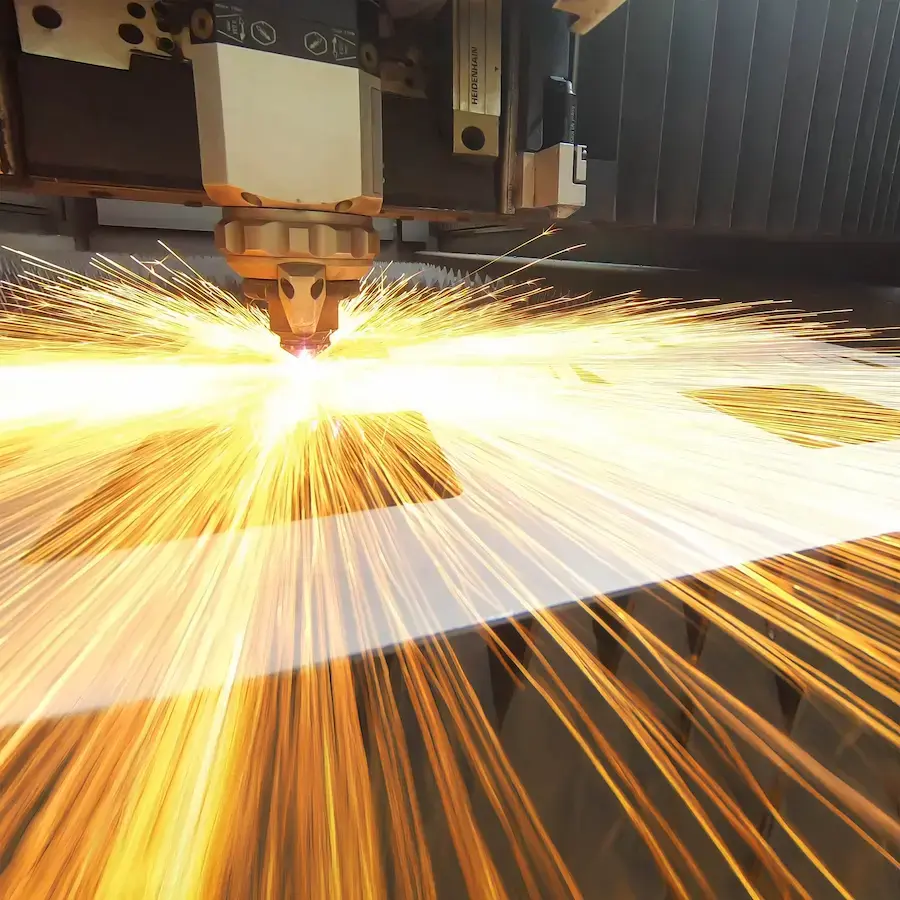
Para el corte de los metales se utilizan predominantemente láseres de fibra, que han sustituido progresivamente a los tradicionales láseres CO₂ gracias a la mayor eficiencia y a las elevadas prestaciones de corte. El haz alcanza el cabezal de corte, donde una lente lo focaliza en un punto de pocas décimas de milímetro, concentrando una elevada densidad de potencia.
2. Fusión y vaporización del material
En el punto focal, la energía del haz está tan concentrada que funde y vaporiza parcialmente el metal de modo casi instantáneo. El cabezal de corte sigue el recorrido programado a partir del archivo CAD, manteniendo el haz focalizado sobre el material.
3. Expulsión del material fundido con gas de asistencia
Un chorro de gas de asistencia, coaxial al haz, expulsa el metal fundido del surco de corte, llamado kerf. La elección del gas depende del material y del acabado deseado:
- Nitrógeno: evita la oxidación y deja un borde limpio y brillante. Se utiliza sobre todo para el acero inox y el aluminio cuando se requiere un borde sin óxidos.
- Oxígeno: reacciona con el metal, acelerando el corte de los aceros al carbono de mayor espesor, pero deja un borde oxidado.
- Aire comprimido: representa una solución económica para diversos materiales y espesores medios.
4. Movimiento y finalización del corte
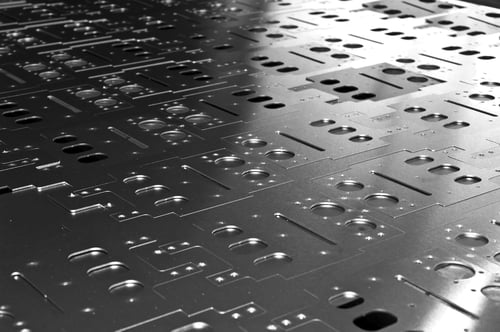
El cabezal de corte sigue los contornos de la pieza y de los agujeros internos, separando los componentes de la chapa. Antes del mecanizado, un algoritmo de nesting optimiza su disposición sobre la lámina para reducir los desperdicios y maximizar el número de piezas obtenibles.
La zona térmicamente alterada (ZTA)
Al ser un proceso térmico, el corte láser genera a lo largo de los bordes una zona térmicamente alterada (ZTA), una fina franja en la que el calor puede modificar la microestructura del metal, influyendo en su dureza, tensiones residuales y, a veces, coloración. Con el nitrógeno la ZTA es generalmente contenida, mientras que con el oxígeno puede resultar más marcada. En la mayoría de las aplicaciones sus efectos son insignificantes, pero deben considerarse cuando se requieren propiedades uniformes hasta el borde.
Cuánto cuesta el corte láser
El coste del corte láser depende de factores diferentes respecto al mecanizado CNC o a la impresión 3D. Comprenderlos ayuda a diseñar componentes más económicos.
Los factores que determinan el coste
- Longitud del perímetro de corte. El coste depende en gran parte de la longitud total del corte, que comprende el perímetro externo y el de todos los agujeros internos. Cuanto más largo es el recorrido del láser, mayor es el tiempo de máquina. A igualdad de dimensiones, un componente con pocos agujeros cuesta menos que uno con perfiles complejos y numerosos calados.
- Espesor y tipo de material. Al aumentar el espesor, la velocidad de corte disminuye y el coste por metro aumenta. También el material influye: el acero al carbono se corta generalmente más rápido respecto al aluminio y al latón, caracterizados por una elevada reflectividad y conductividad térmica. Al coste del mecanizado se añade el de la chapa.
- Cantidad producida. El corte láser es particularmente competitivo en las producciones en serie. Realizar más piezas permite distribuir los costes de preparación de la máquina, reduciendo el precio unitario.
- Desperdicio y nesting. El desperdicio es la parte de chapa que no se utiliza para realizar los componentes. Un nesting eficiente optimiza la disposición de las piezas sobre la lámina, reduciendo los descartes y el consumo de material. Las geometrías que dejan amplios espacios vacíos, en cambio, aumentan los costes.
Cómo diseñar para reducir el coste del corte láser
- Reduce el perímetro de corte: elimina agujeros y calados innecesarios para disminuir el tiempo de máquina.
- Evita detalles demasiado pequeños: los agujeros con diámetro inferior al espesor de la chapa son generalmente más difíciles y lentos de realizar.
- Pide más piezas: aumentando la cantidad, el coste unitario disminuye.
- Optimiza el nesting: privilegia geometrías que permiten aprovechar al máximo la superficie de la chapa.
- Elige el espesor mínimo necesario: las chapas más gruesas requieren tiempos de corte mayores y aumentan los costes.
Para conocer el coste del mecanizado, basta con cargar el archivo en el configurador online de Weerg: el presupuesto se calcula automáticamente en función de geometría, material, espesor y cantidad.
Los materiales para el corte láser en Weerg
Weerg ofrece el corte láser online para cuatro metales, cada uno con propiedades y espesores máximos específicos. Todos prevén dimensiones máximas de corte de 1200 × 800 mm y tolerancias conformes a la norma ISO 2768-1, clase c.
Acero Inox 304 (X5CrNi18-10)
El acero inox 304 es una de las aleaciones austeníticas más versátiles, gracias a la excelente resistencia a la corrosión y a la facilidad de soldadura, mecanizado y sanitización. Es particularmente indicado para aplicaciones alimentarias, farmacéuticas, arquitectónicas e industriales.
- Resistencia a la tracción: 520 MPa
- Alargamiento a la rotura: 35%
- Límite elástico: 185 MPa
- Densidad: 8 g/cm³
- Espesor máximo de corte: 12 mm
Aplicaciones típicas: equipos para la industria alimentaria, componentes mecánicos, elementos arquitectónicos para exteriores y carpintería inox.
Hierro decapado (acero al carbono)
El hierro decapado es un acero al carbono sometido a un tratamiento que elimina los óxidos de laminación, dejando una superficie limpia y lista para la pintura u otros tratamientos. Económico, resistente, fácilmente mecanizable y soldable, se utiliza ampliamente en las aplicaciones estructurales.
- Resistencia a la tracción: 450 MPa
- Alargamiento a la rotura: 10%
- Límite elástico: 235 MPa
- Densidad: 7,8 g/cm³
- Espesor máximo de corte: 12 mm
Aplicaciones típicas: revestimientos, componentes automovilísticos, electrodomésticos, estructuras metálicas para la construcción y carpintería estructural.
Aluminio 5754 (Al-Mg)
El aluminio 5754 es una aleación de aluminio y magnesio caracterizada por ligereza, buena mecanizabilidad y óptima resistencia a la corrosión, incluso en ambientes agresivos como el marino.
- Resistencia a la tracción: 190 MPa
- Módulo elástico: 70 GPa
- Densidad: 2,67 g/cm³
- Espesor máximo de corte: 5 mm
Aplicaciones típicas: sector naval, recipientes a presión, camiones, cisternas y componentes ligeros resistentes a la corrosión.
Latón OT63 (CW508L / CuZn37)
El latón OT63 es una aleación de cobre y zinc sin plomo, certificada NSF/ANSI 372, que combina buenas propiedades mecánicas y un característico acabado dorado. Gracias a la conformidad con los requisitos sobre el contenido de plomo para el agua potable, es adecuado para diversas aplicaciones estéticas y funcionales.
- Resistencia a la tracción: de 350 a 440 MPa
- Alargamiento a la rotura: 19%
- Densidad: 8,5 g/cm³
- Conductividad térmica: 120 W/mK
- Espesor máximo de corte: 1,5 mm
Aplicaciones típicas: carpintería metálica, mobiliario, cerramientos, industria electrotécnica, diseño publicitario, componentes de precisión, instrumentos musicales y joyería.
Corte láser vs mecanizado CNC: cuándo elegir uno u otro
El corte láser y el mecanizado CNC son dos tecnologías complementarias. La elección depende principalmente de la geometría del componente y de los requisitos de mecanizado.
Cuándo elegir el corte láser
- El componente es plano y debe obtenerse de una chapa.
- Se requieren perfiles complejos, agujeros, calados o geometrías decorativas.
- Hay que producir series de piezas idénticas, optimizando tiempos y costes.
- La velocidad y la conveniencia económica son prioritarias.
- El espesor de la chapa entra dentro de los límites de mecanizado del láser.
Cuándo elegir el mecanizado CNC
- El componente presenta geometrías tridimensionales, como cajeras, relieves o superficies a diferentes profundidades.
- Se necesitan agujeros roscados, que el corte láser no puede realizar directamente.
- Se requieren tolerancias muy estrictas, incluso inferiores a ±0,1 mm.
- Las superficies deben tener un acabado con rugosidad controlada.
- La pieza debe obtenerse de bloques o barras de material macizo, en lugar de una chapa.
Comparación entre corte láser y mecanizado CNC
| Aspecto |
Corte láser |
Mecanizado CNC |
| Dimensionalidad |
2D, a partir de chapa |
3D, también a partir de bloque o barra |
| Geometrías 3D |
No |
Sí, incluidas cajeras y relieves |
| Tolerancias |
ISO 2768, clase c |
Indicativamente de ±0,05 a ±0,1 mm |
| Velocidad en las producciones en serie |
Muy elevada gracias al nesting |
Variable en función de la geometría |
| Roscas |
No |
Sí |
| Espesores y dimensiones |
Limitados por la chapa y la capacidad de corte |
Dependen de la máquina y del material |
| Coste de los componentes planos |
Generalmente contenido |
Generalmente superior |
| Materiales |
Chapas metálicas |
Metales y plásticos |
Conclusión
El corte láser es una solución ideal para producir componentes metálicos planos con perfiles complejos, agujeros y calados, combinando precisión, velocidad y costes contenidos, sobre todo en las producciones en serie. Gracias a la ausencia de contacto mecánico y a la optimización del nesting, permite realizar de modo eficiente tanto piezas individuales como grandes cantidades.
Para componentes con geometrías tridimensionales, roscas o tolerancias particularmente estrictas, el mecanizado CNC representa en cambio la elección más adecuada. Las dos tecnologías pueden también combinarse, utilizando el láser para obtener los perfiles y el CNC para completar los mecanizados más complejos.
Conocer las ventajas, los materiales disponibles y los límites de cada proceso permite identificar la solución más adecuada para cada proyecto.
¿Tienes un componente plano que cortar al láser?
Carga tu archivo y obtén un presupuesto
Preguntas frecuentes
 Weerg staff: oct 21, 2026