Das Laserschneiden ist eine der am weitesten verbreiteten und effizientesten Produktionstechnologien, um ein Metallblech in eine fertige Komponente zu verwandeln. Ein konzentrierter Lichtstrahl schneidet das Metall mit Präzision und Geschwindigkeit, ohne mechanischen Kontakt, und folgt dabei den in einer digitalen Datei definierten Profilen.
Für Konstrukteure und Techniker ist es grundlegend zu verstehen, wie das Laserschneiden funktioniert, welche Faktoren seine Kosten beeinflussen, welche Materialien und Stärken bearbeitet werden können und wann man es anderen Technologien vorzieht, um den am besten geeigneten Prozess zu wählen. Dieser Leitfaden veranschaulicht die Funktionsweise des Laserschneidens, die Faktoren, die seine Kosten bestimmen, die für das Online-Laserschneiden bei Weerg verfügbaren Materialien und die Unterschiede zur CNC-Bearbeitung.
Was das Laserschneiden ist
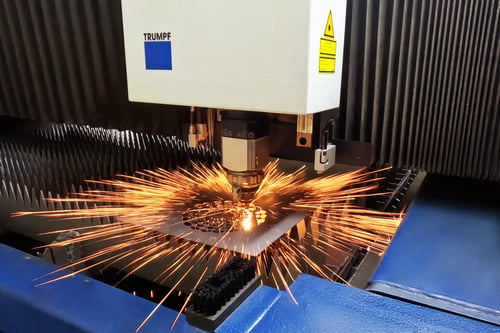
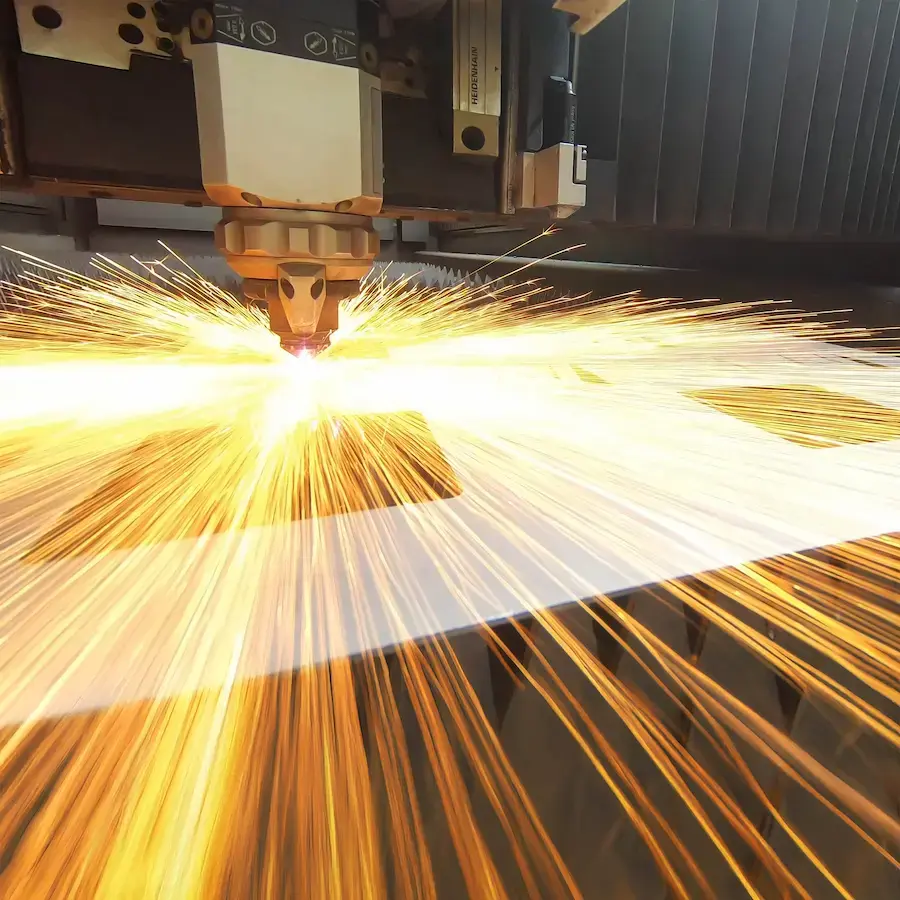
Das Laserschneiden ist ein thermischer Prozess, der einen Laserstrahl mit hoher Energiedichte verwendet, um das Material entlang eines definierten Wegs zu schmelzen, zu verdampfen oder zu verbrennen und so saubere und präzise Schnitte zu erzielen. Der Begriff „Laser” ist das Akronym für Light Amplification by Stimulated Emission of Radiation und bezeichnet eine Technologie, die einen kohärenten und monochromatischen Lichtstrahl erzeugt, der auf einen Punkt von wenigen Zehntelmillimetern fokussierbar ist.
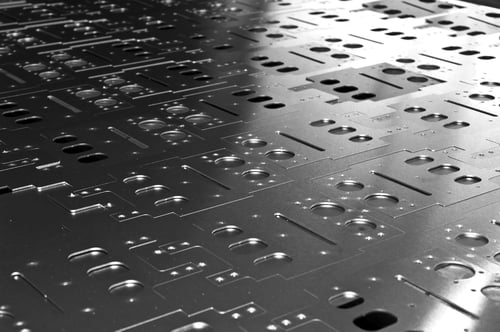
Das Laserschneiden ist ein zweidimensionaler Prozess, der flache Bleche bearbeitet und geformte Profile gewinnt, ohne ihre Stärke zu verändern. Im Unterschied zur CNC-Bearbeitung ermöglicht es nicht die Realisierung dreidimensionaler Geometrien wie Taschen, Erhebungen oder Gewindelöcher, bietet aber hohe Geschwindigkeiten und begrenzte Kosten bei der Produktion flacher Komponenten.
Die Hauptvorteile des Laserschneidens sind:
- Hohe Präzision: es realisiert komplexe Profile mit engen Toleranzen.
- Fehlen des mechanischen Kontakts: der Strahl übt keine Kräfte auf das Teil aus und reduziert so das Risiko mechanischer Verformungen auch bei dünnen Blechen.
- Geschwindigkeit: es schneidet Meter von Profil pro Minute und ermöglicht es, Hunderte von Teilen aus einer einzigen Platte zu gewinnen.
- Geometrische Vielseitigkeit: es ermöglicht, jedes 2D-Profil zu erhalten, von einfachen Formen bis zu dekorativen Durchbrüchen.
- Kein Werkzeugverschleiß: der Laserstrahl verbraucht sich nicht wie ein Fräser oder ein Bohrer.
- Saubere Kanten: mit angemessenem Gas und angemessenen Schneidparametern erfordern die Kanten oft keine weiteren Finishes.
Wie der Laserschneidprozess funktioniert
Der Laserschneidprozess gliedert sich in vier Hauptphasen.
1. Erzeugung und Fokussierung des Strahls
Für das Schneiden der Metalle werden überwiegend Faserlaser verwendet, die die traditionellen CO₂-Laser dank der größeren Effizienz und der hohen Schneidleistungen progressiv ersetzt haben. Der Strahl erreicht den Schneidkopf, wo eine Linse ihn auf einen Punkt von wenigen Zehntelmillimetern fokussiert und eine hohe Leistungsdichte konzentriert.
2. Schmelzen und Verdampfen des Materials
Im Brennpunkt ist die Energie des Strahls so konzentriert, dass sie das Metall fast augenblicklich schmilzt und teilweise verdampft. Der Schneidkopf folgt dem ausgehend von der CAD-Datei programmierten Weg und hält den Strahl auf das Material fokussiert.
3. Ausstoß des geschmolzenen Materials mit Hilfsgas
Ein Hilfsgasstrahl, koaxial zum Strahl, stößt das geschmolzene Metall aus der Schneidnut aus, Kerf genannt. Die Wahl des Gases hängt vom Material und vom gewünschten Finish ab:
- Stickstoff: er vermeidet die Oxidation und hinterlässt eine saubere und glänzende Kante. Er wird vor allem für Edelstahl und Aluminium verwendet, wenn eine oxidfreie Kante gefordert wird.
- Sauerstoff: er reagiert mit dem Metall und beschleunigt das Schneiden der dickeren Kohlenstoffstähle, hinterlässt aber eine oxidierte Kante.
- Druckluft: sie stellt eine wirtschaftliche Lösung für verschiedene Materialien und mittlere Stärken dar.
4. Bewegung und Abschluss des Schnitts
Der Schneidkopf folgt den Konturen des Teils und der Innenlöcher und trennt die Komponenten vom Blech. Vor der Bearbeitung optimiert ein Nesting-Algorithmus ihre Anordnung auf der Platte, um den Verschnitt zu reduzieren und die Anzahl der gewinnbaren Teile zu maximieren.
Die Wärmeeinflusszone (WEZ)
Da es sich um einen thermischen Prozess handelt, erzeugt das Laserschneiden entlang der Kanten eine Wärmeeinflusszone (WEZ), ein schmales Band, in dem die Wärme die Mikrostruktur des Metalls verändern und seine Härte, Eigenspannungen und manchmal Färbung beeinflussen kann. Mit Stickstoff ist die WEZ im Allgemeinen begrenzt, während sie mit Sauerstoff ausgeprägter ausfallen kann. In den meisten Anwendungen sind ihre Auswirkungen vernachlässigbar, aber sie sind zu berücksichtigen, wenn gleichmäßige Eigenschaften bis zur Kante gefordert werden.
Wie viel das Laserschneiden kostet
Die Kosten des Laserschneidens hängen von anderen Faktoren ab als die CNC-Bearbeitung oder der 3D-Druck. Sie zu verstehen hilft, wirtschaftlichere Komponenten zu konstruieren.
Die Faktoren, die die Kosten bestimmen
- Länge des Schneidumfangs. Die Kosten hängen zum Großteil von der Gesamtlänge des Schnitts ab, die den äußeren Umfang und jenen aller Innenlöcher umfasst. Je länger der Weg des Lasers, desto größer die Maschinenzeit. Bei gleichen Abmessungen kostet eine Komponente mit wenigen Löchern weniger als eine mit komplexen Profilen und zahlreichen Durchbrüchen.
- Stärke und Materialart. Mit zunehmender Stärke nimmt die Schneidgeschwindigkeit ab und die Kosten pro Meter steigen. Auch das Material hat Einfluss: Kohlenstoffstahl wird im Allgemeinen schneller geschnitten als Aluminium und Messing, die durch hohe Reflektivität und Wärmeleitfähigkeit gekennzeichnet sind. Zu den Bearbeitungskosten kommen jene des Blechs hinzu.
- Produzierte Menge. Das Laserschneiden ist bei den Serienproduktionen besonders wettbewerbsfähig. Mehr Teile zu realisieren ermöglicht es, die Maschinenvorbereitungskosten zu verteilen und den Stückpreis zu reduzieren.
- Verschnitt und Nesting. Der Verschnitt ist der Teil des Blechs, der nicht zur Realisierung der Komponenten verwendet wird. Ein effizientes Nesting optimiert die Anordnung der Teile auf der Platte und reduziert den Ausschuss und den Materialverbrauch. Die Geometrien, die große Leerräume lassen, erhöhen hingegen die Kosten.
Wie man konstruiert, um die Kosten des Laserschneidens zu reduzieren
- Reduzieren Sie den Schneidumfang: eliminieren Sie nicht notwendige Löcher und Durchbrüche, um die Maschinenzeit zu verringern.
- Vermeiden Sie zu kleine Details: die Löcher mit einem Durchmesser kleiner als die Stärke des Blechs sind im Allgemeinen schwieriger und langsamer zu realisieren.
- Bestellen Sie mehr Teile: durch Erhöhung der Menge sinken die Stückkosten.
- Optimieren Sie das Nesting: bevorzugen Sie Geometrien, die es ermöglichen, die Oberfläche des Blechs bestmöglich zu nutzen.
- Wählen Sie die notwendige Mindeststärke: dickere Bleche erfordern längere Schneidzeiten und erhöhen die Kosten.
Um die Bearbeitungskosten zu erfahren, genügt es, die Datei in den Online-Konfigurator von Weerg hochzuladen: das Angebot wird automatisch in Abhängigkeit von Geometrie, Material, Stärke und Menge berechnet.
Die Materialien für das Laserschneiden bei Weerg
Weerg bietet das Online-Laserschneiden für vier Metalle an, jedes mit spezifischen Eigenschaften und Höchststärken. Alle sehen maximale Schneidabmessungen von 1200 × 800 mm und Toleranzen gemäß der Norm ISO 2768-1, Klasse c, vor.
Edelstahl 304 (X5CrNi18-10)
Der Edelstahl 304 ist eine der vielseitigsten austenitischen Legierungen, dank der ausgezeichneten Korrosionsbeständigkeit und der Einfachheit beim Schweißen, Bearbeiten und Desinfizieren. Er ist besonders für Lebensmittel-, Pharma-, Architektur- und Industrieanwendungen angezeigt.
- Zugfestigkeit: 520 MPa
- Bruchdehnung: 35%
- Streckgrenze: 185 MPa
- Dichte: 8 g/cm³
- Maximale Schneidstärke: 12 mm
Typische Anwendungen: Geräte für die Lebensmittelindustrie, mechanische Komponenten, architektonische Elemente für den Außenbereich und Edelstahl-Stahlbau.
Gebeiztes Eisen (Kohlenstoffstahl)
Das gebeizte Eisen ist ein Kohlenstoffstahl, der einer Behandlung unterzogen wird, die die Walzoxide entfernt und eine saubere, für die Lackierung oder andere Behandlungen bereite Oberfläche hinterlässt. Wirtschaftlich, widerstandsfähig, leicht bearbeitbar und schweißbar, wird es in den strukturellen Anwendungen weit verbreitet verwendet.
- Zugfestigkeit: 450 MPa
- Bruchdehnung: 10%
- Streckgrenze: 235 MPa
- Dichte: 7,8 g/cm³
- Maximale Schneidstärke: 12 mm
Typische Anwendungen: Verkleidungen, Automobilkomponenten, Haushaltsgeräte, Metallstrukturen für das Bauwesen und struktureller Stahlbau.
Aluminium 5754 (Al-Mg)
Das Aluminium 5754 ist eine Legierung aus Aluminium und Magnesium, die durch Leichtigkeit, gute Bearbeitbarkeit und ausgezeichnete Korrosionsbeständigkeit gekennzeichnet ist, auch in aggressiven Umgebungen wie der maritimen.
- Zugfestigkeit: 190 MPa
- Elastizitätsmodul: 70 GPa
- Dichte: 2,67 g/cm³
- Maximale Schneidstärke: 5 mm
Typische Anwendungen: Schiffbausektor, Druckbehälter, Lkw, Tankwagen und leichte korrosionsbeständige Komponenten.
Messing OT63 (CW508L / CuZn37)
Das Messing OT63 ist eine bleifreie Legierung aus Kupfer und Zink, NSF/ANSI 372 zertifiziert, die gute mechanische Eigenschaften und ein charakteristisches goldenes Finish kombiniert. Dank der Konformität mit den Anforderungen an den Bleigehalt für Trinkwasser ist es für verschiedene ästhetische und funktionale Anwendungen geeignet.
- Zugfestigkeit: von 350 bis 440 MPa
- Bruchdehnung: 19%
- Dichte: 8,5 g/cm³
- Wärmeleitfähigkeit: 120 W/mK
- Maximale Schneidstärke: 1,5 mm
Typische Anwendungen: Metall-Stahlbau, Möbel, Fenster und Türen, elektrotechnische Industrie, Werbedesign, Präzisionskomponenten, Musikinstrumente und Schmuck.
Laserschneiden vs CNC-Bearbeitung: wann man das eine oder das andere wählt
Das Laserschneiden und die CNC-Bearbeitung sind zwei komplementäre Technologien. Die Wahl hängt hauptsächlich von der Geometrie der Komponente und den Bearbeitungsanforderungen ab.
Wann man das Laserschneiden wählt
- Die Komponente ist flach und muss aus einem Blech gewonnen werden.
- Komplexe Profile, Löcher, Durchbrüche oder dekorative Geometrien sind gefordert.
- Es müssen Serien identischer Teile produziert werden, wobei Zeiten und Kosten optimiert werden.
- Geschwindigkeit und wirtschaftliche Zweckmäßigkeit haben Priorität.
- Die Stärke des Blechs fällt in die Bearbeitungsgrenzen des Lasers.
Wann man die CNC-Bearbeitung wählt
- Die Komponente weist dreidimensionale Geometrien auf, wie Taschen, Erhebungen oder Oberflächen in verschiedenen Tiefen.
- Gewindelöcher sind notwendig, die das Laserschneiden nicht direkt realisieren kann.
- Sehr enge Toleranzen sind gefordert, auch unter ±0,1 mm.
- Die Oberflächen müssen ein Finish mit kontrollierter Rauheit haben.
- Das Teil muss aus Blöcken oder Stangen von Vollmaterial gewonnen werden, statt aus einem Blech.
Vergleich zwischen Laserschneiden und CNC-Bearbeitung
| Aspekt |
Laserschneiden |
CNC-Bearbeitung |
| Dimensionalität |
2D, aus Blech |
3D, auch aus Block oder Stange |
| 3D-Geometrien |
Nein |
Ja, einschließlich Taschen und Erhebungen |
| Toleranzen |
ISO 2768, Klasse c |
Indikativ von ±0,05 bis ±0,1 mm |
| Geschwindigkeit bei den Serienproduktionen |
Sehr hoch dank des Nestings |
Je nach Geometrie variabel |
| Gewinde |
Nein |
Ja |
| Stärken und Abmessungen |
Durch das Blech und die Schneidkapazität begrenzt |
Hängen von der Maschine und vom Material ab |
| Kosten der flachen Komponenten |
Im Allgemeinen begrenzt |
Im Allgemeinen höher |
| Materialien |
Metallbleche |
Metalle und Kunststoffe |
Fazit
Das Laserschneiden ist eine ideale Lösung, um flache Metallkomponenten mit komplexen Profilen, Löchern und Durchbrüchen zu produzieren, und kombiniert Präzision, Geschwindigkeit und begrenzte Kosten, vor allem bei den Serienproduktionen. Dank des Fehlens des mechanischen Kontakts und der Optimierung des Nestings ermöglicht es, sowohl Einzelteile als auch große Mengen effizient zu realisieren.
Für Komponenten mit dreidimensionalen Geometrien, Gewinden oder besonders engen Toleranzen stellt die CNC-Bearbeitung hingegen die am besten geeignete Wahl dar. Die beiden Technologien können auch kombiniert werden, indem man den Laser verwendet, um die Profile zu gewinnen, und das CNC, um die komplexeren Bearbeitungen abzuschließen.
Die Vorteile, die verfügbaren Materialien und die Grenzen jedes Prozesses zu kennen ermöglicht es, die für jedes Projekt am besten geeignete Lösung zu identifizieren.
Haben Sie eine flache Komponente, die mit dem Laser zu schneiden ist?
Laden Sie Ihre Datei hoch und erhalten Sie ein Angebot
Häufig gestellte Fragen
 Weerg staff: Okt. 21, 2026