La découpe laser est l’une des technologies de production les plus répandues et efficaces pour transformer une tôle métallique en un composant fini. Un faisceau de lumière concentré découpe le métal avec précision et rapidité, sans contact mécanique, en suivant les profils définis dans un fichier numérique.
Pour les concepteurs et les techniciens, comprendre comment fonctionne la découpe laser, quels facteurs influencent son coût, quels matériaux et épaisseurs on peut travailler et quand la préférer à d’autres technologies est fondamental pour choisir le processus le plus adapté. Ce guide illustre le fonctionnement de la découpe laser, les facteurs qui déterminent son coût, les matériaux disponibles pour la découpe laser en ligne chez Weerg et les différences par rapport à l’usinage CNC.
Qu’est-ce que la découpe laser
La découpe laser est un processus thermique qui utilise un faisceau laser à haute densité d’énergie pour fondre, vaporiser ou brûler le matériau le long d’un parcours défini, en obtenant des découpes nettes et précises. Le terme « laser » est l’acronyme de Light Amplification by Stimulated Emission of Radiation et indique une technologie qui génère un faisceau de lumière cohérente et monochromatique, focalisable sur un point de quelques dixièmes de millimètre.
La découpe laser est un processus bidimensionnel qui travaille des tôles planes, en obtenant des profils façonnés sans en modifier l’épaisseur. À la différence de l’usinage CNC, elle ne permet pas de réaliser des géométries tridimensionnelles comme des poches, des reliefs ou des trous filetés, mais elle offre des vitesses élevées et des coûts contenus dans la production de composants plans.
Les principaux avantages de la découpe laser sont :
- Précision élevée : elle réalise des profils complexes avec des tolérances strictes.
- Absence de contact mécanique : le faisceau n’exerce pas de forces sur la pièce, réduisant le risque de déformations mécaniques même sur les tôles minces.
- Rapidité : elle découpe des mètres de profil par minute et permet d’obtenir des centaines de pièces à partir d’une seule plaque.
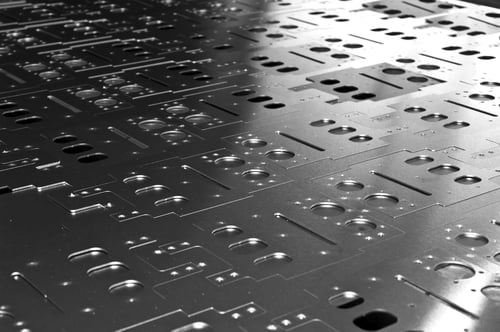
- Polyvalence géométrique : elle permet d’obtenir n’importe quel profil 2D, des formes simples aux ajourés décoratifs.
- Aucune usure des outils : le faisceau laser ne s’use pas comme une fraise ou un foret.
- Bords propres : avec un gaz et des paramètres de découpe adéquats, les bords ne requièrent souvent pas de finitions ultérieures.
Comment fonctionne le processus de découpe laser
Le processus de découpe laser s’articule en quatre phases principales.
1. Génération et focalisation du faisceau
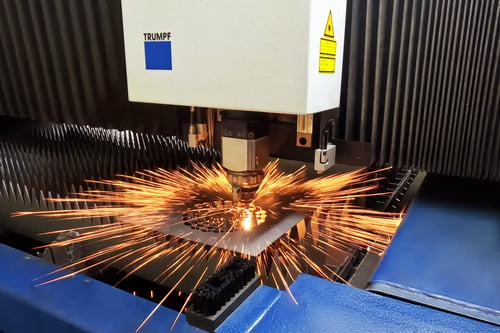
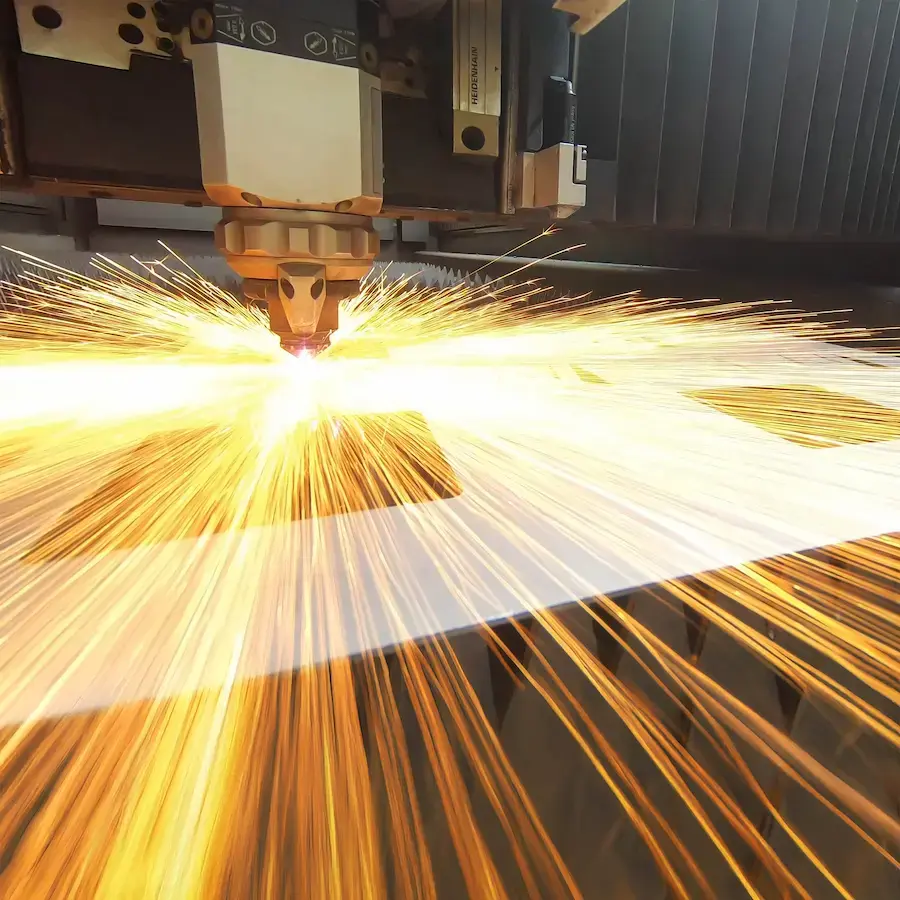
Pour la découpe des métaux, on utilise principalement des lasers à fibre, qui ont progressivement remplacé les lasers CO₂ traditionnels grâce à la plus grande efficacité et aux performances de découpe élevées. Le faisceau atteint la tête de découpe, où une lentille le focalise sur un point de quelques dixièmes de millimètre, en concentrant une densité de puissance élevée.
2. Fusion et vaporisation du matériau
Au point focal, l’énergie du faisceau est si concentrée qu’elle fond et vaporise partiellement le métal de manière presque instantanée. La tête de découpe suit le parcours programmé à partir du fichier CAO, en maintenant le faisceau focalisé sur le matériau.
3. Expulsion du matériau fondu avec le gaz d’assistance
Un jet de gaz d’assistance, coaxial au faisceau, expulse le métal fondu de la fente de découpe, appelée kerf. Le choix du gaz dépend du matériau et de la finition désirée :
- Azote : il évite l’oxydation et laisse un bord propre et brillant. Il est utilisé surtout pour l’acier inox et l’aluminium quand on requiert un bord sans oxydes.
- Oxygène : il réagit avec le métal, en accélérant la découpe des aciers au carbone de plus grande épaisseur, mais il laisse un bord oxydé.
- Air comprimé : il représente une solution économique pour divers matériaux et épaisseurs moyennes.
4. Mouvement et achèvement de la découpe
La tête de découpe suit les contours de la pièce et des trous internes, en séparant les composants de la tôle. Avant l’usinage, un algorithme de nesting en optimise la disposition sur la plaque pour réduire les chutes et maximiser le nombre de pièces obtenables.
La zone thermiquement affectée (ZAT)
Étant un processus thermique, la découpe laser génère le long des bords une zone thermiquement affectée (ZAT), une fine bande dans laquelle la chaleur peut modifier la microstructure du métal, en influençant sa dureté, ses contraintes résiduelles et, parfois, sa coloration. Avec l’azote, la ZAT est généralement contenue, tandis qu’avec l’oxygène elle peut résulter plus marquée. Dans la plupart des applications ses effets sont négligeables, mais ils doivent être considérés quand des propriétés uniformes jusqu’au bord sont requises.
Combien coûte la découpe laser
Le coût de la découpe laser dépend de facteurs différents par rapport à l’usinage CNC ou à l’impression 3D. Les comprendre aide à concevoir des composants plus économiques.
Les facteurs qui déterminent le coût
- Longueur du périmètre de découpe. Le coût dépend en grande partie de la longueur totale de la découpe, qui comprend le périmètre externe et celui de tous les trous internes. Plus le parcours du laser est long, plus le temps machine est important. À dimensions égales, un composant avec peu de trous coûte moins qu’un avec des profils complexes et de nombreux ajourés.
- Épaisseur et type de matériau. À mesure que l’épaisseur augmente, la vitesse de découpe diminue et le coût par mètre augmente. Le matériau aussi a une influence : l’acier au carbone se découpe généralement plus vite par rapport à l’aluminium et au laiton, caractérisés par une réflectivité et une conductivité thermique élevées. Au coût de l’usinage s’ajoute celui de la tôle.
- Quantité produite. La découpe laser est particulièrement compétitive dans les productions en série. Réaliser plus de pièces permet de répartir les coûts de préparation de la machine, en réduisant le prix unitaire.
- Chutes et nesting. Les chutes sont la partie de tôle qui n’est pas utilisée pour réaliser les composants. Un nesting efficace optimise la disposition des pièces sur la plaque, en réduisant les rebuts et la consommation de matériau. Les géométries qui laissent de larges espaces vides, en revanche, augmentent les coûts.
Comment concevoir pour réduire le coût de la découpe laser
Pour connaître le coût de l’usinage, il suffit de charger le fichier sur le configurateur en ligne de Weerg : le devis est calculé automatiquement en fonction de la géométrie, du matériau, de l’épaisseur et de la quantité.
Les matériaux pour la découpe laser chez Weerg
Weerg offre la découpe laser en ligne pour quatre métaux, chacun avec des propriétés et des épaisseurs maximales spécifiques. Tous prévoient des dimensions maximales de découpe de 1200 × 800 mm et des tolérances conformes à la norme ISO 2768-1, classe c.
Acier inox 304 (X5CrNi18-10)
L’acier inox 304 est l’un des alliages austénitiques les plus polyvalents, grâce à l’excellente résistance à la corrosion et à la facilité de soudage, d’usinage et d’assainissement. Il est particulièrement indiqué pour des applications alimentaires, pharmaceutiques, architecturales et industrielles.
- Résistance à la traction : 520 MPa
- Allongement à la rupture : 35%
- Limite d’élasticité : 185 MPa
- Densité : 8 g/cm³
- Épaisseur maximale de découpe : 12 mm
Applications typiques : appareils pour l’industrie alimentaire, composants mécaniques, éléments architecturaux pour extérieurs et charpente inox.
Fer décapé (acier au carbone)
Le fer décapé est un acier au carbone soumis à un traitement qui retire les oxydes de laminage, en laissant une surface propre et prête pour la peinture ou d’autres traitements. Économique, résistant, facilement usinable et soudable, il est largement utilisé dans les applications structurelles.
- Résistance à la traction : 450 MPa
- Allongement à la rupture : 10%
- Limite d’élasticité : 235 MPa
- Densité : 7,8 g/cm³
- Épaisseur maximale de découpe : 12 mm
Applications typiques : revêtements, composants automobiles, électroménagers, structures métalliques pour le bâtiment et charpente structurelle.
Aluminium 5754 (Al-Mg)
L’aluminium 5754 est un alliage d’aluminium et de magnésium caractérisé par la légèreté, une bonne usinabilité et une excellente résistance à la corrosion, même dans des environnements agressifs comme le milieu marin.
- Résistance à la traction : 190 MPa
- Module élastique : 70 GPa
- Densité : 2,67 g/cm³
- Épaisseur maximale de découpe : 5 mm
Applications typiques : secteur naval, récipients sous pression, camions, camions-citernes et composants légers résistants à la corrosion.
Laiton OT63 (CW508L / CuZn37)
Le laiton OT63 est un alliage de cuivre et de zinc sans plomb, certifié NSF/ANSI 372, qui combine de bonnes propriétés mécaniques et une finition dorée caractéristique. Grâce à la conformité aux exigences sur la teneur en plomb pour l’eau potable, il est adapté à diverses applications esthétiques et fonctionnelles.
- Résistance à la traction : de 350 à 440 MPa
- Allongement à la rupture : 19%
- Densité : 8,5 g/cm³
- Conductivité thermique : 120 W/mK
- Épaisseur maximale de découpe : 1,5 mm
Applications typiques : charpente métallique, mobilier, menuiseries, industrie électrotechnique, design publicitaire, composants de précision, instruments de musique et joaillerie.
Découpe laser vs usinage CNC : quand choisir l’un ou l’autre
La découpe laser et l’usinage CNC sont deux technologies complémentaires. Le choix dépend principalement de la géométrie du composant et des exigences d’usinage.
Quand choisir la découpe laser
- Le composant est plan et doit être obtenu à partir d’une tôle.
- Des profils complexes, des trous, des ajourés ou des géométries décoratives sont requis.
- Il faut produire des séries de pièces identiques, en optimisant délais et coûts.
- La rapidité et l’avantage économique sont prioritaires.
- L’épaisseur de la tôle rentre dans les limites d’usinage du laser.
Quand choisir l’usinage CNC
- Le composant présente des géométries tridimensionnelles, comme des poches, des reliefs ou des surfaces à différentes profondeurs.
- Des trous filetés sont nécessaires, que la découpe laser ne peut pas réaliser directement.
- Des tolérances très strictes sont requises, même inférieures à ±0,1 mm.
- Les surfaces doivent avoir une finition à rugosité contrôlée.
- La pièce doit être obtenue à partir de blocs ou de barres de matériau plein, plutôt que d’une tôle.
Comparaison entre découpe laser et usinage CNC
| Aspect |
Découpe laser |
Usinage CNC |
| Dimensionnalité |
2D, à partir de tôle |
3D, également à partir de bloc ou de barre |
| Géométries 3D |
Non |
Oui, y compris poches et reliefs |
| Tolérances |
ISO 2768, classe c |
Indicativement de ±0,05 à ±0,1 mm |
| Vitesse dans les productions en série |
Très élevée grâce au nesting |
Variable selon la géométrie |
| Filetages |
Non |
Oui |
| Épaisseurs et dimensions |
Limités par la tôle et la capacité de découpe |
Dépendent de la machine et du matériau |
| Coût des composants plans |
Généralement contenu |
Généralement supérieur |
| Matériaux |
Tôles métalliques |
Métaux et plastiques |
Conclusion
La découpe laser est une solution idéale pour produire des composants métalliques plans avec des profils complexes, des trous et des ajourés, en combinant précision, rapidité et coûts contenus, surtout dans les productions en série. Grâce à l’absence de contact mécanique et à l’optimisation du nesting, elle permet de réaliser de manière efficace aussi bien des pièces individuelles que de grandes quantités.
Pour des composants aux géométries tridimensionnelles, aux filetages ou aux tolérances particulièrement strictes, l’usinage CNC représente en revanche le choix le plus adapté. Les deux technologies peuvent aussi être combinées, en utilisant le laser pour obtenir les profils et le CNC pour compléter les usinages les plus complexes.
Connaître les avantages, les matériaux disponibles et les limites de chaque processus permet d’identifier la solution la plus adaptée à chaque projet.
Vous avez un composant plan à découper au laser ?
Téléchargez votre fichier et obtenez un devis
Foire aux questions
 Weerg staff: oct. 21, 2026