Il taglio laser è una delle tecnologie di produzione più diffuse ed efficienti per trasformare una lamiera metallica in un componente finito. Un fascio di luce concentrato taglia il metallo con precisione e velocità, senza contatto meccanico, seguendo i profili definiti in un file digitale.
Per progettisti e tecnici, comprendere come funziona il taglio laser, quali fattori ne influenzano il costo, quali materiali e spessori si possono lavorare e quando preferirlo ad altre tecnologie è fondamentale per scegliere il processo più adatto. Questa guida illustra il funzionamento del taglio laser, i fattori che ne determinano il costo, i materiali disponibili per il taglio laser online su Weerg e le differenze rispetto alla lavorazione CNC.
Cos'è il taglio laser
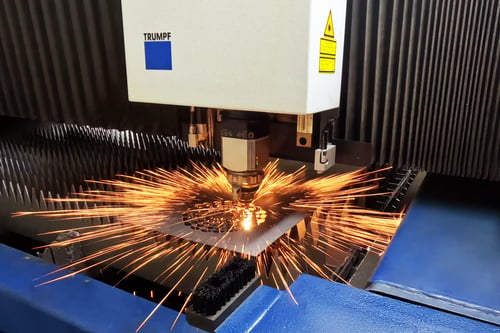
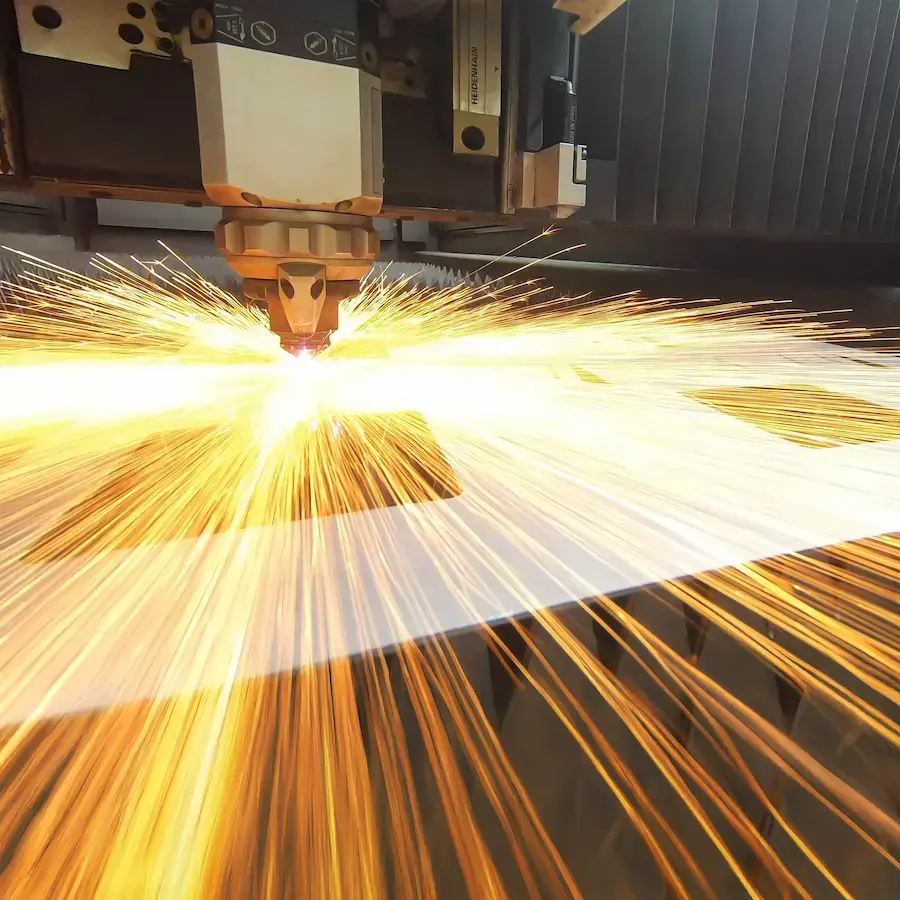
Il taglio laser è un processo termico che utilizza un fascio laser ad alta densità di energia per fondere, vaporizzare o bruciare il materiale lungo un percorso definito, ottenendo tagli netti e precisi. Il termine "laser" è l'acronimo di Light Amplification by Stimulated Emission of Radiation e indica una tecnologia che genera un fascio di luce coerente e monocromatica, focalizzabile su un punto di pochi decimi di millimetro
Il taglio laser è un processo bidimensionale che lavora lamiere piane, ricavando profili sagomati senza modificarne lo spessore. A differenza della lavorazione CNC, non consente di realizzare geometrie tridimensionali come tasche, rilievi o fori filettati, ma offre velocità elevate e costi contenuti nella produzione di componenti piani.
I principali vantaggi del taglio laser sono:
- Elevata precisione: realizza profili complessi con tolleranze strette.
- Assenza di contatto meccanico: il fascio non esercita forze sul pezzo, riducendo il rischio di deformazioni meccaniche anche sulle lamiere sottili.
- Velocità: taglia metri di profilo al minuto e consente di ricavare centinaia di pezzi da una singola lastra.
- Versatilità geometrica: permette di ottenere qualsiasi profilo 2D, dalle forme semplici ai trafori decorativi.
- Nessuna usura degli utensili: il fascio laser non si consuma come una fresa o una punta.
- Bordi puliti: con gas e parametri di taglio adeguati, i bordi spesso non richiedono ulteriori finiture.
Come funziona il processo di taglio laser
Il processo di taglio laser si articola in quattro fasi principali.
1. Generazione e focalizzazione del fascio
Per il taglio dei metalli si utilizzano prevalentemente laser a fibra, che hanno progressivamente sostituito i tradizionali laser CO₂ grazie alla maggiore efficienza e alle elevate prestazioni di taglio. Il fascio raggiunge la testa di taglio, dove una lente lo focalizza su un punto di pochi decimi di millimetro, concentrando un'elevata densità di potenza.
2. Fusione e vaporizzazione del materiale
Nel punto focale, l'energia del fascio è così concentrata da fondere e vaporizzare parzialmente il metallo in modo quasi istantaneo. La testa di taglio segue il percorso programmato a partire dal file CAD, mantenendo il fascio focalizzato sul materiale.
3. Espulsione del materiale fuso con gas di assistenza
Un getto di gas di assistenza, coassiale al fascio, espelle il metallo fuso dal solco di taglio, detto kerf. La scelta del gas dipende dal materiale e dalla finitura desiderata:
- Azoto: evita l'ossidazione e lascia un bordo pulito e lucido. È utilizzato soprattutto per acciaio inox e alluminio quando si richiede un bordo privo di ossidi.
- Ossigeno: reagisce con il metallo, accelerando il taglio degli acciai al carbonio di maggiore spessore, ma lascia un bordo ossidato.
- Aria compressa: rappresenta una soluzione economica per diversi materiali e spessori medi.
4. Movimento e completamento del taglio
La testa di taglio segue i contorni del pezzo e dei fori interni, separando i componenti dalla lamiera. Prima della lavorazione, un algoritmo di nesting ne ottimizza la disposizione sulla lastra per ridurre gli sfridi e massimizzare il numero di pezzi ricavabili.
La zona termicamente alterata (ZTA)
Essendo un processo termico, il taglio laser genera lungo i bordi una zona termicamente alterata (ZTA), una sottile fascia in cui il calore può modificare la microstruttura del metallo, influenzandone durezza, tensioni residue e, talvolta, colorazione. Con l'azoto la ZTA è generalmente contenuta, mentre con l'ossigeno può risultare più marcata. Nella maggior parte delle applicazioni i suoi effetti sono trascurabili, ma vanno considerati quando sono richieste proprietà uniformi fino al bordo.
Quanto costa il taglio laser
Il costo del taglio laser dipende da fattori diversi rispetto alla lavorazione CNC o alla stampa 3D. Comprenderli aiuta a progettare componenti più economici.
I fattori che determinano il costo
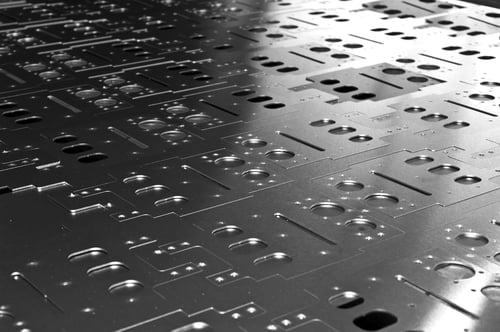
1. Lunghezza del perimetro di taglio. Il costo dipende in gran parte dalla lunghezza totale del taglio, che comprende il perimetro esterno e quello di tutti i fori interni. Più lungo è il percorso del laser, maggiore è il tempo macchina. A parità di dimensioni, un componente con pochi fori costa meno di uno con profili complessi e numerosi trafori.
2. Spessore e tipo di materiale. All'aumentare dello spessore, la velocità di taglio diminuisce e il costo per metro aumenta. Anche il materiale influisce: l'acciaio al carbonio si taglia generalmente più velocemente rispetto all'alluminio e all'ottone, caratterizzati da elevata riflettività e conducibilità termica. Al costo della lavorazione si aggiunge quello della lamiera.
3. Quantità prodotta. Il taglio laser è particolarmente competitivo nelle produzioni in serie. Realizzare più pezzi consente di distribuire i costi di preparazione della macchina, riducendo il prezzo unitario.
4. Sfrido e nesting. Lo sfrido è la parte di lamiera che non viene utilizzata per realizzare i componenti. Un nesting efficiente ottimizza la disposizione dei pezzi sulla lastra, riducendo gli scarti e il consumo di materiale. Le geometrie che lasciano ampi spazi vuoti, invece, aumentano i costi.
Come progettare per ridurre il costo del taglio laser
- Riduci il perimetro di taglio: elimina fori e trafori non necessari per diminuire il tempo macchina.
- Evita dettagli troppo piccoli: i fori con diametro inferiore allo spessore della lamiera sono generalmente più difficili e lenti da realizzare.
- Ordina più pezzi: aumentando la quantità, il costo unitario diminuisce.
- Ottimizza il nesting: privilegia geometrie che consentono di sfruttare al meglio la superficie della lamiera.
- Scegli lo spessore minimo necessario: lamiere più spesse richiedono tempi di taglio maggiori e aumentano i costi.
Per conoscere il costo della lavorazione, basta caricare il file sul configuratore online di Weerg: il preventivo viene calcolato automaticamente in base a geometria, materiale, spessore e quantità.
I materiali per il taglio laser in Weerg
Weerg offre il taglio laser online per quattro metalli, ciascuno con proprietà e spessori massimi specifici. Tutti prevedono dimensioni massime di taglio di 1200 × 800 mm e tolleranze conformi alla norma ISO 2768-1, classe c.
Acciaio Inox 304 (X5CrNi18-10)
L'acciaio inox 304 è una delle leghe austenitiche più versatili, grazie all'eccellente resistenza alla corrosione e alla facilità di saldatura, lavorazione e sanificazione. È particolarmente indicato per applicazioni alimentari, farmaceutiche, architettoniche e industriali.
- Resistenza alla trazione: 520 MPa
- Allungamento a rottura: 35%
- Carico di snervamento: 185 MPa
- Densità: 8 g/cm³
- Spessore massimo di taglio: 12 mm
Applicazioni tipiche: apparecchiature per l'industria alimentare, componenti meccanici, elementi architettonici per esterni e carpenteria inox.
Ferro decapato (acciaio al carbonio)
Il ferro decapato è un acciaio al carbonio sottoposto a un trattamento che rimuove gli ossidi di laminazione, lasciando una superficie pulita e pronta per la verniciatura o altri trattamenti. Economico, resistente, facilmente lavorabile e saldabile, è ampiamente utilizzato nelle applicazioni strutturali.
- Resistenza alla trazione: 450 MPa
- Allungamento a rottura: 10%
- Carico di snervamento: 235 MPa
- Densità: 7,8 g/cm³
- Spessore massimo di taglio: 12 mm
Applicazioni tipiche: rivestimenti, componenti automobilistici, elettrodomestici, strutture metalliche per l'edilizia e carpenteria strutturale.
Alluminio 5754 (Al-Mg)
L'alluminio 5754 è una lega di alluminio e magnesio caratterizzata da leggerezza, buona lavorabilità e ottima resistenza alla corrosione, anche in ambienti aggressivi come quello marino.
- Resistenza alla trazione: 190 MPa
- Modulo elastico: 70 GPa
- Densità: 2,67 g/cm³
- Spessore massimo di taglio: 5 mm
Applicazioni tipiche: settore navale, recipienti in pressione, autocarri, autocisterne e componenti leggeri resistenti alla corrosione.
Ottone OT63 (CW508L / CuZn37)
L'ottone OT63 è una lega di rame e zinco senza piombo, certificata NSF/ANSI 372, che combina buone proprietà meccaniche e una caratteristica finitura dorata. Grazie alla conformità ai requisiti sul contenuto di piombo per l'acqua potabile, è adatto a diverse applicazioni estetiche e funzionali.
- Resistenza alla trazione: da 350 a 440 MPa
- Allungamento a rottura: 19%
- Densità: 8,5 g/cm³
- Conducibilità termica: 120 W/mK
- Spessore massimo di taglio: 1,5 mm
Applicazioni tipiche: carpenteria metallica, arredamento, serramenti, industria elettrotecnica, design pubblicitario, componenti di precisione, strumenti musicali e gioielleria.
Taglio laser vs lavorazione CNC: quando scegliere l'uno o l'altro
Il taglio laser e la lavorazione CNC sono due tecnologie complementari. La scelta dipende principalmente dalla geometria del componente e dai requisiti di lavorazione.
Quando scegliere il taglio laser
- Il componente è piano e deve essere ricavato da una lamiera.
- Sono richiesti profili complessi, fori, trafori o geometrie decorative.
- Occorre produrre serie di pezzi identici, ottimizzando tempi e costi.
- Velocità e convenienza economica sono prioritarie.
- Lo spessore della lamiera rientra nei limiti di lavorazione del laser.
Quando scegliere la lavorazione CNC
- Il componente presenta geometrie tridimensionali, come tasche, rilievi o superfici a diverse profondità.
- Sono necessari fori filettati, che il taglio laser non può realizzare direttamente.
- Sono richieste tolleranze molto strette, anche inferiori a ±0,1 mm.
- Le superfici devono avere una finitura con rugosità controllata.
- Il pezzo deve essere ricavato da blocchi o barre di materiale pieno, anziché da una lamiera.
Confronto tra taglio laser e lavorazione CNC
|
Aspetto
|
Taglio laser
|
Lavorazione CNC
|
|
Dimensionalità
|
2D, da lamiera
|
3D, anche da blocco o barra
|
|
Geometrie 3D
|
No
|
Sì, comprese tasche e rilievi
|
|
Tolleranze
|
ISO 2768, classe c
|
Indicativamente da ±0,05 a ±0,1 mm
|
|
Velocità nelle produzioni in serie
|
Molto elevata grazie al nesting
|
Variabile in base alla geometria
|
|
Filettature
|
No
|
Sì
|
|
Spessori e dimensioni
|
Limitati dalla lamiera e dalla capacità di taglio
|
Dipendono dalla macchina e dal materiale
|
|
Costo dei componenti piani
|
Generalmente contenuto
|
Generalmente superiore
|
|
Materiali
|
Lamiere metalliche
|
Metalli e plastiche
|
|
Conclusione
Il taglio laser è una soluzione ideale per produrre componenti metallici piani con profili complessi, fori e trafori, combinando precisione, velocità e costi contenuti, soprattutto nelle produzioni in serie. Grazie all'assenza di contatto meccanico e all'ottimizzazione del nesting, consente di realizzare in modo efficiente sia pezzi singoli sia grandi quantità.
Per componenti con geometrie tridimensionali, filettature o tolleranze particolarmente strette, la lavorazione CNC rappresenta invece la scelta più adatta. Le due tecnologie possono anche essere combinate, utilizzando il laser per ricavare i profili e il CNC per completare le lavorazioni più complesse.
Conoscere i vantaggi, i materiali disponibili e i limiti di ciascun processo permette di individuare la soluzione più adatta a ogni progetto.
Hai un componente piano da tagliare al laser?
Carica il tuo file e ottieni un preventivo
Domande frequenti
 Weerg staff: Oct 21, 2026