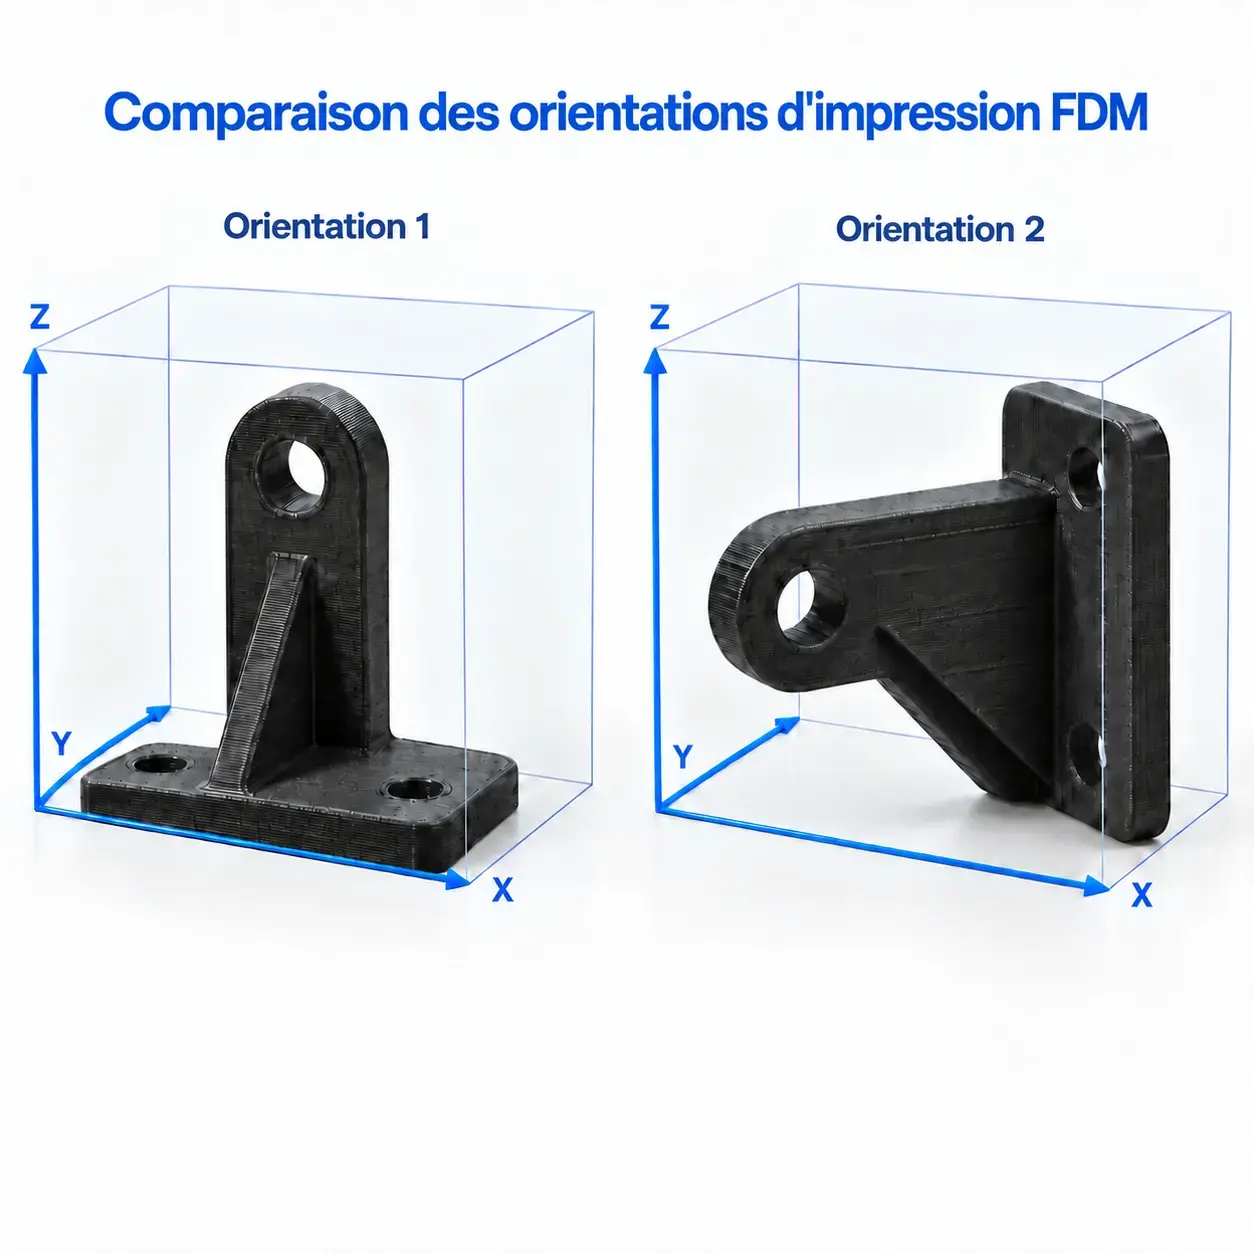
Dans l’impression 3D FDM (Fused Deposition Modeling), la même pièce, réalisée avec le même matériau et sur la même machine, peut être résistante ou fragile, lisse ou rugueuse, économique ou coûteuse en fonction de son orientation dans le volume d’impression. L’orientation n’est donc pas un simple paramètre de processus, mais un choix de conception qui influe sur la résistance mécanique, sur la qualité des surfaces, sur la quantité de supports requise et, par conséquent, sur les délais et les coûts de production.
Ce guide montre comment l’orientation d’impression a une incidence sur quatre aspects fondamentaux : résistance, finition, supports et coût, et comment identifier la solution la plus adaptée pour chaque pièce.
Pourquoi l’orientation compte : l’anisotropie de la FDM
La FDM dépose le filament fondu couche après couche. Chaque couche adhère à la précédente à travers la fusion partielle du polymère dans la zone de contact. Ce lien entre couches (adhésion interlayer) est plus faible par rapport à la continuité du matériau à l’intérieur de la même couche.
Il en découle un comportement anisotrope :
- dans la direction XY, sur le plan des couches, la résistance est proche de celle du matériau plein car le filament est continu ;
- dans la direction Z, perpendiculaire aux couches, la résistance dépend en revanche de leur adhésion et peut atteindre seulement 30% jusqu’à 70% de la résistance en XY, en fonction du matériau, des paramètres d’impression et de la température de la chambre.
En pratique, une pièce FDM soumise à traction le long des couches résiste mieux, tandis que le même composant sollicité perpendiculairement aux couches peut se rompre à des charges bien inférieures, en se séparant le long des plans de déposition.
De là découle la règle fondamentale pour choisir l’orientation : la charge critique ne devrait pas agir perpendiculairement aux couches.
Orientation et résistance mécanique
La règle fondamentale de l’orientation FDM concerne la résistance : la pièce doit être orientée de manière que les efforts principaux agissent dans le plan des couches (XY), non à travers elles (Z).
Comment identifier la direction critique
Avant de choisir l’orientation, il faut comprendre comment la pièce sera sollicitée durant l’utilisation :
- traction ou flexion → le plan de fracture le plus probable est perpendiculaire à l’effort. Les couches doivent être parallèles à la direction de traction ou orientées de manière que la zone soumise à flexion ne délamine pas ;
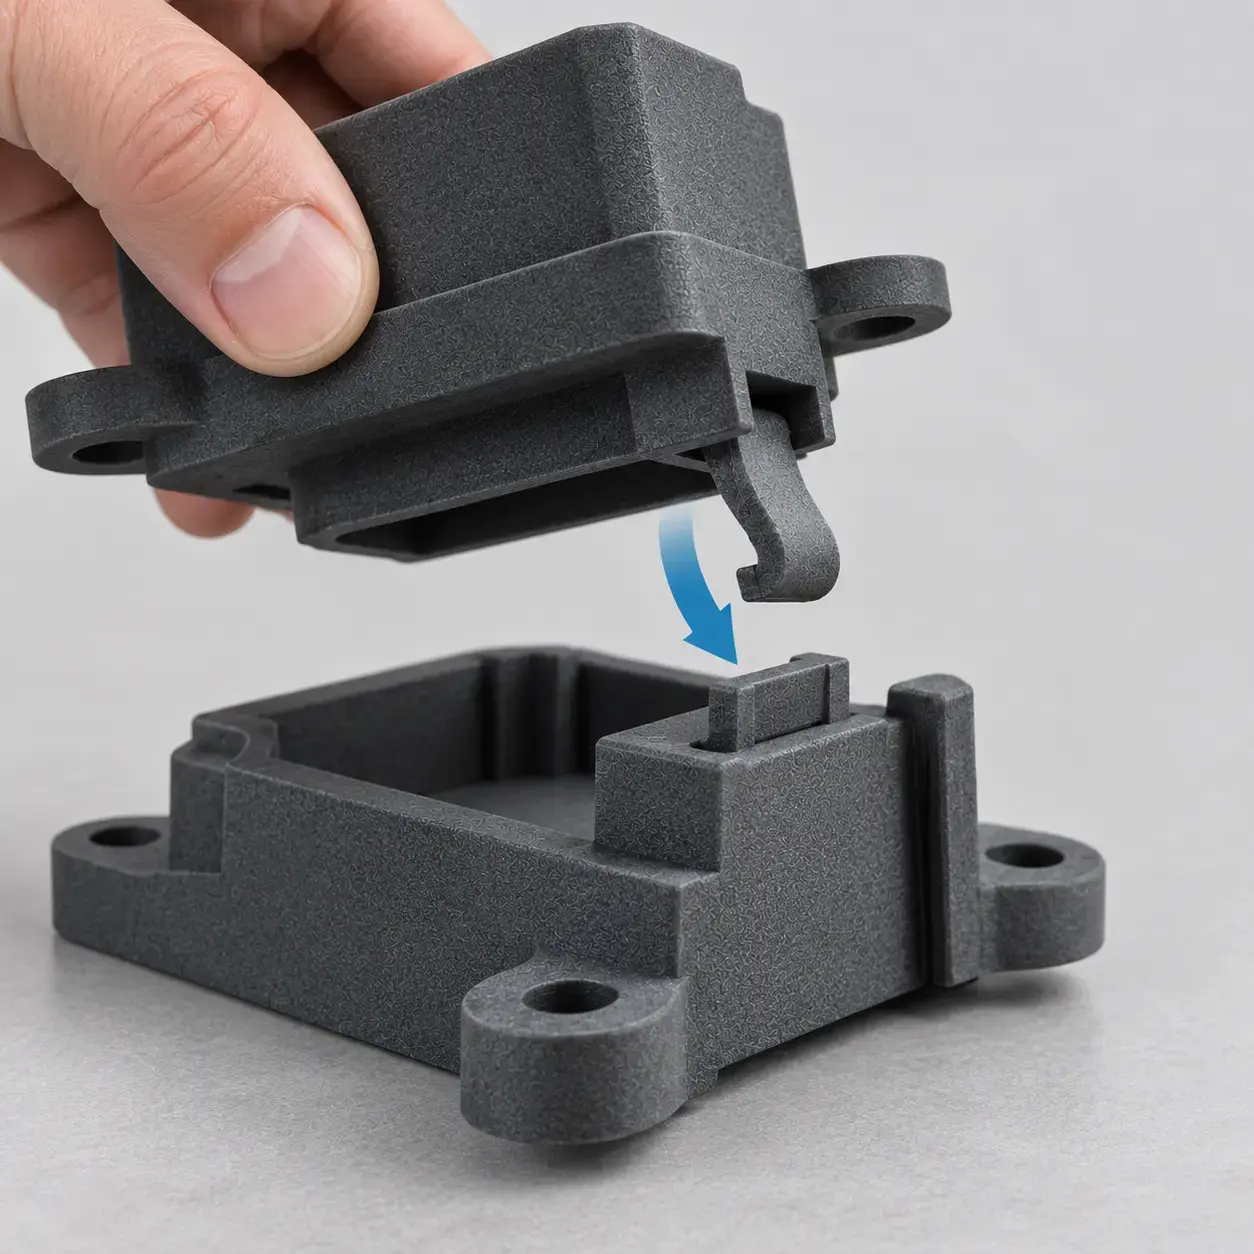
- snap-fits et parties flexibles → la flexion du crochet doit se produire dans le plan XY, jamais à travers les couches. Un crochet mal orienté peut délaminer dès le premier montage ;
- trous et axes sous charge → l’axe du trou et la direction de la charge déterminent la meilleure orientation pour éviter que la sollicitation sépare les couches ;
- composants soumis à la fatigue → les charges cycliques amplifient la faiblesse interlayer, rendant encore plus important d’orienter les sollicitations principales dans le plan XY.
Le rôle du matériau
L’ampleur de l’anisotropie varie selon le matériau :
- les matériaux à bonne adhésion interlayer, surtout s’ils sont imprimés en chambre chauffée, comme le PEEK et l’ULTEM, présentent une anisotropie plus contenue ;
- les matériaux flexibles, comme le TPU, tolèrent mieux les sollicitations interlayer grâce à leur élasticité.
Dans tous les cas, aucun matériau FDM n’élimine complètement l’anisotropie : orienter les charges principales dans le plan XY reste une règle fondamentale.
Orientation et finition de surface
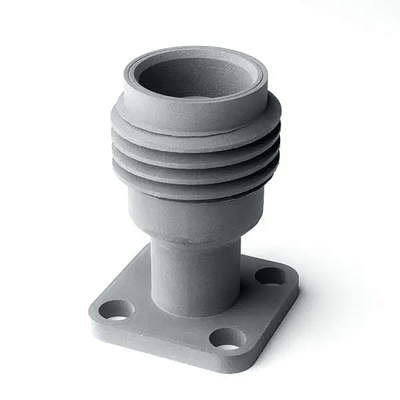
L’orientation détermine quelles surfaces de la pièce résulteront plus lisses et lesquelles plus rugueuses.
Les surfaces et leur qualité
- surfaces supérieures et inférieures (parallèles au plan d’impression) → les plus lisses car formées de couches pleines. La surface inférieure (au contact du plateau) peut résulter particulièrement uniforme ;
- surfaces verticales (parois perpendiculaires au plan) → elles montrent les lignes des couches, avec une rugosité liée à la layer height ;
- surfaces inclinées et courbes → elles présentent le typique effet staircase. Plus la surface s’approche de l’horizontale, plus les marches deviennent visibles ; sur les surfaces presque verticales l’effet est en revanche minime ;
- surfaces avec supports → les zones au contact des supports tendent à rester plus rugueuses et irrégulières après le retrait.
Comment orienter pour la finition
Si une surface doit avoir une bonne finition pour des exigences esthétiques, d’accouplement ou d’étanchéité :
- orientez-la parallèlement au plan d’impression, comme surface supérieure ou inférieure, pour obtenir l’uniformité maximale ;
- alternativement, orientez-la verticalement, en acceptant des lignes des couches régulières et souvent compatibles avec l’application ;
- évitez les basses inclinaisons qui accentuent le staircase et, quand c’est possible, les surfaces orientées vers le bas qui requièrent des supports.
Il existe souvent un compromis entre finition et résistance. Quand les deux exigences entrent en conflit, on privilégie en général la performance mécanique et on améliore la surface avec le post-traitement.
Orientation et supports
Les supports sont des structures temporaires qui soutiennent les parties de la pièce qui, autrement, seraient imprimées dans le vide. Dans la FDM, en effet, le filament doit être déposé sur du matériau déjà présent et les porte-à-faux au-delà d’une certaine inclinaison requièrent un support.
La règle des 45°
En FDM, les surfaces inclinées jusqu’à environ 45° depuis la verticale peuvent généralement être imprimées sans supports, car chaque couche est soutenue suffisamment par la précédente. Au-delà de ce seuil, le porte-à-faux devient plus critique et peut requérir des supports.
L’orientation détermine donc la quantité de supports nécessaire :
- une orientation qui crée de nombreux porte-à-faux au-delà de 45° requiert plus de supports ;
- une orientation qui maintient les surfaces critiques dans les 45° ou en vertical peut les réduire ou les éliminer.
Pourquoi les supports augmentent les coûts
Les supports ont une incidence directe sur les délais et les coûts de production :
- matériau supplémentaire : le filament utilisé pour les supports est consommé sans devenir partie de la pièce ;
- temps d’impression : leur réalisation augmente la durée du cycle ;
- post-traitement : les supports doivent être retirés, ajoutant une phase d’usinage ;
- qualité de surface : les zones de contact tendent à rester plus rugueuses et irrégulières ;
- risque d’endommagement : le retrait des supports de géométries fines ou délicates peut compromettre la pièce.
Comment orienter pour réduire les supports
Les principales stratégies sont :
- orienter la géométrie la plus complexe vers le haut, en appuyant sur le plan d’impression une surface ample et stable ;
- exploiter la règle des 45°, en tournant la pièce de manière que les porte-à-faux critiques restent dans une inclinaison autoportante ;
- évaluer la subdivision de la pièce en plusieurs parties imprimables sans supports, à assembler ensuite avec des emboîtements ou des inserts ;
- utiliser les supports seulement là où c’est nécessaire, en privilégiant les surfaces non fonctionnelles et en protégeant celles où finition et précision sont plus importantes.
Orientation et coût
Le coût d’une pièce FDM dépend surtout du temps d’impression et du matériau consommé, y compris les supports. Les deux sont influencés par l’orientation.
Hauteur d’impression
Le temps d’impression dépend de manière significative du nombre de couches, qui à son tour varie avec la hauteur de la pièce le long de l’axe Z. À volume égal, un composant imprimé bas et large requiert moins de couches par rapport à la même pièce orientée haute et étroite et peut donc être produit plus rapidement.
Règle pratique : orientez la pièce pour minimiser la hauteur Z, compatiblement avec les exigences de résistance et de finition. Moins de couches = moins de temps = moins de coût.
Volume des supports
Les supports requièrent du matériau supplémentaire et augmentent le temps d’impression et de post-traitement. Une orientation qui en réduit la quantité contribue donc à contenir le coût global.
Le compromis
Résistance, finition et coût ne mènent pas toujours au même choix :
- l’orientation la plus résistante peut requérir plus de supports ;
- l’orientation la plus économique peut exposer la direction faible à la charge critique ;
- l’orientation qui améliore la finition d’une surface peut détériorer celle d’une autre.
Il n’existe pas d’orientation « parfaite » universelle : il existe l’orientation optimale pour les priorités de cette pièce spécifique. La hiérarchie typique pour un composant fonctionnel est : résistance dans la direction critique → finition sur les surfaces fonctionnelles → minimisation des supports et du coût.
La hiérarchie décisionnelle pour orienter une pièce FDM
Une méthode pratique consiste à évaluer l’orientation en suivant un ordre de priorité précis :
- Identifiez la direction de la charge critique. Évaluez comment la pièce sera sollicitée durant l’utilisation et orientez-la de manière que l’effort principal agisse dans le plan XY, en évitant qu’il traverse les couches.
- Identifiez les surfaces fonctionnelles. Accouplements, étanchéités et surfaces esthétiques doivent avoir une bonne finition. Quand c’est possible, orientez-les parallèlement au plan d’impression ou en vertical, en évitant les basses inclinaisons avec un staircase marqué et les surfaces orientées vers le bas qui requièrent des supports.
- Vérifiez les éléments flexibles. Snap-fits, charnières et languettes doivent fléchir dans le plan XY. Cette exigence peut déterminer directement l’orientation de la pièce.
- Réduisez les supports. Parmi les configurations qui respectent les trois premiers critères, choisissez celle qui requiert le moins de supports, surtout sur les surfaces critiques.
- Réduisez la hauteur Z. À exigences égales par ailleurs, une orientation plus basse requiert moins de couches, réduisant les délais et les coûts d’impression.
En cas de conflit, les critères précédents ont la priorité : la résistance fonctionnelle vient avant la finition, qui à son tour vient avant le coût. Réduire les coûts n’a pas de valeur si cela compromet la fonctionnalité de la pièce.
Orientation en FDM vs MJF
La FDM est fortement anisotrope, donc l’orientation représente un choix de conception critique. La résistance le long de Z peut en effet être sensiblement inférieure par rapport à celle du plan XY.
La MJF (Multi Jet Fusion), en revanche, présente un comportement plus isotrope, car la fusion de la poudre ne dépend pas de la déposition directionnelle d’un filament. Les propriétés mécaniques résultent donc plus uniformes dans les différentes directions et l’orientation a moins d’incidence sur la résistance. En MJF, elle prend plus d’importance pour les tolérances, la finition et le packing, c’est-à-dire pour optimiser la disposition des pièces dans le volume d’impression. Vous pouvez approfondir le sujet dans notre guide comment orienter un objet pour l’impression 3D Multi Jet Fusion.
Implication pratique : quand un composant est soumis à des charges complexes et multidirectionnelles, ou ne peut pas être orienté en maintenant les sollicitations critiques dans le plan XY, la MJF peut représenter une solution plus adaptée grâce à la moindre anisotropie. La FDM reste en revanche particulièrement indiquée quand des super-polymères sont nécessaires.
Conclusion
L’orientation d’impression est l’un des choix de conception les plus importants dans la FDM, car elle influe directement sur quatre aspects fondamentaux : résistance mécanique, finition de surface, supports et coût. Le principe directeur reste simple : la charge critique ne devrait pas agir perpendiculairement aux couches. De ce critère découlent les autres priorités et le choix de l’orientation la plus adaptée au composant individuel.
Comprendre l’anisotropie de la FDM aide aussi à comprendre quand il est plus avantageux de changer de technologie. Si une pièce est soumise à des charges multidirectionnelles qui ne peuvent pas être maintenues dans le plan XY, la MJF peut représenter une solution plus adaptée grâce à la plus grande uniformité des propriétés mécaniques. Savoir orienter correctement une pièce signifie donc non seulement optimiser l’impression FDM, mais aussi choisir le processus le plus adapté à l’application.
Vous avez une pièce à produire en FDM ou MJF ?
Téléchargez votre fichier et obtenez un devis
Questions fréquentes sur l'orientation en impression 3D FDM

 Weerg staff: oct. 14, 2026