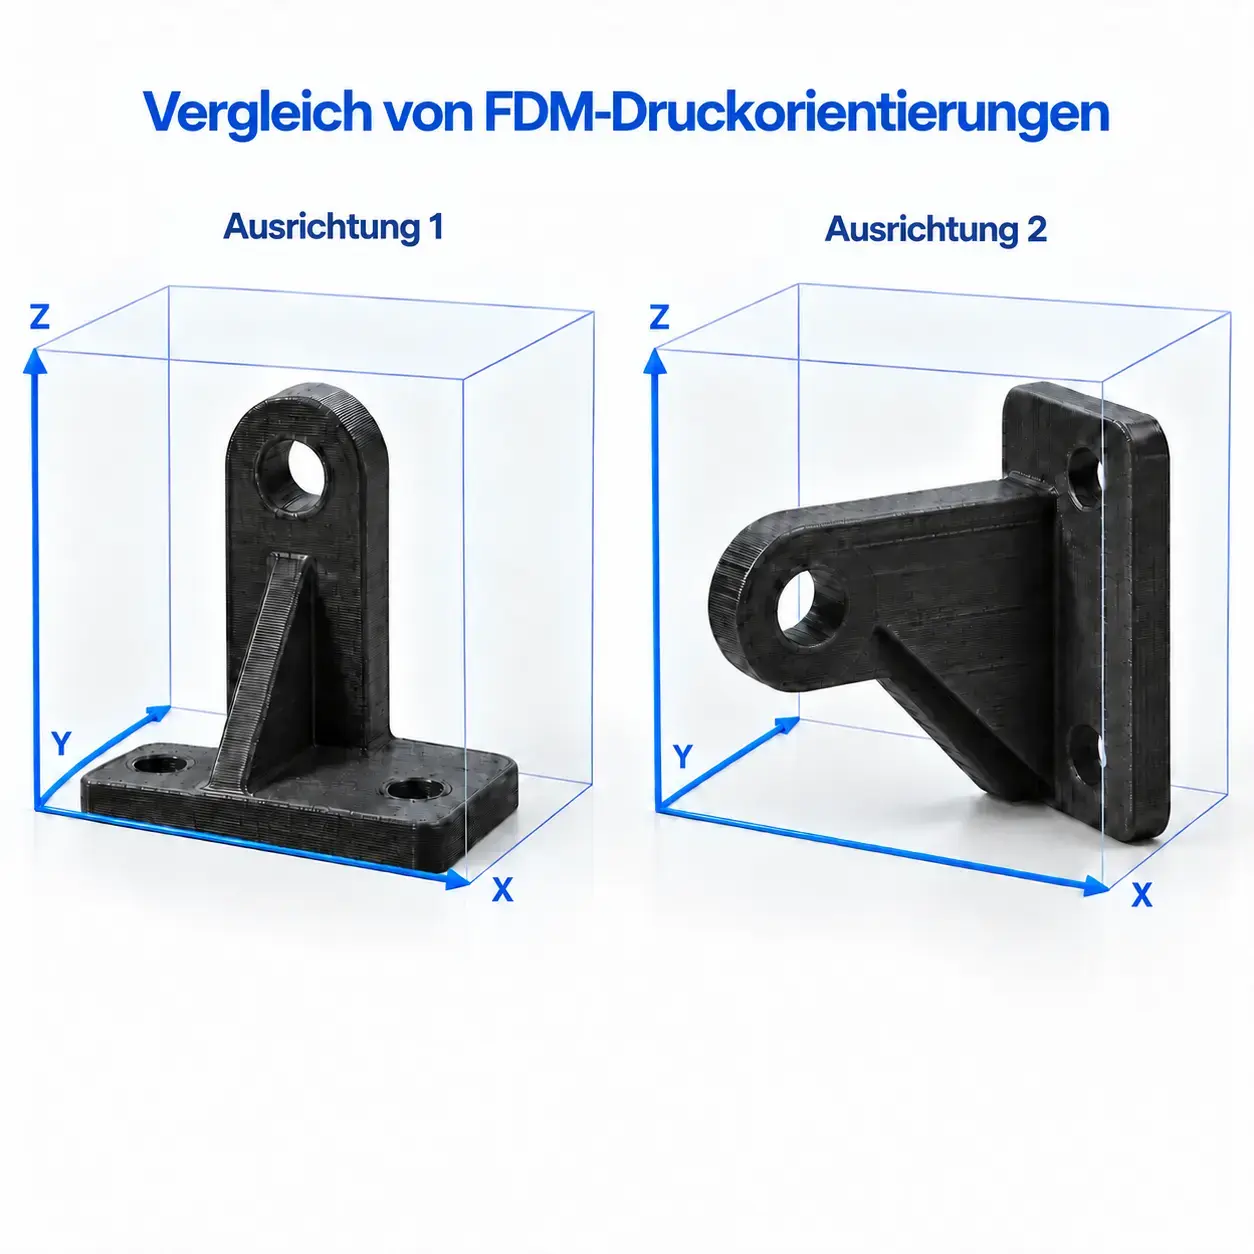
Im FDM-3D-Druck (Fused Deposition Modeling) kann dasselbe Teil, mit demselben Material und auf derselben Maschine realisiert, je nach seiner Ausrichtung im Druckvolumen widerstandsfähig oder spröde, glatt oder rau, wirtschaftlich oder kostspielig sein. Die Ausrichtung ist daher kein einfacher Prozessparameter, sondern eine Konstruktionsentscheidung, die sich auf die mechanische Festigkeit, auf die Qualität der Oberflächen, auf die Menge der erforderlichen Stützstrukturen und folglich auf die Produktionszeiten und -kosten auswirkt.
Dieser Leitfaden zeigt, wie sich die Druckausrichtung auf vier grundlegende Aspekte auswirkt: Festigkeit, Finish, Stützstrukturen und Kosten, und wie man die am besten geeignete Lösung für jedes Teil identifiziert.
Warum die Ausrichtung zählt: die Anisotropie der FDM
Die FDM legt das geschmolzene Filament Schicht für Schicht ab. Jede Schicht haftet an der vorherigen durch die partielle Fusion des Polymers in der Kontaktzone. Diese Verbindung zwischen den Schichten (Interlayer-Haftung) ist schwächer als die Kontinuität des Materials innerhalb derselben Schicht.
Daraus leitet sich ein anisotropes Verhalten ab:
- in der XY-Richtung, auf der Ebene der Schichten, ist die Festigkeit nahe jener des Vollmaterials, weil das Filament kontinuierlich ist;
- in der Z-Richtung, senkrecht zu den Schichten, hängt die Festigkeit hingegen von ihrer Haftung ab und kann nur 30% bis 70% der Festigkeit in XY erreichen, in Abhängigkeit vom Material, von den Druckparametern und von der Kammertemperatur.
In der Praxis widersteht ein FDM-Teil, das entlang der Schichten auf Zug beansprucht wird, besser, während dieselbe Komponente, senkrecht zu den Schichten beansprucht, bei viel niedrigeren Lasten brechen kann, indem sie sich entlang der Ablageebenen trennt.
Daraus leitet sich die grundlegende Regel für die Wahl der Ausrichtung ab: die kritische Last sollte nicht senkrecht zu den Schichten wirken.
Ausrichtung und mechanische Festigkeit
Die grundlegende Regel der FDM-Ausrichtung betrifft die Festigkeit: das Teil ist so auszurichten, dass die Hauptbeanspruchungen in der Ebene der Schichten (XY) wirken, nicht durch sie hindurch (Z).
Wie man die kritische Richtung identifiziert
Bevor man die Ausrichtung wählt, muss man verstehen, wie das Teil während der Nutzung beansprucht wird:
- Zug oder Biegung → die wahrscheinlichste Bruchebene ist senkrecht zur Beanspruchung. Die Schichten müssen parallel zur Zugrichtung oder so ausgerichtet sein, dass die der Biegung ausgesetzte Zone nicht delaminiert;
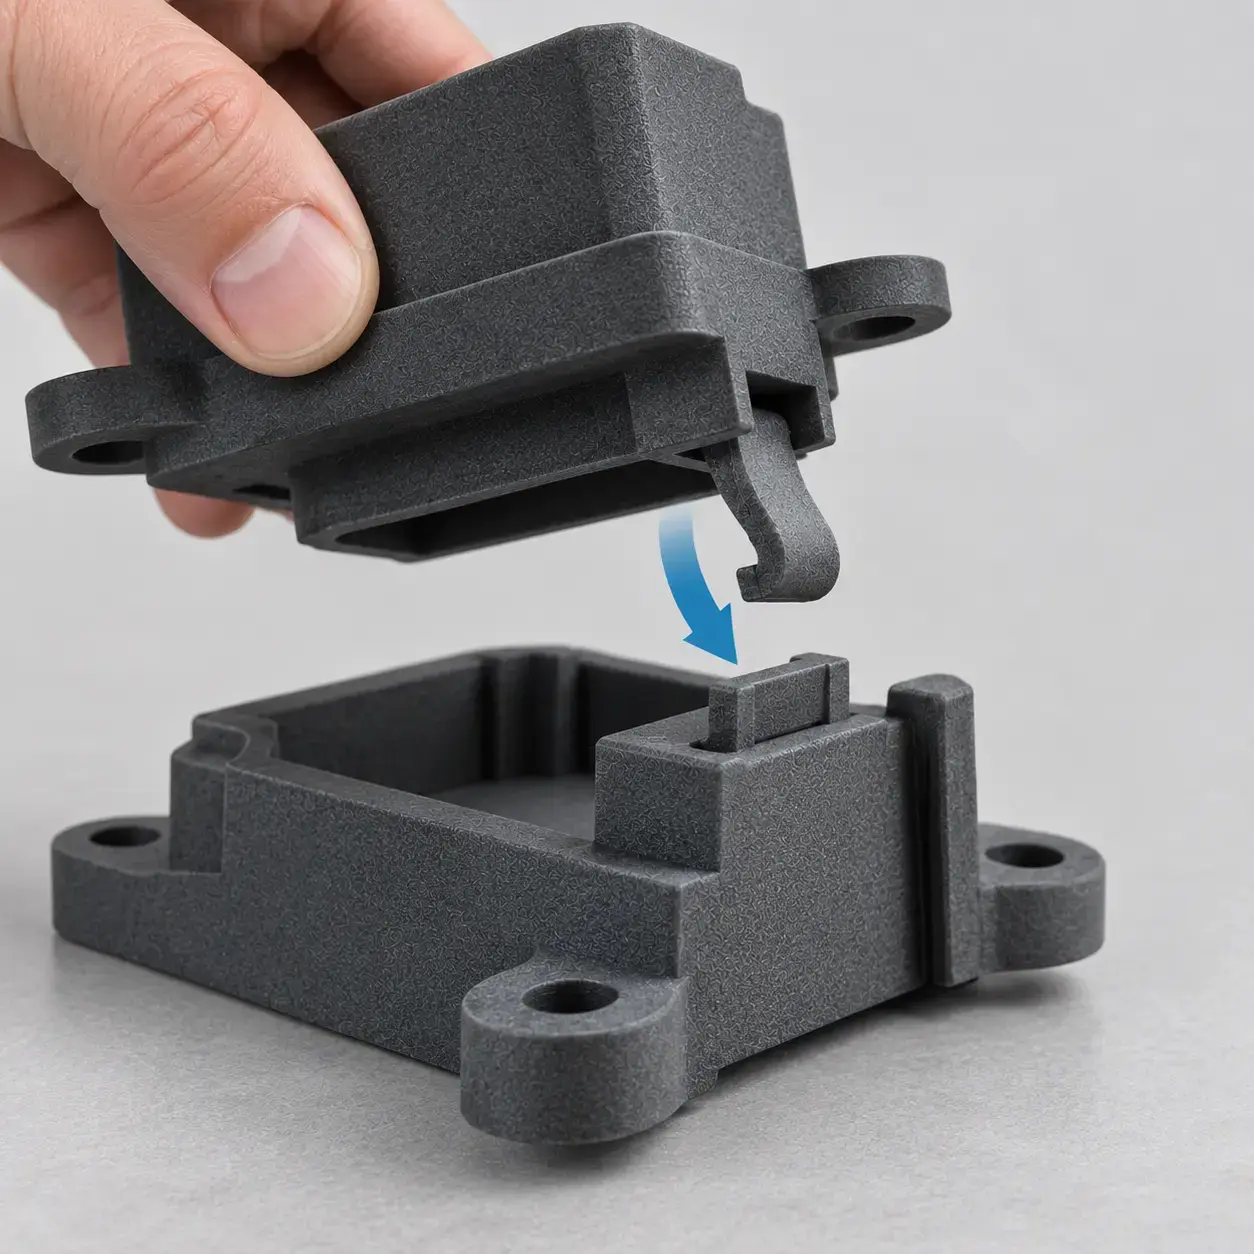
- Snap-Fits und flexible Teile → die Biegung des Hakens muss in der XY-Ebene erfolgen, niemals durch die Schichten hindurch. Ein schlecht ausgerichteter Haken kann bereits beim ersten Zusammenbau delaminieren;
- Löcher und Bolzen unter Last → die Achse des Lochs und die Richtung der Last bestimmen die beste Ausrichtung, um zu vermeiden, dass die Beanspruchung die Schichten trennt;
- der Ermüdung ausgesetzte Komponenten → die zyklischen Lasten verstärken die Interlayer-Schwäche und machen es noch wichtiger, die Hauptbeanspruchungen in der XY-Ebene auszurichten.
Die Rolle des Materials
Das Ausmaß der Anisotropie variiert in Abhängigkeit vom Material:
- die Materialien mit guter Interlayer-Haftung, vor allem wenn sie in beheizter Kammer gedruckt werden, wie PEEK und ULTEM, weisen eine begrenztere Anisotropie auf;
- die flexiblen Materialien, wie das TPU, tolerieren dank ihrer Elastizität die Interlayer-Beanspruchungen besser.
In jedem Fall eliminiert kein FDM-Material die Anisotropie vollständig: die Hauptlasten in der XY-Ebene auszurichten bleibt eine grundlegende Regel.
Ausrichtung und Oberflächengüte
Die Ausrichtung bestimmt, welche Oberflächen des Teils glatter und welche rauer ausfallen werden.
Die Oberflächen und ihre Qualität
- obere und untere Oberflächen (parallel zur Druckebene) → die glattesten, weil aus vollen Schichten gebildet. Die untere Oberfläche (in Kontakt mit der Platte) kann besonders gleichmäßig ausfallen;
- vertikale Oberflächen (Wände senkrecht zur Ebene) → sie zeigen die Schichtlinien, mit einer mit der Layer Height verbundenen Rauheit;
- geneigte und gekrümmte Oberflächen → sie weisen den typischen Staircase-Effekt auf. Je mehr sich die Oberfläche der Horizontalen annähert, desto sichtbarer werden die Stufen; auf den fast vertikalen Oberflächen ist der Effekt hingegen minimal;
- Oberflächen mit Stützstrukturen → die mit den Stützstrukturen in Kontakt stehenden Zonen neigen dazu, nach dem Entfernen rauer und unregelmäßiger zu bleiben.
Wie man für das Finish ausrichtet
Wenn eine Oberfläche aus ästhetischen, Paarungs- oder Dichtungsgründen ein gutes Finish haben muss:
- richten Sie sie parallel zur Druckebene aus, als obere oder untere Oberfläche, um die maximale Gleichmäßigkeit zu erhalten;
- alternativ richten Sie sie vertikal aus und akzeptieren regelmäßige Schichtlinien, die oft mit der Anwendung kompatibel sind;
- vermeiden Sie niedrige Neigungen, die den Staircase betonen, und, wenn möglich, die nach unten gerichteten Oberflächen, die Stützstrukturen erfordern.
Es gibt oft einen Kompromiss zwischen Finish und Festigkeit. Wenn die beiden Anforderungen in Konflikt geraten, wird im Allgemeinen die mechanische Leistung bevorzugt und die Oberfläche mit dem Post-Process verbessert.
Ausrichtung und Stützstrukturen
Die Stützstrukturen sind temporäre Strukturen, die die Teile des Stücks tragen, die andernfalls im Leeren gedruckt würden. Bei der FDM muss das Filament nämlich auf bereits vorhandenem Material abgelegt werden, und die Überhänge jenseits einer bestimmten Neigung erfordern eine Stützstruktur.
Die 45°-Regel
Bei der FDM können die bis etwa 45° von der Vertikalen geneigten Oberflächen im Allgemeinen ohne Stützstrukturen gedruckt werden, weil jede Schicht ausreichend von der vorherigen gestützt wird. Jenseits dieser Schwelle wird der Überhang kritischer und kann Stützstrukturen erfordern.
Die Ausrichtung bestimmt daher die Menge der notwendigen Stützstrukturen:
- eine Ausrichtung, die zahlreiche Überhänge jenseits der 45° erzeugt, erfordert mehr Stützstrukturen;
- eine Ausrichtung, die die kritischen Oberflächen innerhalb der 45° oder in der Vertikalen hält, kann sie reduzieren oder eliminieren.
Warum die Stützstrukturen die Kosten erhöhen
Die Stützstrukturen wirken sich direkt auf die Produktionszeiten und -kosten aus:
- zusätzliches Material: das für die Stützstrukturen verwendete Filament wird verbraucht, ohne Teil des Stücks zu werden;
- Druckzeit: ihre Realisierung erhöht die Dauer des Zyklus;
- Post-Process: die Stützstrukturen müssen entfernt werden, was eine Bearbeitungsphase hinzufügt;
- Oberflächenqualität: die Kontaktzonen neigen dazu, rauer und unregelmäßiger zu bleiben;
- Beschädigungsrisiko: das Entfernen der Stützstrukturen von dünnen oder empfindlichen Geometrien kann das Stück beeinträchtigen.
Wie man ausrichtet, um die Stützstrukturen zu reduzieren
Die Hauptstrategien sind:
- die komplexeste Geometrie nach oben auszurichten und eine breite, stabile Oberfläche auf der Druckebene aufzulegen;
- die 45°-Regel zu nutzen, indem man das Teil so dreht, dass die kritischen Überhänge innerhalb einer selbsttragenden Neigung bleiben;
- die Aufteilung des Stücks in mehrere ohne Stützstrukturen druckbare Teile zu bewerten, die anschließend mit Steckverbindungen oder Einsätzen zu montieren sind;
- die Stützstrukturen nur dort zu verwenden, wo notwendig, wobei die nicht funktionalen Oberflächen bevorzugt und jene geschützt werden, bei denen Finish und Präzision wichtiger sind.
Ausrichtung und Kosten
Die Kosten eines FDM-Teils hängen vor allem von der Druckzeit und vom verbrauchten Material ab, einschließlich der Stützstrukturen. Beide werden von der Ausrichtung beeinflusst.
Druckhöhe
Die Druckzeit hängt signifikant von der Anzahl der Schichten ab, die ihrerseits mit der Höhe des Teils entlang der Z-Achse variiert. Bei gleichem Volumen erfordert eine niedrig und breit gedruckte Komponente weniger Schichten als dasselbe hoch und schmal ausgerichtete Teil und kann daher rascher produziert werden.
Faustregel: richten Sie das Teil aus, um die Z-Höhe zu minimieren, kompatibel mit den Festigkeits- und Finish-Anforderungen. Weniger Schichten = weniger Zeit = weniger Kosten.
Volumen der Stützstrukturen
Die Stützstrukturen erfordern zusätzliches Material und erhöhen die Druck- und Post-Process-Zeit. Eine Ausrichtung, die ihre Menge reduziert, trägt daher dazu bei, die Gesamtkosten zu begrenzen.
Der Kompromiss
Festigkeit, Finish und Kosten führen nicht immer zur selben Wahl:
- die widerstandsfähigste Ausrichtung kann mehr Stützstrukturen erfordern;
- die wirtschaftlichste Ausrichtung kann die schwache Richtung der kritischen Last aussetzen;
- die Ausrichtung, die das Finish einer Oberfläche verbessert, kann jenes einer anderen verschlechtern.
Es existiert keine universelle „perfekte” Ausrichtung: es existiert die optimale Ausrichtung für die Prioritäten dieses spezifischen Teils. Die typische Hierarchie für eine funktionale Komponente ist: Festigkeit in der kritischen Richtung → Finish auf den funktionalen Oberflächen → Minimierung von Stützstrukturen und Kosten.
Die Entscheidungshierarchie, um ein FDM-Teil auszurichten
Eine praktische Methode besteht darin, die Ausrichtung nach einer präzisen Prioritätsreihenfolge zu bewerten:
- Identifizieren Sie die Richtung der kritischen Last. Bewerten Sie, wie das Teil während der Nutzung beansprucht wird, und richten Sie es so aus, dass die Hauptbeanspruchung in der XY-Ebene wirkt und vermeiden Sie, dass sie die Schichten durchquert.
- Identifizieren Sie die funktionalen Oberflächen. Paarungen, Dichtungen und ästhetische Oberflächen müssen ein gutes Finish haben. Wenn möglich, richten Sie sie parallel zur Druckebene oder in der Vertikalen aus und vermeiden Sie niedrige Neigungen mit ausgeprägtem Staircase und nach unten gerichtete Oberflächen, die Stützstrukturen erfordern.
- Überprüfen Sie die flexiblen Elemente. Snap-Fits, Scharniere und Laschen müssen sich in der XY-Ebene biegen. Diese Anforderung kann direkt die Ausrichtung des Teils bestimmen.
- Reduzieren Sie die Stützstrukturen. Unter den Konfigurationen, die die ersten drei Kriterien respektieren, wählen Sie jene, die weniger Stützstrukturen erfordert, vor allem auf den kritischen Oberflächen.
- Reduzieren Sie die Z-Höhe. Bei gleichen übrigen Anforderungen erfordert eine niedrigere Ausrichtung weniger Schichten und reduziert die Druckzeiten und -kosten.
Im Konfliktfall haben die vorhergehenden Kriterien Priorität: die funktionale Festigkeit kommt vor dem Finish, das seinerseits vor den Kosten kommt. Die Kosten zu reduzieren hat keinen Wert, wenn es die Funktionalität des Teils beeinträchtigt.
Ausrichtung bei FDM vs MJF
Die FDM ist stark anisotrop, daher stellt die Ausrichtung eine kritische Konstruktionsentscheidung dar. Die Festigkeit entlang Z kann nämlich erheblich niedriger sein als jene in der XY-Ebene.
Die MJF (Multi Jet Fusion) hingegen weist ein isotroperes Verhalten auf, weil die Fusion des Pulvers nicht von der gerichteten Ablage eines Filaments abhängt. Die mechanischen Eigenschaften ergeben sich daher gleichmäßiger in den verschiedenen Richtungen und die Ausrichtung wirkt sich weniger auf die Festigkeit aus. Bei der MJF nimmt sie größere Bedeutung für Toleranzen, Finish und Packing an, das heißt, um die Anordnung der Teile im Druckvolumen zu optimieren. Sie können das Thema in unserem Leitfaden wie man ein Objekt für den Multi-Jet-Fusion-3D-Druck ausrichtet vertiefen.
Praktische Implikation: wenn eine Komponente komplexen und multidirektionalen Lasten ausgesetzt ist oder nicht ausgerichtet werden kann, während die kritischen Beanspruchungen in der XY-Ebene gehalten werden, kann die MJF dank der geringeren Anisotropie eine besser geeignete Lösung darstellen. Die FDM bleibt hingegen besonders angezeigt, wenn Superpolymere benötigt werden.
Fazit
Die Druckausrichtung ist eine der wichtigsten Konstruktionsentscheidungen bei der FDM, weil sie sich direkt auf vier grundlegende Aspekte auswirkt: mechanische Festigkeit, Oberflächengüte, Stützstrukturen und Kosten. Das Leitprinzip bleibt einfach: die kritische Last sollte nicht senkrecht zu den Schichten wirken. Aus diesem Kriterium leiten sich die anderen Prioritäten und die Wahl der für die einzelne Komponente am besten geeigneten Ausrichtung ab.
Die Anisotropie der FDM zu verstehen hilft auch zu verstehen, wann es vorteilhafter ist, die Technologie zu wechseln. Wenn ein Teil multidirektionalen Lasten ausgesetzt ist, die nicht in der XY-Ebene gehalten werden können, kann die MJF dank der größeren Gleichmäßigkeit der mechanischen Eigenschaften eine besser geeignete Lösung darstellen. Ein Teil korrekt ausrichten zu können bedeutet daher nicht nur, den FDM-Druck zu optimieren, sondern auch den für die Anwendung am besten geeigneten Prozess zu wählen.
Haben Sie ein Teil, das in FDM oder MJF zu produzieren ist?
Laden Sie Ihre Datei hoch und erhalten Sie ein Angebot
Häufig gestellte Fragen zur Ausrichtung beim FDM-3D-Druck

 Weerg staff: Okt. 14, 2026