L'un des avantages les moins exploités de l'impression 3D est la possibilité d'éliminer vis, colles et autres éléments de fixation, en intégrant l'assemblage directement dans la géométrie de la pièce. Les pièces à emboîtement comme les snap-fits, les jonctions à encliquetage, les emboîtements en queue d'aronde et les charnières vivantes permettent d'assembler, de fermer et de connecter des composants sans quincaillerie, en réduisant coûts, délais de montage et nombre de pièces.
Mais un emboîtement efficace ne naît pas par hasard : il dépend de jeux conçus correctement, du choix du matériau, de l'orientation d'impression et de la compréhension du comportement du polymère durant la flexion. Une différence d'à peine 0,1 mm peut séparer un clip qui s'encliquette parfaitement d'un qui se casse au premier montage.
Ce guide explique comment concevoir des pièces à emboîtement fiables en impression 3D avec les technologies MJF et FDM, en illustrant les règles pratiques pour les géométries, les jeux, les matériaux et les types de jonction les plus utilisés.
Pourquoi utiliser des pièces à emboîtement dans l'impression 3D
Les emboîtements exploitent l'un des principaux avantages de la fabrication additive : la liberté géométrique sans coûts supplémentaires. Intégrer un clip ou une charnière dans la géométrie n'augmente pas le coût d'impression, car en MJF la complexité n'a pas d'incidence sur le prix, mais permet d'éliminer :
- les composants de fixation comme vis, écrous, inserts, rivets et clips métalliques ;
- les opérations d'assemblage comme le vissage, l'encollage et le soudage ;
- les temps de montage, car un clip s'assemble d'un seul geste ;
- les points de défaillance, car moins de composants signifient moins d'éléments qui peuvent se desserrer ou se perdre.
Les cas d'usage les plus courants sont :
- couvercles et covers qui peuvent être ouverts et refermés sans vis ;
- boîtiers électroniques avec clips de fermeture ;
- assemblages modulaires faciles à connecter et déconnecter ;
- charnières intégrées imprimées en une seule pièce ;
- connexions rapides entre composants ;
- packaging technique réutilisable.
Les types de pièces à emboîtement
Il existe diverses familles de jonctions à emboîtement, chacune adaptée à une fonction spécifique.
Emboîtement en porte-à-faux (cantilever)
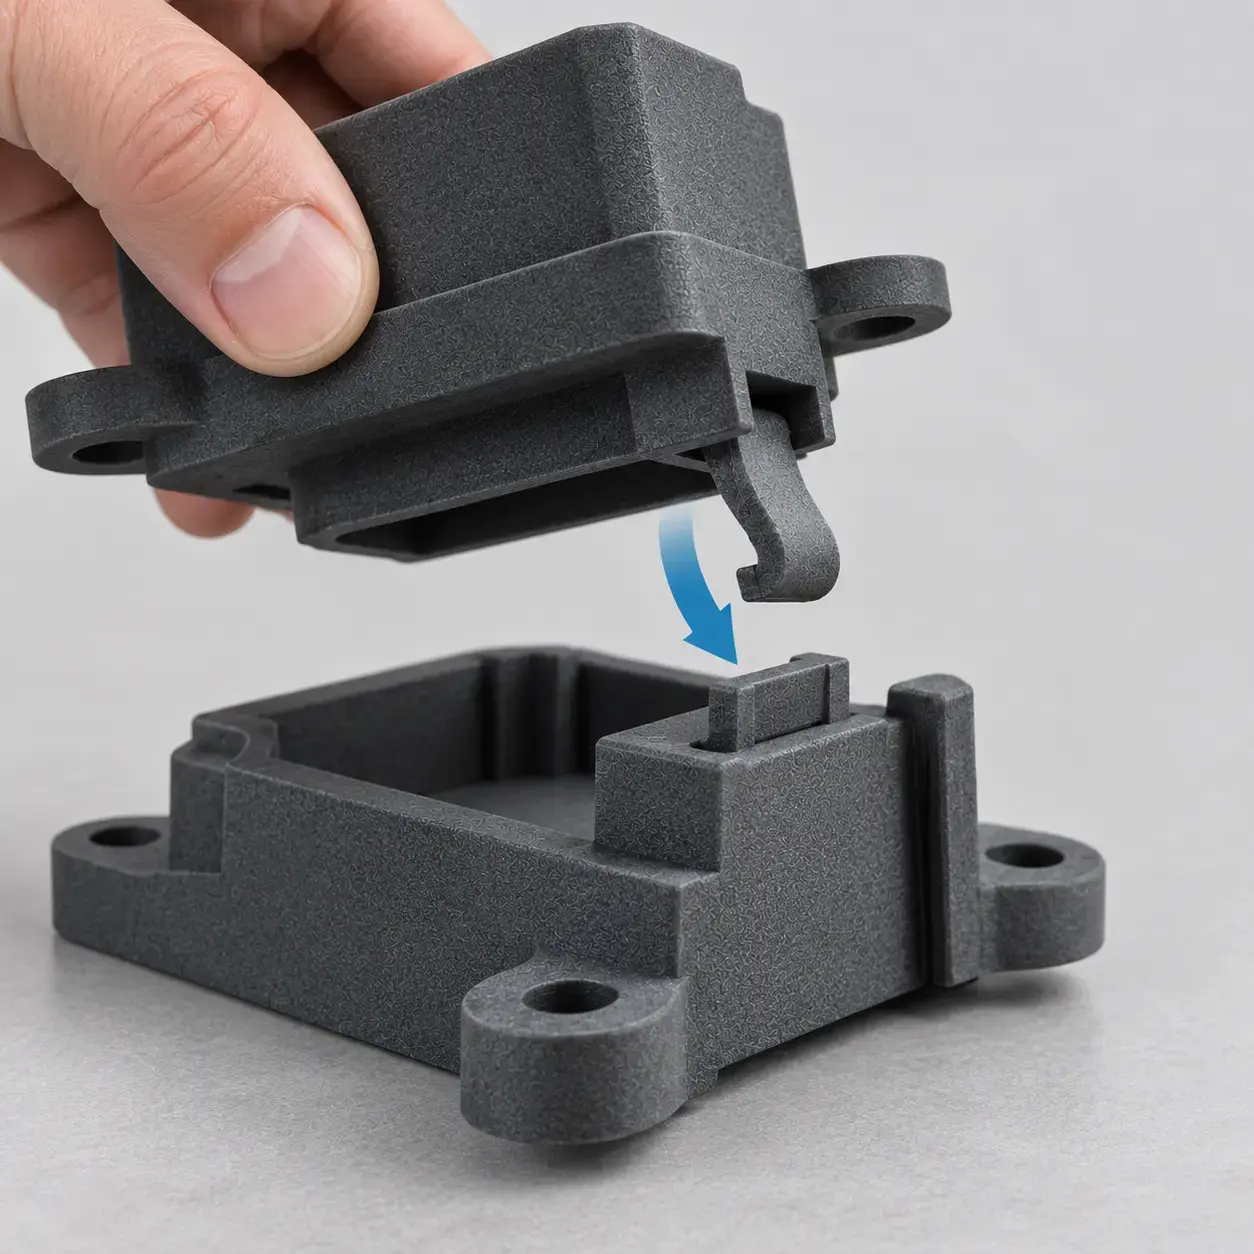
C'est la typologie la plus courante : un crochet flexible qui se déforme durant l'insertion et s'encliquette dans son logement une fois la position correcte atteinte. Le cas classique est un clip en L avec une languette qui s'accroche derrière un bord.
Il est adapté aux fermetures de couvercles, à l'accrochage de covers et à la fixation de panneaux. Il est facile à concevoir, prévisible et réouvrable. Pour la plupart des applications, c'est le type de snap-fit dont partir.
Encliquetage annulaire (anular)
Il est constitué d'un anneau ou collier qui s'encliquette dans une rainure circulaire. Un exemple typique est le bouchon qui s'accroche au col d'un contenant ou un composant cylindrique qui s'encliquette dans son logement. La déformation se distribue le long de toute la circonférence.
Il est adapté aux bouchons, aux connexions cylindriques et aux fermetures à pression. Il offre une bonne étanchéité radiale et est indiqué aussi en présence de vibrations.
Emboîtement à torsion (torsional)
Il utilise un élément qui tourne pour s'accrocher ou se décrocher, en exploitant la déformation torsionnelle d'une barre. Il est moins courant, mais utile dans les mécanismes de libération rapide actionnables avec un doigt.
Emboîtement en queue d’aronde (dovetail)
Il est formé de deux profils complémentaires qui glissent l'un dans l'autre et se bloquent dans la direction perpendiculaire au glissement. Il ne s'encliquette pas en position, mais s'insère latéralement. Il est idéal pour les jonctions qui doivent résister à la traction en permettant le démontage dans une seule direction.
Il est adapté aux guides, aux jonctions modulaires, aux montages à glissière et aux assemblages qui doivent résister à la traction tout en restant démontables.
Charnière vivante (living hinge)
C'est une zone mince et flexible qui connecte deux parties rigides et permet leur rotation répétée. Elle est imprimée en une seule pièce. Des exemples typiques sont des boîtes à couvercle articulé, des clips à pince et des bouchons flip top.
Elle requiert des matériaux à haute résistance à la fatigue comme le PP et le PA11 et une conception soignée de l'épaisseur de la charnière.
Emboîtement à pression (press-fit ou interference fit)
Deux parties sont dimensionnées avec interférence (une résulte légèrement plus grande que son logement) et restent unies par frottement une fois forcées ensemble. Il n'y a aucun crochet : la tenue dérive de la déformation élastique des composants.
Il est adapté aux axes, trous, douilles, arbres et accouplements permanents ou semi-permanents. L'élément fondamental est la correcte interférence, qui dépend du matériau et des tolérances du processus d'impression.
Les jeux : le paramètre qui fait tout fonctionner
Le jeu (clearance), c'est-à-dire l'espace ou l'interférence entre les parties qui s'accouplent, est l'un des paramètres les plus critiques. Un jeu excessif rend l'emboîtement instable ou inefficace, tandis qu'un jeu insuffisant peut empêcher l'assemblage ou causer la rupture des parties. La valeur correcte dépend de la technologie d'impression et du type d'accouplement.
Jeu pour accouplements mobiles
Pour des parties qui doivent être assemblées et démontées ou glisser l'une sur l'autre, il est nécessaire de prévoir un jeu positif :
- MJF avec PA12 : jeu de 0,3 ou 0,4 mm entre les surfaces accouplées. La tolérance de la MJF, environ ± 0,3 mm, requiert des jeux suffisants ;
- FDM : jeu de 0,4 ou 0,5 mm, plus grand pour compenser les variations dimensionnelles dues à l'extrusion et à la déposition des couches.
Ces valeurs sont indiquées pour des accouplements avec un certain jeu, comme couvercles, covers et parties mobiles. Pour des accouplements plus précis, qui doivent se séparer mais avoir peu de jeu, en MJF on peut descendre jusqu'à 0,2 mm, en vérifiant le résultat avec un prototype.
Jeu pour accouplements à interférence
Pour des parties qui doivent rester unies par frottement, il faut une interférence, donc une partie mâle légèrement plus grande que son logement :
- MJF avec PA12 : interférence de 0,05 ou 0,15 mm sur le diamètre ou la dimension, en fonction de la rigidité des parois ;
- FDM : interférence de 0,1 ou 0,2 mm, à vérifier avec un prototype en raison de l'anisotropie du processus.
L'interférence correcte dépend beaucoup de la géométrie. Les parois minces se déforment davantage et tolèrent des interférences supérieures, tandis que les parois épaisses et rigides requièrent des valeurs inférieures pour éviter les ruptures.
La règle d’or : toujours réaliser un prototype
Les valeurs indiquées sont un point de départ, non une garantie. Le jeu optimal dépend de la géométrie, de l'orientation d'impression, du matériau et des dimensions de l'accouplement. Une pratique efficace consiste à imprimer plusieurs variantes avec des jeux différents, par exemple 0,2, 0,3 et 0,4 mm, et à choisir celle qui fonctionne le mieux avant de finaliser le projet. Un simple test peut prévenir des erreurs sur toute la production.
Concevoir un snap-fit en porte-à-faux : les règles
Le snap-fit en porte-à-faux est le plus utilisé, mais aussi l'un des plus délicats à dimensionner. Sa fiabilité dépend de quelques règles géométriques fondamentales.
La déformation maximale admissible
Durant l'insertion, le crochet fléchit. La déformation maximale qu'il peut supporter sans se casser ou céder dépend du matériau : un PA11 avec allongement de 27,5% tolère des flexions bien supérieures par rapport à un PEEK CF avec allongement de 3,9%. Si le crochet dépasse la limite du matériau, il peut se casser dès les premiers montages.
Règle pratique : maintenez la déformation du crochet entre 50% et 70% de l'allongement à la rupture du matériau, de manière à conserver une marge de sécurité et à résister à des cycles répétés.
La géométrie du crochet
- longueur du bras : un bras plus long fléchit davantage à effort égal et tolère mieux l'insertion. Des crochets courts et massifs résultent plus rigides et tendent à se casser. Comme référence, la longueur du bras devrait être au moins 5 fois l'épaisseur à la base ;
- section effilée : le bras devrait s'amincir vers la pointe, de manière que la flexion se distribue le long de toute la section au lieu de se concentrer à la base. Un effilement de l'épaisseur pleine à la base jusqu'à environ 50% à la pointe est une bonne solution ;
- rayon à la base : le raccord entre le bras et le corps est le point de plus grande contrainte. Un rayon généreux, au moins 0,5 mm et de préférence égal à l'épaisseur du bras, réduit la concentration des contraintes et le risque de rupture. Un angle vif à la base est l'une des causes principales de défaillance des snap-fits ;
- angle d'insertion : la rampe parcourue par le crochet durant l'insertion devrait avoir un angle compris entre 25° et 35°. Un angle trop élevé rend l'insertion difficile, tandis qu'un trop réduit peut compromettre la tenue ;
- angle de rétention : c'est la face qui retient le crochet après l'encliquetage. Pour un emboîtement réouvrable, utilisez un angle entre 40° et 50° ; pour un permanent entre 80° et 90°, donc presque perpendiculaire.
Orientation d'impression (critique en FDM)
En FDM, l'orientation du crochet par rapport aux couches est fondamentale. Si le bras du snap-fit est disposé de manière défavorable, la flexion peut solliciter la direction Z et provoquer une rupture le long des lignes de déposition. Il est donc préférable d'orienter le composant afin que le crochet fléchisse dans le plan XY, où la résistance mécanique est plus grande.
En MJF, cette limite est moins marquée grâce aux propriétés presque isotropes, bien que l'orientation puisse tout de même influer sur la résistance à la fatigue.
Le bon matériau pour chaque emboîtement
Le choix du matériau est déterminant dans les emboîtements, car leur fonctionnement dépend surtout de la flexibilité et de la résistance à la fatigue du polymère.
| Matériau |
Technologie |
Adapté aux emboîtements ? |
Notes |
| PA11 Gen 2 |
MJF |
Idéal |
Allongement de 27,5% et excellente résistance à la fatigue. Particulièrement indiqué pour snap-fits et charnières vivantes soumis à des cycles répétés |
| PA12 |
MJF |
Excellent |
Allongement de 20% et bonne flexibilité. Une solution polyvalente pour la plupart des emboîtements |
| PP (Polypropylène) |
FDM |
Idéal pour charnières |
Haute résistance à la fatigue en flexion, particulièrement adapté aux charnières vivantes |
| ABS |
FDM |
Bon |
Bonne ténacité, adapté aux snap-fits soumis à un nombre modéré de cycles |
| TPU |
FDM |
Pour emboîtements flexibles |
Élastomérique, adapté aux emboîtements avec grandes déformations, bouchons et fermetures élastiques |
| PEEK |
FDM |
Avec prudence |
Rigide, avec allongement de 9,1%. Les snap-fits sont possibles, mais requièrent des déformations contenues |
| ECOtech |
FDM |
Déconseillé |
Rigide, avec allongement de 2,8%. Peu adapté aux éléments soumis à des flexions répétées |
En synthèse : le PA11 est particulièrement indiqué pour snap-fits et charnières soumis à des cycles répétés, tandis que le PA12 représente une solution polyvalente pour de nombreux types d'emboîtement. Le PP est idéal pour les charnières vivantes et le TPU pour des éléments qui doivent se déformer beaucoup. Les matériaux chargés de fibre, comme le PEEK CF et le PPS CF, sont en revanche peu adaptés aux éléments flexibles : leur haute rigidité, avantageuse dans les applications structurelles, limite la déformation requise par les emboîtements.
Charnières vivantes
La charnière vivante (living hinge) est une zone mince et flexible qui connecte deux parties rigides et permet des ouvertures répétées. Elle est imprimée en une seule pièce et, si elle est conçue correctement, peut résister à un nombre élevé de cycles.
Règles pour une charnière vivante fiable
- matériau : le PP (polypropylène) est particulièrement adapté aux charnières vivantes grâce à la haute résistance à la fatigue. Le PA11 aussi est un excellent choix, étant indiqué pour des applications soumises à des flexions répétées ;
- épaisseur de la charnière : elle doit être suffisante pour garantir la résistance, mais assez réduite pour permettre la flexion. Pour le PP, elle est typiquement comprise entre 0,3 et 0,5 mm, tandis que pour le PA11 et le PA12 entre 0,4 et 0,8 mm ;
- géométrie du raccord : la transition entre la partie rigide et la zone flexible doit avoir des raccords amples, en évitant les angles vifs. De cette manière, la déformation se distribue mieux et le risque de rupture par fatigue est réduit ;
- largeur de la charnière : une largeur supérieure distribue la sollicitation sur une quantité supérieure de matériau et peut augmenter la durée ;
- orientation d'impression : en FDM, la charnière doit être orientée de manière que les couches favorisent la flexion sans solliciter excessivement l'adhésion entre une couche et l'autre. En MJF, l'orientation est moins critique, mais reste un paramètre à considérer.
Une charnière vivante en PP bien conçue peut supporter un nombre très élevé de cycles. Épaisseur, raccords et orientation non corrects peuvent en revanche réduire drastiquement sa durée.
Erreurs courantes et comment les éviter
Les erreurs les plus fréquentes dans la conception de pièces à emboîtement sont :
Angle vif à la base du crochet. Il concentre les contraintes et augmente le risque de rupture. Il est toujours préférable de prévoir un raccord généreux à la base du snap-fit.
Jeu copié d'un autre processus. Les jeux utilisés dans le moulage par injection ne sont pas directement applicables à l'impression 3D. Chaque technologie requiert des valeurs spécifiques.
Matériau trop rigide. Des matériaux comme le PEEK CF ou l'ECOtech sont peu indiqués pour des éléments qui doivent fléchir de manière répétée. Pour les snap-fits, des matériaux plus ductiles sont préférables.
Orientation d'impression ignorée en FDM. Une orientation défavorable peut charger la direction Z et provoquer la séparation entre les couches. La flexion devrait se produire de préférence dans le plan XY.
Aucun prototype. Les jeux et le comportement de l'emboîtement doivent être vérifiés sur la pièce réelle avant de lancer la production.
Déformation excessive du crochet. Une flexion supérieure à celle tolérée par le matériau peut provoquer des déformations permanentes ou des ruptures. Il est donc important de dimensionner le crochet en fonction des propriétés du polymère.
Charnière vivante trop épaisse ou avec des angles vifs. Une épaisseur excessive limite la flexion, tandis que des raccords insuffisants concentrent les contraintes et réduisent la durée.
Conclusion
Les pièces à emboîtement sont l'un des outils les plus efficaces dans la conception pour impression 3D : elles éliminent les éléments de fixation, réduisent les temps d'assemblage et exploitent la liberté géométrique de la fabrication additive. Leur fiabilité dépend toutefois de quelques facteurs fondamentaux : jeux adéquats au processus, matériaux ductiles, géométries dépourvues d'angles vifs, correcte orientation d'impression et prototypage.
Le PA11 et le PA12 en MJF sont d'excellentes solutions pour snap-fits et composants flexibles grâce à la combinaison de ductilité, résistance à la fatigue et propriétés mécaniques relativement uniformes. Avec une conception correcte et un prototype de vérification, un emboîtement imprimé en 3D peut garantir un fonctionnement fiable pendant de nombreux cycles, sans vis ni autres éléments de fixation.
Vous avez un projet avec des pièces à emboîtement à imprimer en 3D ?
Téléchargez votre fichier et obtenez un devis
Foire aux questions sur les pièces à emboîtement

 Weerg staff: sept. 30, 2026