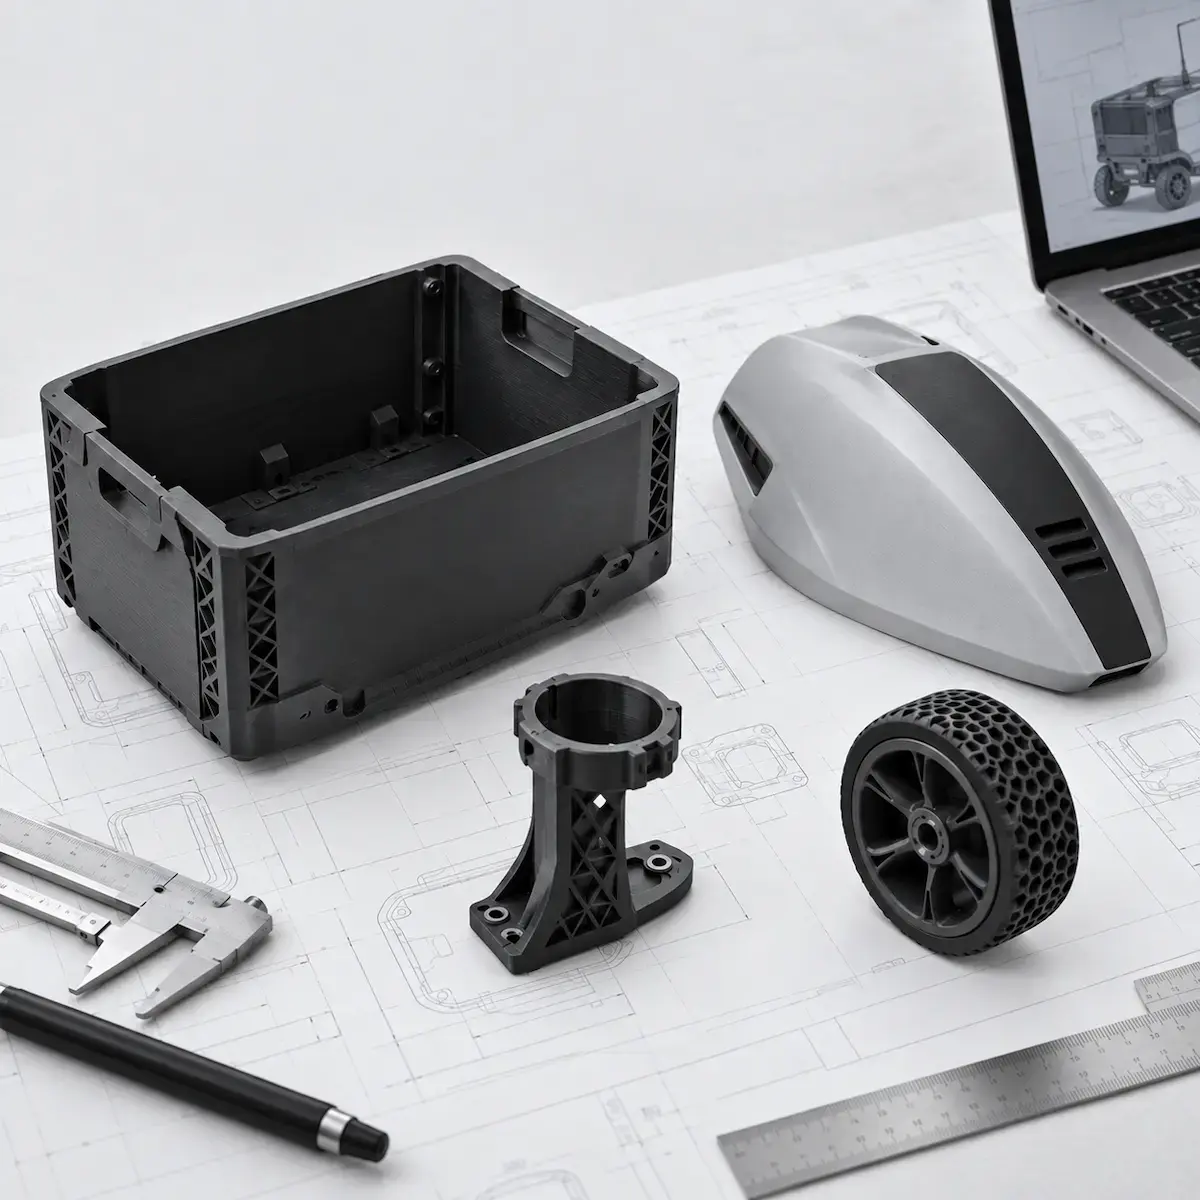
Einer der am wenigsten genutzten Vorteile des 3D-Drucks ist die Möglichkeit, Schrauben, Kleber und andere Befestigungselemente zu eliminieren, indem man die Montage direkt in die Geometrie des Teils integriert. Steckverbindungsteile wie Snap-Fits, Schnappverbindungen, Schwalbenschwanzverbindungen und Filmscharniere ermöglichen es, Komponenten ohne Beschläge zusammenzusetzen, zu schließen und zu verbinden und so Kosten, Montagezeiten und Teileanzahl zu reduzieren.
Doch eine wirksame Steckverbindung entsteht nicht zufällig: sie hängt von korrekt konstruierten Spielen, von der Materialwahl, von der Druckausrichtung und vom Verständnis des Verhaltens des Polymers während der Biegung ab. Ein Unterschied von nur 0,1 mm kann einen Clip, der perfekt einschnappt, von einem trennen, der beim ersten Zusammenbau bricht.
Dieser Leitfaden erklärt, wie man zuverlässige Steckverbindungsteile im 3D-Druck mit MJF- und FDM-Technologien konstruiert, und veranschaulicht die praktischen Regeln für Geometrien, Spiele, Materialien und die am meisten verwendeten Verbindungsarten.
Warum Steckverbindungsteile im 3D-Druck verwenden
Steckverbindungen nutzen einen der Hauptvorteile der additiven Fertigung: die geometrische Freiheit ohne zusätzliche Kosten. Einen Clip oder ein Scharnier in die Geometrie zu integrieren erhöht die Druckkosten nicht, da beim MJF die Komplexität keinen Einfluss auf den Preis hat, ermöglicht es aber, zu eliminieren:
- Befestigungskomponenten wie Schrauben, Muttern, Einsätze, Nieten und Metallclips;
- Montagevorgänge wie Verschrauben, Verkleben und Schweißen;
- Montagezeiten, weil ein Clip mit einem einzigen Handgriff zusammengesetzt wird;
- Ausfallpunkte, weil weniger Komponenten weniger Elemente bedeuten, die sich lösen oder verloren gehen können.
Die häufigsten Anwendungsfälle sind:
- Deckel und Cover, die ohne Schrauben geöffnet und wieder geschlossen werden können;
- elektronische Gehäuse mit Verschlussclips;
- modulare Baugruppen, die leicht zu verbinden und zu trennen sind;
- integrierte Scharniere, in einem einzigen Stück gedruckt;
- schnelle Verbindungen zwischen Komponenten;
- wiederverwendbare technische Verpackungen.
Die Arten von Steckverbindungsteilen
Es gibt verschiedene Familien von Steckverbindungen, jede für eine spezifische Funktion geeignet.
Kragarm-Snap-Fit (Cantilever)
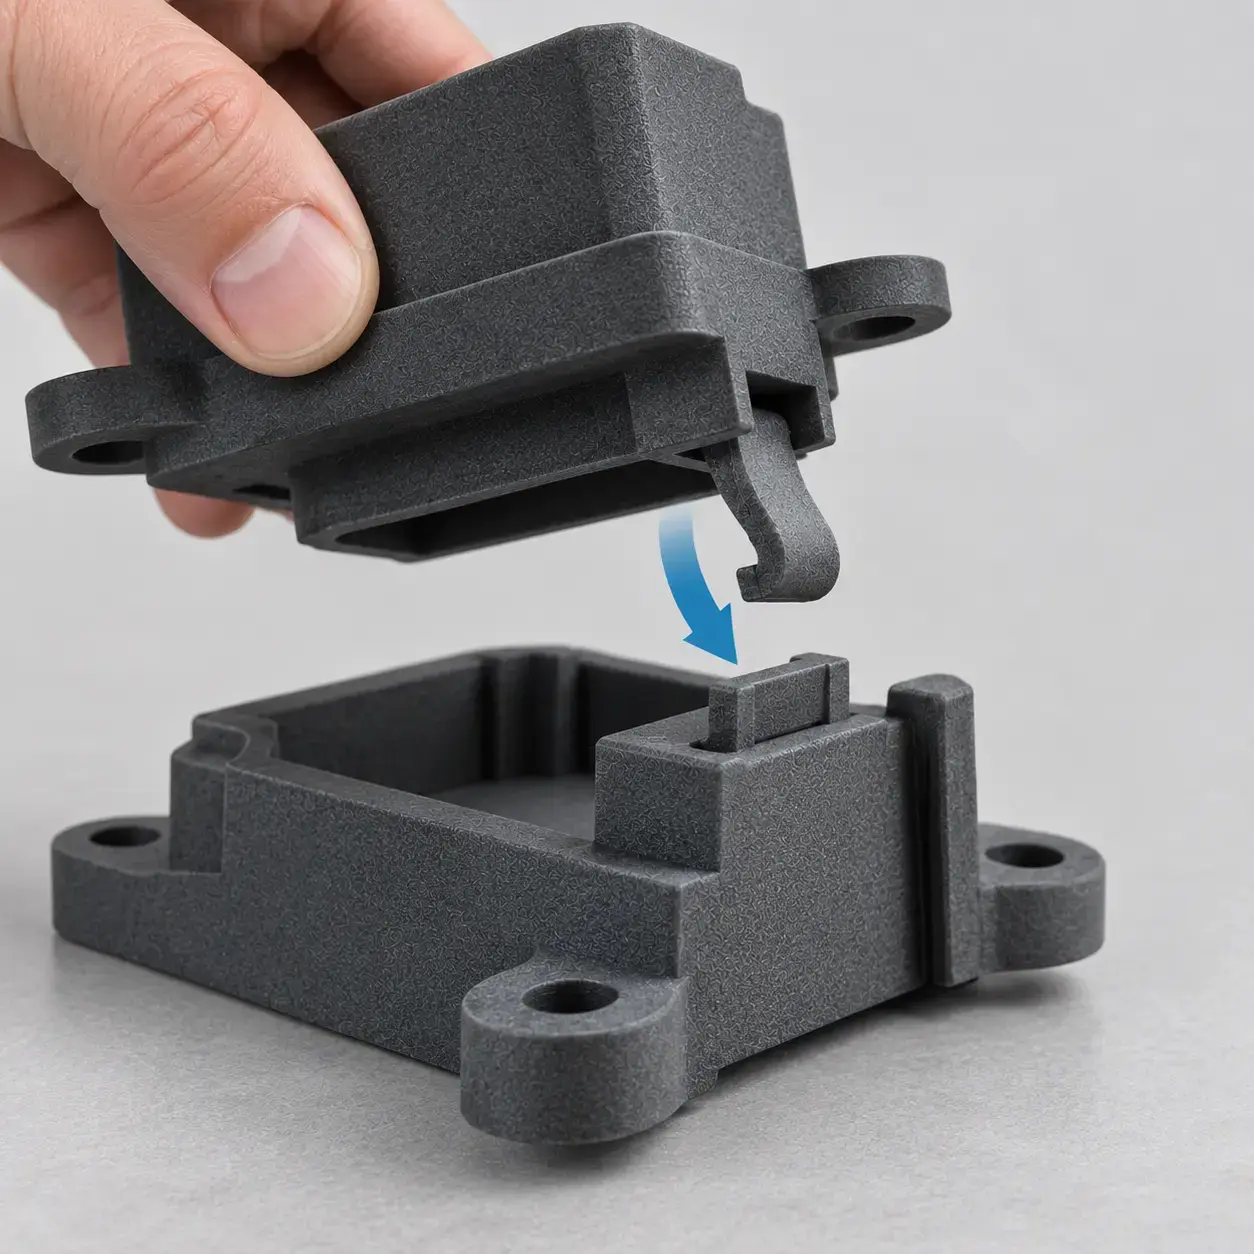
Es ist die häufigste Typologie: ein flexibler Haken, der sich während des Einführens verformt und in seinen Sitz einschnappt, sobald die korrekte Position erreicht ist. Der klassische Fall ist ein L-förmiger Clip mit einer Lasche, die sich hinter einer Kante einhakt.
Er ist für Deckelverschlüsse, das Einhaken von Covern und die Befestigung von Paneelen geeignet. Er ist einfach zu konstruieren, vorhersehbar und wieder öffenbar. Für die meisten Anwendungen ist es der Snap-Fit-Typ, von dem man ausgeht.
Ringförmiger Snap-Fit (Annular)
Er besteht aus einem Ring oder Kragen, der in eine kreisförmige Nut einschnappt. Ein typisches Beispiel ist der Verschluss, der sich am Hals eines Behälters einhakt, oder eine zylindrische Komponente, die in ihren Sitz einschnappt. Die Verformung verteilt sich entlang des gesamten Umfangs.
Er ist für Verschlüsse, zylindrische Verbindungen und Druckverschlüsse geeignet. Er bietet eine gute radiale Dichtigkeit und ist auch bei Vorhandensein von Vibrationen angezeigt.
Torsions-Snap-Fit (Torsional)
Er verwendet ein Element, das sich dreht, um sich ein- oder auszuhaken, indem es die Torsionsverformung eines Stabs nutzt. Er ist weniger verbreitet, aber nützlich in mit einem Finger betätigbaren Schnelllösemechanismen.
Schwalbenschwanzverbindung (Dovetail)
Sie wird aus zwei komplementären Profilen gebildet, die ineinander gleiten und sich in der Richtung senkrecht zum Gleiten blockieren. Sie schnappt nicht in Position ein, sondern wird seitlich eingeführt. Sie ist ideal für Verbindungen, die der Zugkraft standhalten müssen und dabei die Demontage in einer einzigen Richtung ermöglichen.
Sie ist für Führungen, modulare Verbindungen, Schiebemontagen und Baugruppen geeignet, die der Zugkraft standhalten müssen und dabei demontierbar bleiben.
Filmscharnier (Living Hinge)
Es ist eine dünne, flexible Zone, die zwei starre Teile verbindet und ihre wiederholte Rotation ermöglicht. Es wird in einem einzigen Stück gedruckt. Typische Beispiele sind Boxen mit gelenkigem Deckel, Klammer-Clips und Flip-Top-Verschlüsse.
Es erfordert Materialien mit hoher Ermüdungsbeständigkeit wie PP und PA11 und eine sorgfältige Konstruktion der Stärke des Scharniers.
Pressverbindung (Press-Fit oder Interference Fit)
Zwei Teile werden mit Übermaß dimensioniert (eines ergibt sich etwas größer als sein Sitz) und bleiben durch Reibung verbunden, sobald sie zusammengezwungen werden. Es ist kein Haken vorhanden: die Haltekraft leitet sich aus der elastischen Verformung der Komponenten ab.
Sie ist für Bolzen, Löcher, Buchsen, Wellen und permanente oder semipermanente Passungen geeignet. Das grundlegende Element ist das korrekte Übermaß, das vom Material und von den Toleranzen des Druckprozesses abhängt.
Die Spiele: der Parameter, der alles funktionieren lässt
Das Spiel (Clearance), das heißt der Freiraum oder das Übermaß zwischen den Teilen, die zusammenpassen, ist einer der kritischsten Parameter. Ein übermäßiges Spiel macht die Steckverbindung instabil oder unwirksam, während ein unzureichendes Spiel den Zusammenbau verhindern oder den Bruch der Teile verursachen kann. Der korrekte Wert hängt von der Drucktechnologie und der Art der Passung ab.
Spiel für bewegliche Passungen
Für Teile, die zusammengesetzt und demontiert werden oder aufeinander gleiten müssen, ist ein positives Spiel vorzusehen:
- MJF mit PA12: Spiel von 0,3 oder 0,4 mm zwischen den gepaarten Oberflächen. Die Toleranz der MJF, etwa ± 0,3 mm, erfordert ausreichende Spiele;
- FDM: Spiel von 0,4 oder 0,5 mm, größer, um die durch die Extrusion und die Ablage der Schichten bedingten Maßvariationen zu kompensieren.
Diese Werte sind für Passungen mit einem gewissen Spiel angezeigt, wie Deckel, Cover und bewegliche Teile. Für präzisere Passungen, die sich trennen, aber wenig Spiel haben müssen, kann man beim MJF bis auf 0,2 mm heruntergehen, wobei man das Ergebnis mit einem Prototyp überprüft.
Spiel für Übermaßpassungen
Für Teile, die durch Reibung verbunden bleiben müssen, braucht es ein Übermaß, also ein Teil (männlich) etwas größer als sein Sitz:
- MJF mit PA12: Übermaß von 0,05 oder 0,15 mm am Durchmesser oder an der Abmessung, in Abhängigkeit von der Steifigkeit der Wände;
- FDM: Übermaß von 0,1 oder 0,2 mm, mit einem Prototyp zu überprüfen aufgrund der Anisotropie des Prozesses.
Das korrekte Übermaß hängt stark von der Geometrie ab. Dünne Wände verformen sich stärker und tolerieren höhere Übermaße, während dicke und steife Wände niedrigere Werte erfordern, um Brüche zu vermeiden.
Die goldene Regel: prototypisieren Sie immer
Die angegebenen Werte sind ein Ausgangspunkt, keine Garantie. Das optimale Spiel hängt von der Geometrie, der Druckausrichtung, dem Material und den Abmessungen der Passung ab. Eine wirksame Praxis besteht darin, mehrere Varianten mit unterschiedlichen Spielen zu drucken, zum Beispiel 0,2, 0,3 und 0,4 mm, und diejenige zu wählen, die am besten funktioniert, bevor man das Projekt fertigstellt. Ein einfacher Test kann Fehler bei der gesamten Produktion verhindern.
Einen Kragarm-Snap-Fit konstruieren: die Regeln
Der Kragarm-Snap-Fit ist der am meisten verwendete, aber auch einer der am heikelsten zu dimensionierenden. Seine Zuverlässigkeit hängt von wenigen grundlegenden geometrischen Regeln ab.
Die maximal zulässige Verformung
Während des Einführens biegt sich der Haken. Die maximale Verformung, die er ohne zu brechen oder nachzugeben ertragen kann, hängt vom Material ab: ein PA11 mit einer Dehnung von 27,5% toleriert viel größere Biegungen als ein PEEK CF mit einer Dehnung von 3,9%. Wenn der Haken die Grenze des Materials überschreitet, kann er bereits während der ersten Zusammenbauten brechen.
Faustregel: halten Sie die Verformung des Hakens zwischen 50% und 70% der Bruchdehnung des Materials, um einen Sicherheitsspielraum zu bewahren und wiederholten Zyklen standzuhalten.
Die Geometrie des Hakens
- Länge des Arms: ein längerer Arm biegt sich bei gleicher Kraft stärker und toleriert das Einführen besser. Kurze und massive Haken ergeben sich steifer und neigen zum Brechen. Als Referenz sollte die Länge des Arms mindestens das 5-Fache der Stärke an der Basis betragen;
- verjüngter Querschnitt: der Arm sollte sich zur Spitze hin verdünnen, damit sich die Biegung entlang des gesamten Querschnitts verteilt, statt sich an der Basis zu konzentrieren. Eine Verjüngung von der vollen Stärke an der Basis bis zu etwa 50% an der Spitze ist eine gute Lösung;
- Radius an der Basis: die Verrundung zwischen dem Arm und dem Körper ist der Punkt der größten Spannung. Ein großzügiger Radius, mindestens 0,5 mm und vorzugsweise gleich der Stärke des Arms, reduziert die Spannungskonzentration und das Bruchrisiko. Eine scharfe Kante an der Basis ist eine der Hauptursachen für das Versagen von Snap-Fits;
- Einführwinkel: die vom Haken während des Einführens durchlaufene Rampe sollte einen Winkel zwischen 25° und 35° haben. Ein zu hoher Winkel macht das Einführen schwierig, während ein zu niedriger die Haltekraft beeinträchtigen kann;
- Rückhaltewinkel: es ist die Fläche, die den Haken nach dem Einschnappen zurückhält. Für eine wieder öffenbare Steckverbindung verwenden Sie einen Winkel zwischen 40° und 50°; für eine permanente zwischen 80° und 90°, also fast senkrecht.
Druckausrichtung (kritisch beim FDM)
Beim FDM ist die Ausrichtung des Hakens im Verhältnis zu den Schichten grundlegend. Wenn der Arm des Snap-Fits ungünstig angeordnet ist, kann die Biegung die Z-Richtung beanspruchen und einen Bruch entlang der Ablagelinien verursachen. Es ist daher vorzuziehen, die Komponente so auszurichten, dass sich der Haken in der XY-Ebene biegt, wo die mechanische Festigkeit größer ist.
Beim MJF ist diese Grenze dank der nahezu isotropen Eigenschaften weniger ausgeprägt, obwohl die Ausrichtung dennoch die Ermüdungsbeständigkeit beeinflussen kann.
Das richtige Material für jede Steckverbindung
Die Materialwahl ist bei den Steckverbindungen entscheidend, weil ihr Funktionieren vor allem von der Flexibilität und der Ermüdungsbeständigkeit des Polymers abhängt.
| Material |
Technologie |
Für Steckverbindungen geeignet? |
Anmerkungen |
| PA11 Gen 2 |
MJF |
Ideal |
Dehnung von 27,5% und ausgezeichnete Ermüdungsbeständigkeit. Besonders angezeigt für Snap-Fits und Filmscharniere, die wiederholten Zyklen ausgesetzt sind |
| PA12 |
MJF |
Ausgezeichnet |
Dehnung von 20% und gute Flexibilität. Eine vielseitige Lösung für die meisten Steckverbindungen |
| PP (Polypropylen) |
FDM |
Ideal für Scharniere |
Hohe Ermüdungsbeständigkeit bei der Biegung, besonders für Filmscharniere geeignet |
| ABS |
FDM |
Gut |
Gute Zähigkeit, für Snap-Fits geeignet, die einer moderaten Anzahl von Zyklen ausgesetzt sind |
| TPU |
FDM |
Für flexible Steckverbindungen |
Elastomer, für Steckverbindungen mit großen Verformungen, Verschlüsse und elastische Verschlüsse geeignet |
| PEEK |
FDM |
Mit Vorsicht |
Steif, mit einer Dehnung von 9,1%. Snap-Fits sind möglich, erfordern aber begrenzte Verformungen |
| ECOtech |
FDM |
Nicht empfohlen |
Steif, mit einer Dehnung von 2,8%. Wenig für Elemente geeignet, die wiederholten Biegungen ausgesetzt sind |
Zusammengefasst: das PA11 ist besonders für Snap-Fits und Scharniere angezeigt, die wiederholten Zyklen ausgesetzt sind, während das PA12 eine vielseitige Lösung für viele Arten von Steckverbindungen darstellt. Das PP ist ideal für die Filmscharniere und das TPU für Elemente, die sich stark verformen müssen. Die mit Faser verstärkten Materialien, wie PEEK CF und PPS CF, sind hingegen wenig für flexible Elemente geeignet: ihre hohe Steifigkeit, vorteilhaft in strukturellen Anwendungen, begrenzt die von den Steckverbindungen geforderte Verformung.
Filmscharniere
Das Filmscharnier (Living Hinge) ist eine dünne, flexible Zone, die zwei starre Teile verbindet und wiederholte Öffnungen ermöglicht. Es wird in einem einzigen Stück gedruckt und kann, wenn es korrekt konstruiert ist, einer hohen Anzahl von Zyklen standhalten.
Regeln für ein zuverlässiges Filmscharnier
- Material: das PP (Polypropylen) ist dank der hohen Ermüdungsbeständigkeit besonders für die Filmscharniere geeignet. Auch das PA11 ist eine ausgezeichnete Wahl, da es für Anwendungen angezeigt ist, die wiederholten Biegungen ausgesetzt sind;
- Stärke des Scharniers: sie muss ausreichend sein, um Festigkeit zu gewährleisten, aber gering genug, um die Biegung zu ermöglichen. Für das PP liegt sie typischerweise zwischen 0,3 und 0,5 mm, während für PA11 und PA12 zwischen 0,4 und 0,8 mm;
- Geometrie der Verrundung: der Übergang zwischen dem starren Teil und der flexiblen Zone muss großzügige Verrundungen haben, wobei scharfe Kanten vermieden werden. Auf diese Weise verteilt sich die Verformung besser und das Risiko eines Ermüdungsbruchs wird reduziert;
- Breite des Scharniers: eine größere Breite verteilt die Beanspruchung auf eine höhere Materialmenge und kann die Lebensdauer erhöhen;
- Druckausrichtung: beim FDM muss das Scharnier so ausgerichtet werden, dass die Schichten die Biegung begünstigen, ohne die Haftung zwischen einer Schicht und der anderen übermäßig zu beanspruchen. Beim MJF ist die Ausrichtung weniger kritisch, bleibt aber ein zu berücksichtigender Parameter.
Ein gut konstruiertes Filmscharnier aus PP kann einer sehr hohen Anzahl von Zyklen standhalten. Nicht korrekte Stärke, Verrundungen und Ausrichtung können hingegen seine Lebensdauer drastisch reduzieren.
Häufige Fehler und wie man sie vermeidet
Die häufigsten Fehler bei der Konstruktion von Steckverbindungsteilen sind:
Scharfe Kante an der Basis des Hakens. Sie konzentriert die Spannungen und erhöht das Bruchrisiko. Es ist immer vorzuziehen, eine großzügige Verrundung an der Basis des Snap-Fits vorzusehen.
Von einem anderen Prozess kopiertes Spiel. Die im Spritzguss verwendeten Spiele sind nicht direkt auf den 3D-Druck anwendbar. Jede Technologie erfordert spezifische Werte.
Zu steifes Material. Materialien wie PEEK CF oder ECOtech sind wenig für Elemente angezeigt, die sich wiederholt biegen müssen. Für die Snap-Fits sind duktilere Materialien vorzuziehen.
Beim FDM ignorierte Druckausrichtung. Eine ungünstige Ausrichtung kann die Z-Richtung belasten und die Trennung zwischen den Schichten verursachen. Die Biegung sollte vorzugsweise in der XY-Ebene erfolgen.
Kein Prototyp. Die Spiele und das Verhalten der Steckverbindung müssen am realen Teil überprüft werden, bevor die Produktion begonnen wird.
Übermäßige Verformung des Hakens. Eine Biegung, die größer ist als die vom Material tolerierte, kann permanente Verformungen oder Brüche verursachen. Es ist daher wichtig, den Haken in Abhängigkeit von den Eigenschaften des Polymers zu dimensionieren.
Zu dickes Filmscharnier oder mit scharfen Kanten. Eine übermäßige Stärke begrenzt die Biegung, während unzureichende Verrundungen die Spannungen konzentrieren und die Lebensdauer reduzieren.
Fazit
Die Steckverbindungsteile sind eines der wirksamsten Werkzeuge in der Konstruktion für den 3D-Druck: sie eliminieren Befestigungselemente, reduzieren die Montagezeiten und nutzen die geometrische Freiheit der additiven Fertigung. Ihre Zuverlässigkeit hängt jedoch von einigen grundlegenden Faktoren ab: dem Prozess angemessene Spiele, duktile Materialien, Geometrien ohne scharfe Kanten, korrekte Druckausrichtung und Prototypisierung.
Das PA11 und das PA12 im MJF sind ausgezeichnete Lösungen für Snap-Fits und flexible Komponenten dank der Kombination aus Duktilität, Ermüdungsbeständigkeit und relativ gleichmäßigen mechanischen Eigenschaften. Mit einer korrekten Konstruktion und einem Verifizierungsprototyp kann eine 3D-gedruckte Steckverbindung ein zuverlässiges Funktionieren für zahlreiche Zyklen gewährleisten, ohne Schrauben oder andere Befestigungselemente.
Haben Sie ein Projekt mit Steckverbindungsteilen, die in 3D zu drucken sind?
Laden Sie Ihre Datei hoch und erhalten Sie ein Angebot
Häufig gestellte Fragen zu Steckverbindungen

 Weerg staff: Sept. 30, 2026